1. 개요 및 적용 규격 (Overview & Standards)
Lube Oil Unit의 주 목적은 회전체 베어링의 유체 윤활(Hydrodynamic Lubrication) 막 형성, 베어링 마찰열 냉각(Cooling), 그리고 마모 입자 및 이물질의 세척(Flushing)입니다. 정밀한 제어를 위해 오일의 압력(Pressure), 온도(Temperature), 청정도(Cleanliness)가 설계 조건 내에서 철저히 유지되어야 합니다.
- API 614 (ISO 10438): 윤활, 축 밀봉 및 제어 오일 시스템 규격. Chapter 2는 Special Purpose(터빈, 압축기용), Chapter 3는 General Purpose(일반 펌프용)로 구분됩니다.
- ISO 4406 / NAS 1638: 윤활유 청정도(Cleanliness Code) 관리 기준. 유압 및 윤활 시스템 내 입자 수를 등급화하여 관리합니다.
- ASME Sec. VIII Div.1: Lube Oil Cooler(열교환기) 및 Accumulator(축압기) 설계 및 제작 기준.
2. Lube Oil Unit 주요 구성품 및 설계 기준
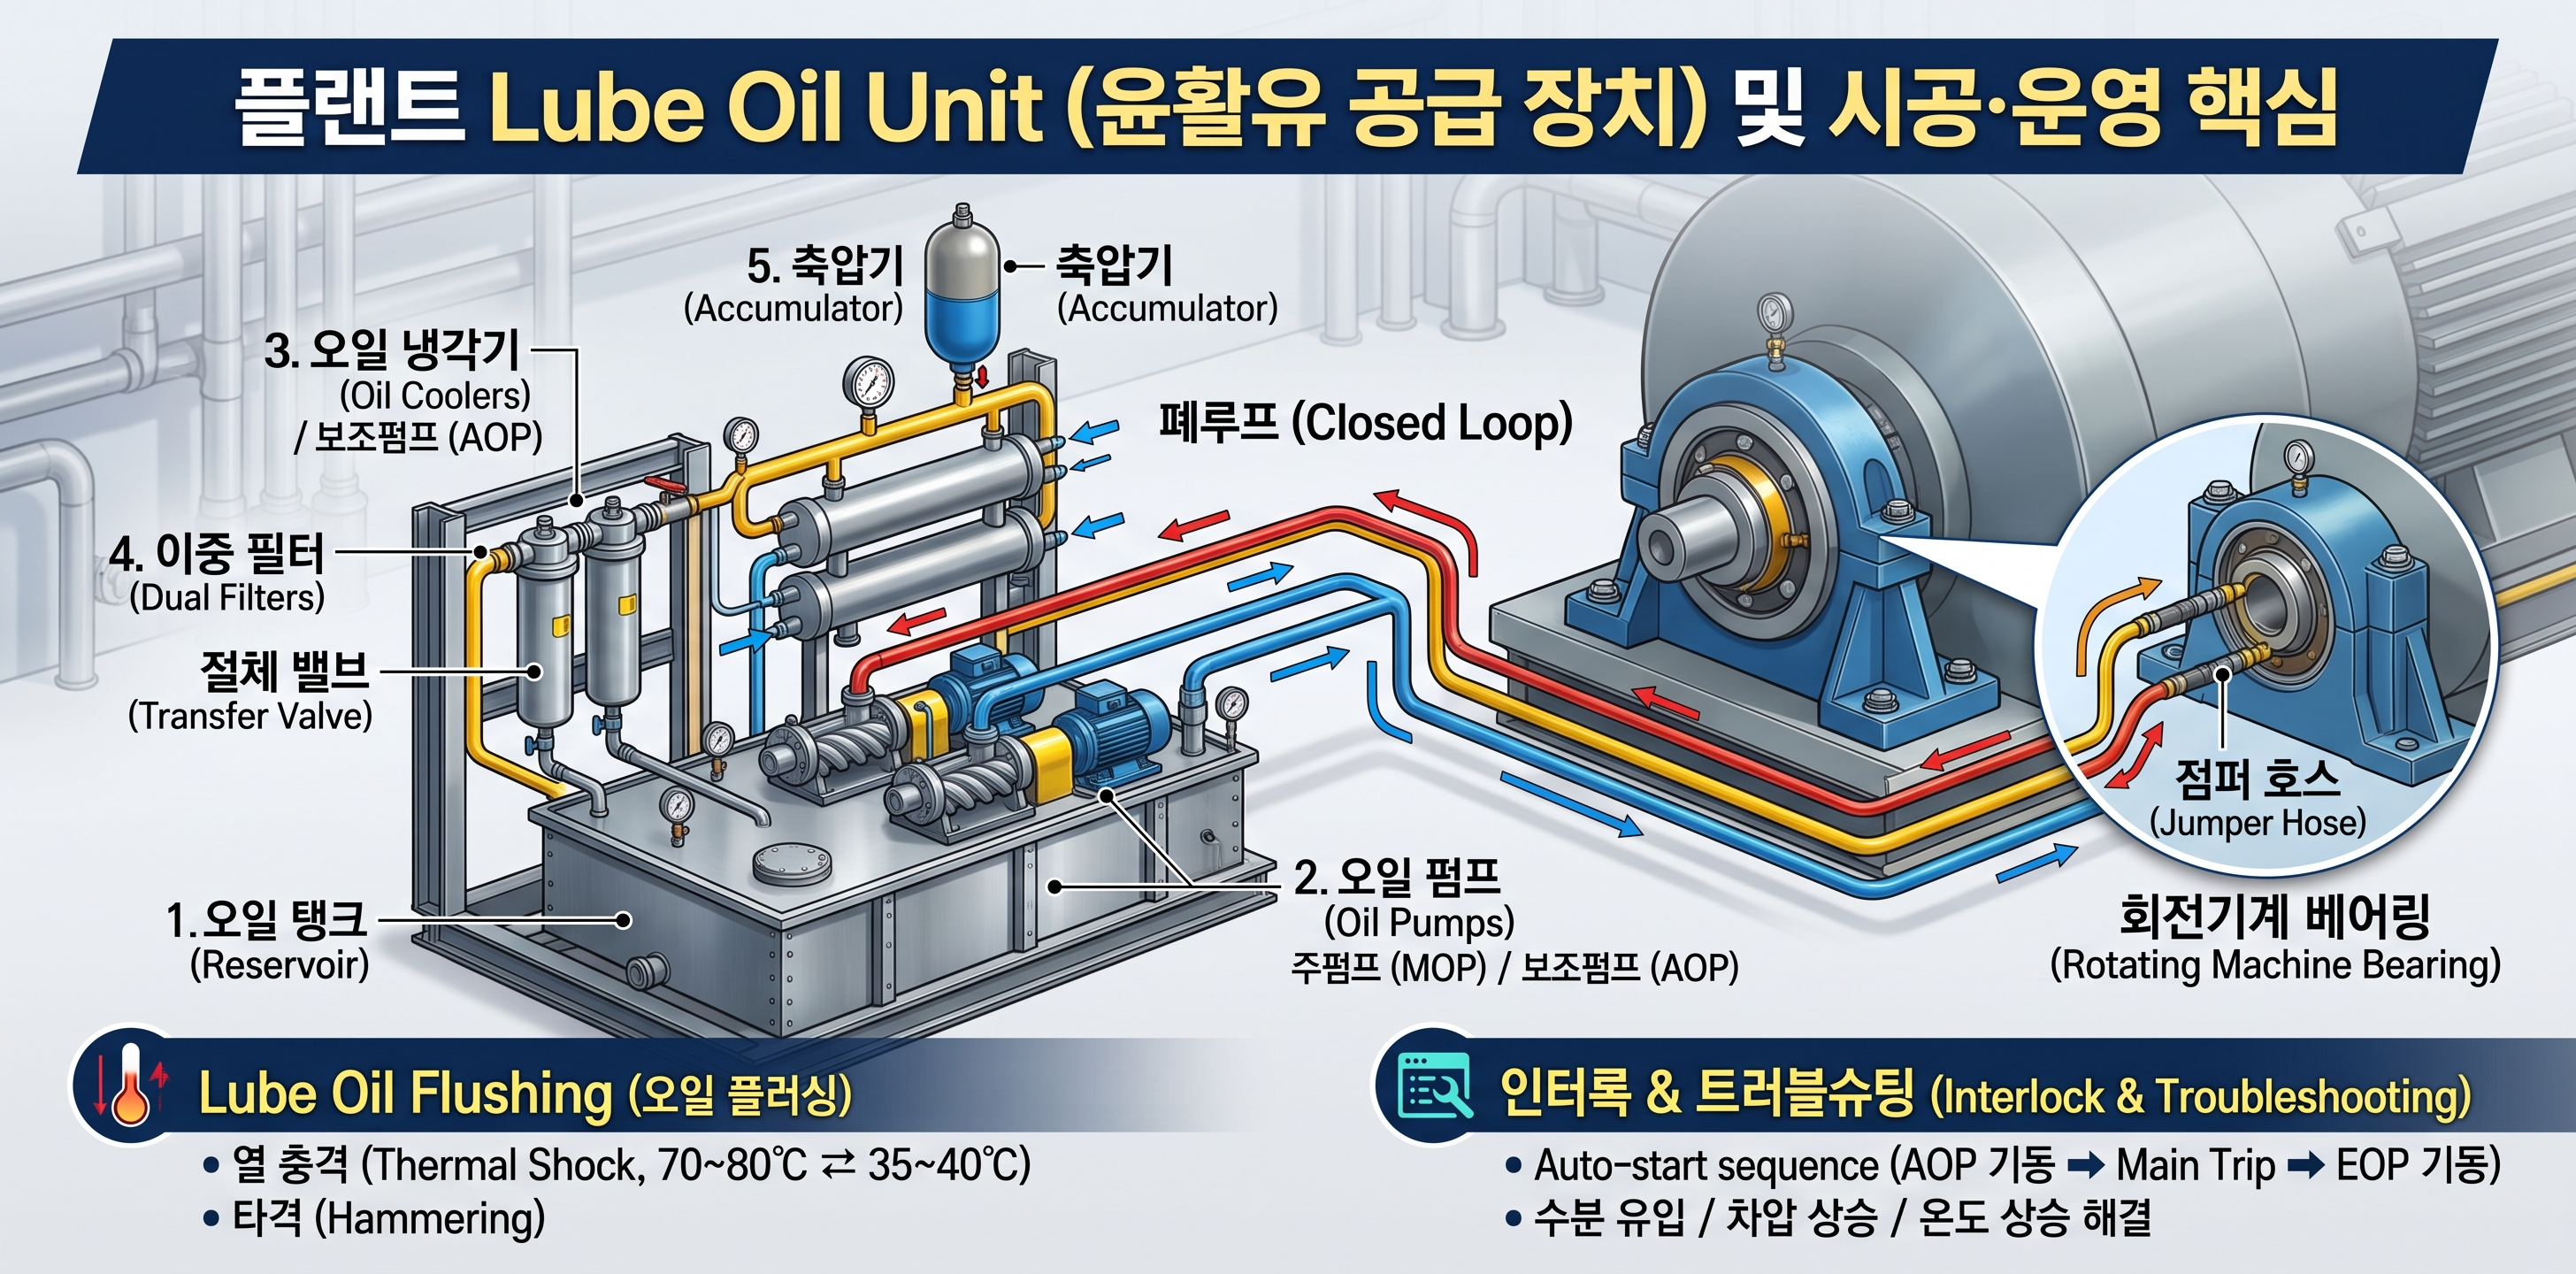
윤활유 콘솔(Lube Oil Console)은 오일을 저장하고, 펌핑하여 적정 온도와 청정도로 걸러낸 후 장비로 보내는 폐쇄 루프(Closed Loop) 시스템입니다. API 614 규격에 따른 주요 구성품의 역할과 설계 기준은 다음과 같습니다.
| 구성품 (Component) | 주요 기능 및 특징 | API 614 설계 기준 (Criteria) |
|---|---|---|
| Reservoir (오일 탱크) | 오일 저장, 기포 제거(De-aeration), 수분 및 이물질 침전. 내부 Heater 장착. | Retention Time(체류 시간) 최소 8분 이상. 바닥은 배출(Drain)이 용이하도록 경사지게 제작. |
| Oil Pumps (MOP/AOP/EOP) | 오일 순환 동력. 주펌프(MOP), 보조펌프(AOP), 비상펌프(EOP). 주로 Screw Type 사용. | AOP는 MOP와 동일 용량. EOP는 장비 Rundown 시간 동안 윤활이 가능하도록 DC Motor 또는 Turbine 구동. |
| Oil Coolers (냉각기) | 베어링을 통과하며 가열된 오일을 적정 온도(보통 40~45℃)로 냉각. | Dual 구성(100% 용량 x 2기). TCV(Temperature Control Valve)에 의해 Bypass 유량 조절. |
| Dual Filters (필터) | 오일 내 미세 이물질 제거. Transfer Valve를 통해 운전 중 절체 가능. | 여과 입도 최소 10㎛ 이하. 차압(Differential Pressure) 알람 및 트립 기준 설정. |
| Accumulator (축압기) | MOP Fail로 인한 AOP 기동 시, 과도 상태(Transient)의 압력 저하(Pressure Drop)를 방지. | Bladder 내부에 질소(N2) 충전. System Operating Pressure의 약 60~70% 수준으로 Pre-charge 세팅. |
3. 단계별 시운전 및 Lube Oil Flushing 절차
장비 본체 연결 전, 배관 내부의 용접 슬래그(Slag), 녹, 먼지 등을 완전히 제거하기 위해 윤활유 플러싱(Lube Oil Flushing)을 실시합니다. 이 과정의 완벽한 수행 여부가 향후 기계 진동 및 베어링 수명을 결정짓습니다.
Step 1. 기계적 준비 및 루프 구성 (Looping)
- 장비 격리: 플러싱 오일이 베어링 하우징 내부로 들어가지 않도록 Supply와 Return 배관을 장비 직전에서 분리하여 점퍼 호스(Jumper Hose)로 직결(Looping)합니다.
- 가설 필터(Temporary Screen) 설치: 배관 내 이물질이 Reservoir로 바로 유입되는 것을 막기 위해 Return 라인 말단에 100 mesh 수준의 가설 스트레이너를 설치합니다.
- Orifice 및 내부 부속 제거: 배관 내부에 설치된 유량 조절용 오리피스나 인라인 계기류를 임시로 제거하여 유속을 극대화합니다.
Step 2. 열 충격 및 오일 순환 (Thermal Shock)
- 고속 순환(High Velocity): 배관 내벽의 이물질을 박리시키기 위해 MOP와 AOP를 동시 가동하여 설계 유속의 1.5배 이상 난류(Turbulent Flow, Reynolds Number > 4000)를 형성합니다.
- 열 충격(Thermal Shocking): 배관의 열팽창과 수축을 유도하여 스케일을 떼어냅니다. Reservoir Heater를 이용해 오일 온도를 최대 70~80℃까지 올린 후, Cooler를 가동하여 35~40℃로 급랭시키는 과정을 반복합니다.
- 외부 타격(Hammering): 주요 용접부 및 벤드(Bend) 구간을 비금속 해머(우레탄 망치 등)로 타격하여 부착된 스케일을 탈락시킵니다.
Step 3. 청정도 검사 및 시스템 복구 (Inspection & Restoration)
- Mesh 점검 (Target Check): 일정한 주기로 가설 필터를 개방하여 육안 검사를 수행합니다. 100 Mesh Screen 면적 1 제곱인치당 육안으로 식별되는 이물질 입자가 기준치 이하인지 확인합니다. (Vendor 기준 적용)
- Millipore Patch Test (ISO 4406): 오일 샘플을 채취하여 미세 필터 패치(0.8㎛ ~ 5㎛)를 통과시킨 후, 현미경으로 입자 수를 카운트하여 ISO Cleanliness Code (예: 16/14/11)를 만족하는지 검측합니다.
- 시스템 정상화: 청정도 합격(Hold Point) 승인 후, 오일을 드레인하고 Reservoir 내부를 린트프리 천(Lint-free Cloth)으로 닦아냅니다. 이후 점퍼를 해체하고 본 장비와 배관을 최종 체결(Final Alignment 고려)합니다.
⚠️ Field Check-point (현장 점검 및 Interlock 테스트)
기계 가동 전 Lube Oil Console의 Auto-start Interlock Logic Test는 필수 검측 항목(Hold Point)입니다. Header Pressure Transmitter(PT)의 압력을 임의로 떨어뜨려 다음 시퀀스가 정확히 동작하는지 증명해야 합니다.
- 압력 저하 (예: 2.0 bar) → AOP 자동 기동 (Auto Start) 및 알람 발생
- 추가 압력 저하 (예: 1.5 bar) → 메인 회전기계 트립 (Main Machine Trip)
- 최종 압력 저하 (예: 1.0 bar) → EOP 자동 기동 (Auto Start) (기계가 완전히 정지(Rundown)할 때까지 베어링 보호)
또한, Dual Filter 절체(Change-over) 시 Transfer Valve를 너무 빠르게 조작하면 일시적인 유량 감소로 인해 Lube Oil Header Pressure Low 트립이 발생할 수 있습니다. 밸브 조작 전 Standby 측 필터의 벤팅(Venting, 공기빼기)이 완벽히 되었는지 확인하고, 천천히 밸브를 전환(Equalizing)해야 합니다.
4. 현장 트러블슈팅 및 유지보수 핵심 (Troubleshooting)
정상 운전 중 LOS에서 발생할 수 있는 주요 문제와 원인, 대처 방법은 다음과 같습니다.
- 오일 내 수분 유입 (Water Ingress): 오일이 탁하게 변색(Cloudy/Milky)되면 쿨러 튜브의 누설(Tube Leak)이나 스팀 터빈 글랜드 씰(Gland Seal)의 스팀 유입을 의심해야 합니다. 쿨러 튜브를 검사(Eddy Current Test 등)하고, 오일 정제기(Centrifugal Purifier 또는 Vacuum Dehydrator)를 가동하여 수분을 500 ppm 이하(터빈의 경우 200 ppm 이하)로 제거해야 합니다.
- 필터 차압(High Filter DP) 상승: 시스템 내 이물질 증가 또는 오일 열화가 원인입니다. 차압 알람(보통 1.0 ~ 1.5 bar) 발생 시 즉각 Standby 필터로 절체한 후, 오염된 필터 엘리먼트를 교체하고 오일 성분 분석(SOA: System Oil Analysis)을 의뢰하여 점도(Viscosity) 및 산가(TAN: Total Acid Number)를 확인합니다.
- 베어링 공급 온도 상승: TCV(Temperature Control Valve) 고장으로 쿨러 바이패스 유량이 과다하거나, 쿨러 튜브 내측 스케일로 인해 열교환 효율이 저하되었을 확률이 높습니다. 쿨러 전후단 온도차(Delta T)를 계측하고 필요한 경우 쿨러 튜브 클리닝을 실시합니다.
Lube Oil Unit은 회전기계의 혈액을 순환시키는 심장과 같습니다. 시공 단계에서의 철저한 오일 플러싱(Flushing)과 정기적인 오일 컨디션 모니터링은 막대한 정비 비용을 예방하는 가장 확실한 엔지니어링 접근법입니다.
'기계 설비 실무' 카테고리의 다른 글
| 플랜트 기계설비 앵커 볼트(Anchor Bolt) 타입별 시공 방법 및 적용 기준 (0) | 2026.10.21 |
|---|---|
| 플랜트 기계 시공: 평와셔, 스프링와셔, 노드락(Nord-Lock) 와셔의 규격과 올바른 사용법 (0) | 2026.10.20 |
| 회전기계 베어링(Bearing) 종류별 특징 및 실무 적용 가이드 (0) | 2026.10.19 |
| API 682 기반 원심펌프 Mechanical Seal 종류 및 적용 실무 가이드 (0) | 2026.10.19 |
| OH, BB, VS 펌프의 종류별 특징과 현장 실무 적용 노하우 (0) | 2026.10.15 |


