1. 개요 및 적용 규격 (Overview & Standards)
플랜트 및 산업기계 분야에서 와셔는 결합 면적을 넓혀 모재의 표면 손상(Galling)을 방지하고, 축력을 균일하게 전달하며, 진동에 의한 풀림 현상을 억제하는 목적으로 사용됩니다. 체결 조건 및 진동 수준(Vibration level)에 따라 정확한 타입의 와셔를 선정해야 하며, 아래의 국제 규격을 따릅니다.
- ISO 7089 / ISO 7090: 평와셔 (Plain washers) - Normal series, Product grade A
- DIN 127: 스프링 잠금 와셔 (Spring lock washers)
- DIN 2093: 접시형 스프링 와셔 (Belleville washers / Conical spring washers)
- DIN 25201: 쐐기형 풀림 방지 와셔 (Wedge-locking washers, e.g., Nord-Lock)
2. 사전 준비 및 점검 사항 (Pre-check)
와셔 시공 전 현장에서 반드시 확인해야 할 물리적, 기계적 점검 항목입니다. 모재 및 볼트 사양과 부합하지 않는 와셔의 사용은 체결 신뢰성을 급격히 저하시킵니다.
- 재질 및 경도(Hardness) 확인: 와셔의 경도는 결합되는 모재보다 높아야 하며, 볼트/너트의 등급(예: Class 8.8, 10.9)에 상응하는 경도 규격(HV 200, HV 300 등)을 만족해야 합니다.
- 이종 금속 접촉 방지: 갈바닉 부식(Galvanic Corrosion)을 방지하기 위해 볼트, 너트, 와셔, 모재 간의 전위차를 고려한 재질(Stainless Steel, HDG 등) 선정 상태를 확인합니다.
- 표면 결함 검사: 와셔 표면에 녹, 스크래치, 찍힘 등의 결함이 없는지 확인하고, 마찰계수(Friction coefficient)에 영향을 줄 수 있는 윤활 상태를 점검합니다.
3. 단계별 시공/유지보수 절차 (Step-by-Step Procedure)
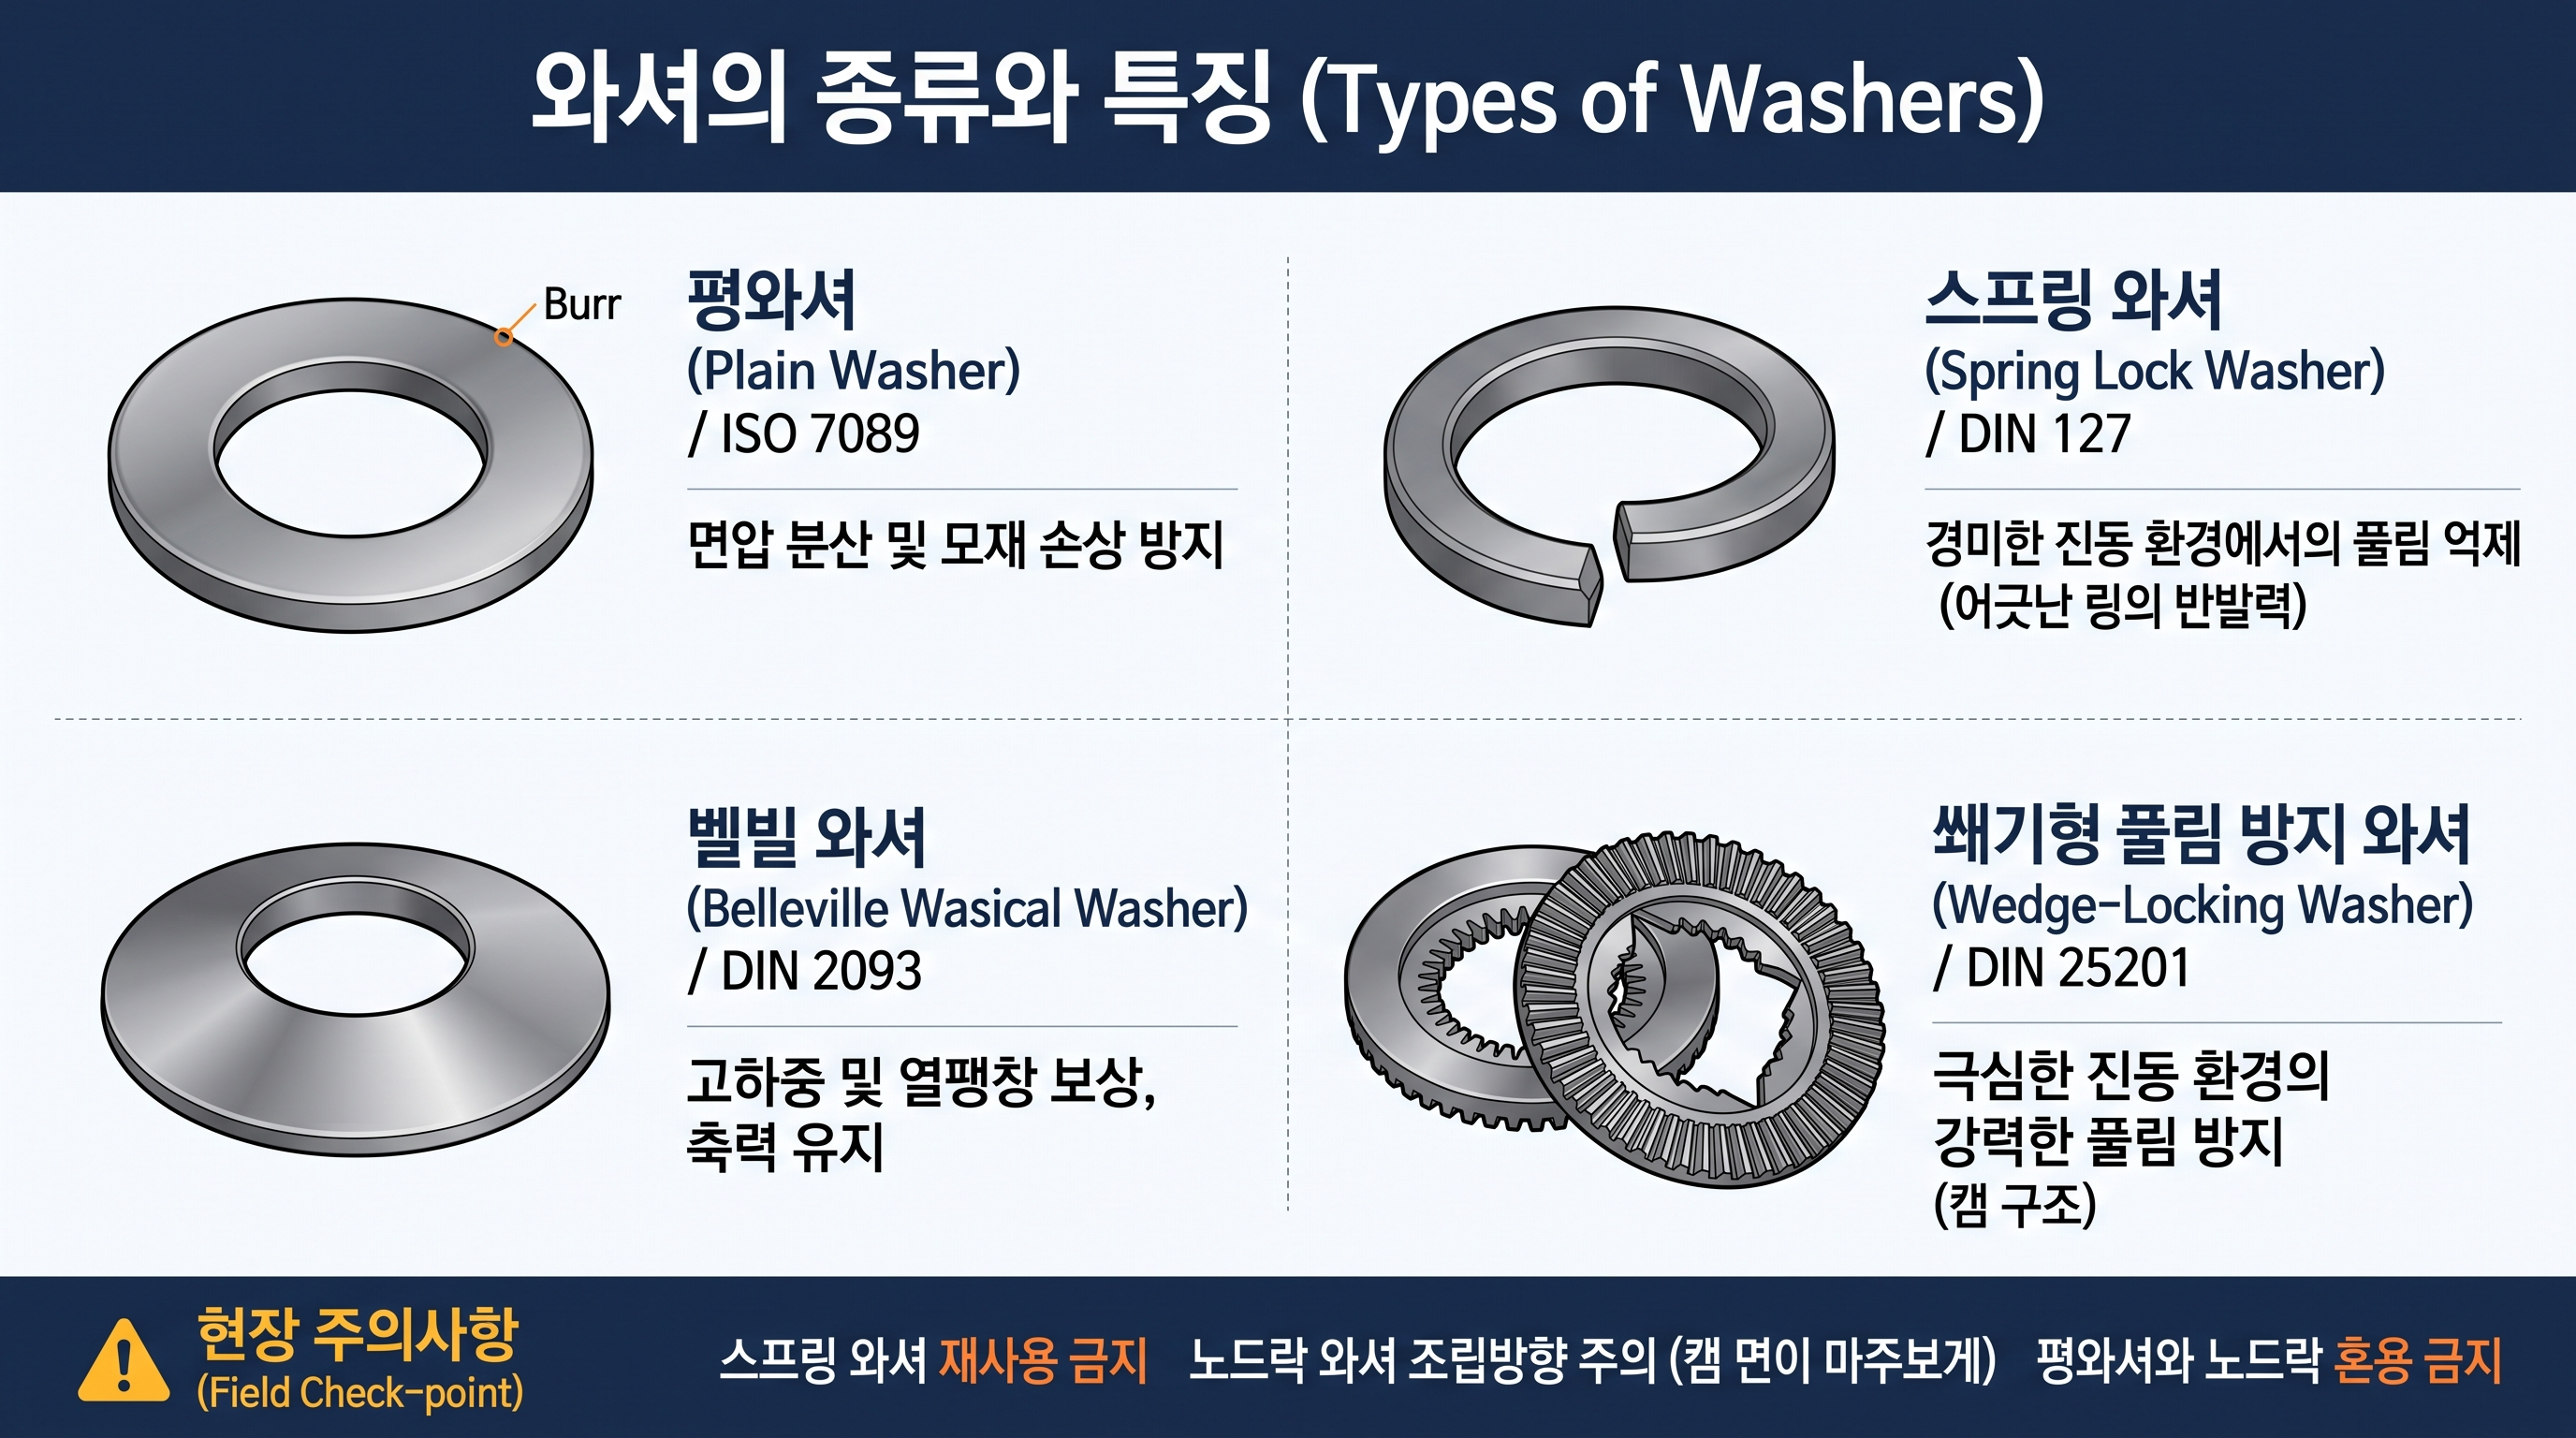
Step 1: 평와셔 (Plain Washer) 체결
가장 기본적인 형태로 너트의 회전 시 모재의 표면을 보호하고 면압을 분산시킵니다. 프레스 가공으로 제조되므로 한쪽 면은 모서리가 둥글고, 반대쪽 면은 버(Burr, 날카로운 모서리)가 존재합니다. 버(Burr)가 있는 면이 모재의 반대쪽(너트 또는 볼트 헤드 측)을 향하도록 배치해야 모재의 스크래치 및 응력 집중을 방지할 수 있습니다.
Step 2: 스프링 와셔 (Spring Lock Washer) 적용 한계 인지
절단된 링의 반발력을 이용해 너트 풀림을 방지하는 원리입니다. 정하중 상태에서는 유효하나, Junker Test(DIN 65151) 결과에 따르면 극심한 횡방향 진동(Transverse vibration) 하에서는 풀림 방지 효과가 미미합니다. 따라서 주요 회전기기나 고진동 장비의 베이스 플레이트 체결 시에는 스프링 와셔 단독 사용을 지양하고 너트 이중 체결 또는 접착제(Loctite)를 병행합니다.
Step 3: 벨빌 와셔 (Belleville Washer) 배열
원뿔 형태의 스프링 와셔로, 고하중 및 열팽창이 발생하는 부위(열교환기 플랜지, 고온 배관 서포트)에 일정한 축력을 유지하기 위해 사용됩니다. 요구되는 하중과 변위량에 따라 직렬(Series), 병렬(Parallel), 또는 혼합 배열을 설계 도면(AFC Drawing)에 맞춰 정확히 적층(Stacking)해야 합니다.
Step 4: 노드락 와셔 (Wedge-Locking Washer) 체결
가장 확실한 기계적 풀림 방지 솔루션입니다. 와셔 내부의 캠(Cam) 각도가 볼트의 나사산(Thread) 각도보다 크게 설계되어, 진동에 의해 볼트가 풀리려는 회전력이 발생할 때 오히려 축력을 증가시킵니다. 반드시 한 쌍(2pcs)으로 사용되며, 캠(Cam) 면이 서로 마주보도록 밀착시키고 바깥쪽의 방사형 톱니(Teeth)가 모재 및 너트와 결합되도록 조립 후 토크렌치를 이용해 규정된 토크 값으로 체결합니다.
| 와셔 타입 | 적용 규격 | 주요 기능 및 용도 | 요구 경도 (Hardness) |
|---|---|---|---|
| 평와셔 (Plain) | ISO 7089 | 면압 분산, 모재 손상 방지 (일반 구조물) | 200 HV / 300 HV |
| 스프링 와셔 (Spring) | DIN 127 | 경미한 진동 환경에서의 풀림 억제 | 43~50 HRC |
| 벨빌 와셔 (Belleville) | DIN 2093 | 열팽창 보상, 고하중 유지 (열교환기 등) | 42~52 HRC |
| 쐐기형 와셔 (Wedge) | DIN 25201 | 극심한 진동 및 동하중 환경 풀림 방지 | ≥ 465 HV1 |
4. 현장 트러블슈팅 및 QC 검측 포인트 (Field Tips)
⚠️ Field Check-point
- 스프링 와셔 재사용 금지: 유지보수(Overhaul) 과정에서 탈거한 스프링 와셔는 소성 변형 및 피로 누적으로 인해 탄성 계수가 저하되어 있으므로 전량 신품 교체가 원칙입니다.
- 노드락 와셔 조립 방향 검측 (Hold Point): 한 쌍의 와셔가 조립될 때 미세한 나사산(Teeth) 면이 맞닿아 조립되는 오시공 사례가 잦습니다. 반드시 경사각이 큰 캠(Cam) 면이 서로 마주보는지 육안 확인 및 QC 검측을 수행해야 합니다.
- 평와셔와 노드락 와셔 혼용 금지: 노드락 와셔 하부에 일반 평와셔를 덧대어 체결할 경우, 평와셔가 회전해버려 노드락 와셔의 쐐기 효과가 완전히 상실됩니다. 노드락 와셔는 반드시 모재와 직접 접촉해야 합니다.
기계 체결부의 신뢰성은 올바른 자재 선정과 규정된 축력(Preload)의 정확한 인가에서 완성됩니다. 현장 조건에 맞는 와셔 적용 기준을 준수하여 불필요한 재작업(Rework)과 기계적 결함을 사전에 차단해야 합니다.
'기계 설비 실무' 카테고리의 다른 글
| 회전기계 베어링(Bearing) 종류별 특징 및 실무 적용 가이드 (0) | 2026.10.19 |
|---|---|
| API 682 기반 원심펌프 Mechanical Seal 종류 및 적용 실무 가이드 (0) | 2026.10.19 |
| OH, BB, VS 펌프의 종류별 특징과 현장 실무 적용 노하우 (0) | 2026.10.15 |
| 플랜트 원심펌프 시운전(Commissioning) 시 기계 엔지니어의 점검 항목 및 트러블슈팅 (0) | 2026.10.14 |
| 원심펌프 커플링 조립 및 파이널 축 정렬(Final Alignment) (0) | 2026.10.13 |


