1. 개요 및 실무적 배경
플랜트 현장에서 회전기계, 특히 원심펌프(Centrifugal Pump)의 시운전(Commissioning)은 전체 공정의 혈관에 피를 돌게 하는 매우 중요한 단계입니다. 이론적인 유체역학이나 설계 도면상의 스펙을 넘어서, 실제 현장에서는 배관의 응력(Pipe Strain), 기초 콘크리트 패드의 수평도, 윤활유의 청정도 등 수많은 변수가 펌프의 성능과 수명을 좌우하게 됩니다. 현장에서 이 규격과 절차를 엄격하게 준수하는 실제 이유는, 고속으로 회전하는 펌프에서 발생하는 미세한 진동이나 축 틀어짐이 메커니컬 씰(Mechanical Seal) 파손이나 베어링 소손으로 이어져 엄청난 재작업 비용과 공기 지연을 초래하기 때문입니다.
성공적인 펌프의 부하 시운전(Load Run Test)을 진행하기 위해서는 선행 공정인 윤활유 플러싱(Lube Oil Flushing)과 전동기(Motor)의 회전 방향 및 진동을 단독으로 확인하는 모터 단독 시운전(Motor Solo Run Test)이 완벽하게 승인 및 완료되어야 합니다. 엄격한 기준을 요구하는 중동 지역의 발전소나 대규모 화공 플랜트 발주처(Owner) 감독관들은 이러한 선행 문서(W-DNR 등)의 종결 여부를 가장 먼저 확인합니다. 이번 포스팅에서는 15년 차 시니어 기계 엔지니어의 관점에서, 원심펌프 시운전 시 반드시 챙겨야 할 점검 항목과 발생하기 쉬운 트러블슈팅 사례를 깊이 있게 분석해 보겠습니다.
2. 핵심 원리 및 규격 체계
주요 메커니즘 및 설계 기준
원심펌프의 시운전은 크게 사전 점검(Pre-commissioning), 무부하 시험(Uncoupled/Solo Run), 부하 시험(Coupled/Load Run)의 세 단계로 나뉩니다. API 610(석유화학 및 가스 산업용 원심펌프 규격)과 같은 국제 표준에서는 각 단계별 진동 한계치, 베어링 온도 상승폭, 얼라인먼트(축 정렬) 허용 오차를 엄격하게 규정하고 있습니다. 냉간 정렬(Cold Alignment)을 완벽히 맞추었다 하더라도, 실제 유체가 통과하며 온도가 상승하면 열팽창에 의해 축이 틀어지게 되므로 열간 정렬(Hot Alignment)을 고려한 오프셋(Offset) 값을 사전에 부여하는 것이 시니어 엔지니어의 핵심 노하우입니다.
| 시운전 단계 | 주요 점검 규격 및 특징 | 현장 실무 적용 팁 |
|---|---|---|
| Pre-Alignment 및 배관 연결 | 배관 응력(Pipe Strain) 검사 허용치 준수 (다이얼 게이지 0.05mm 이내) | 배관 플랜지 볼트를 풀었을 때 펌프 축의 다이얼 게이지 눈금이 튀는지 반드시 확인합니다. |
| Motor Solo Run Test | 모터 단독 회전 방향, 진동(Velocity), 베어링 온도 측정 | 커플링 스페이서(Spacer)를 분리한 상태에서 전기팀과 협력하여 상회전(Phase)을 확정합니다. |
| Load Run Test | 유체 공급 후 실제 운전. 정격 유량/양정 도달 및 누설(Leak) 검사 | 초기 기동 시 토출 밸브를 미세하게 열어 과부하를 방지하고 메커니컬 씰 누설을 집중 감시합니다. |
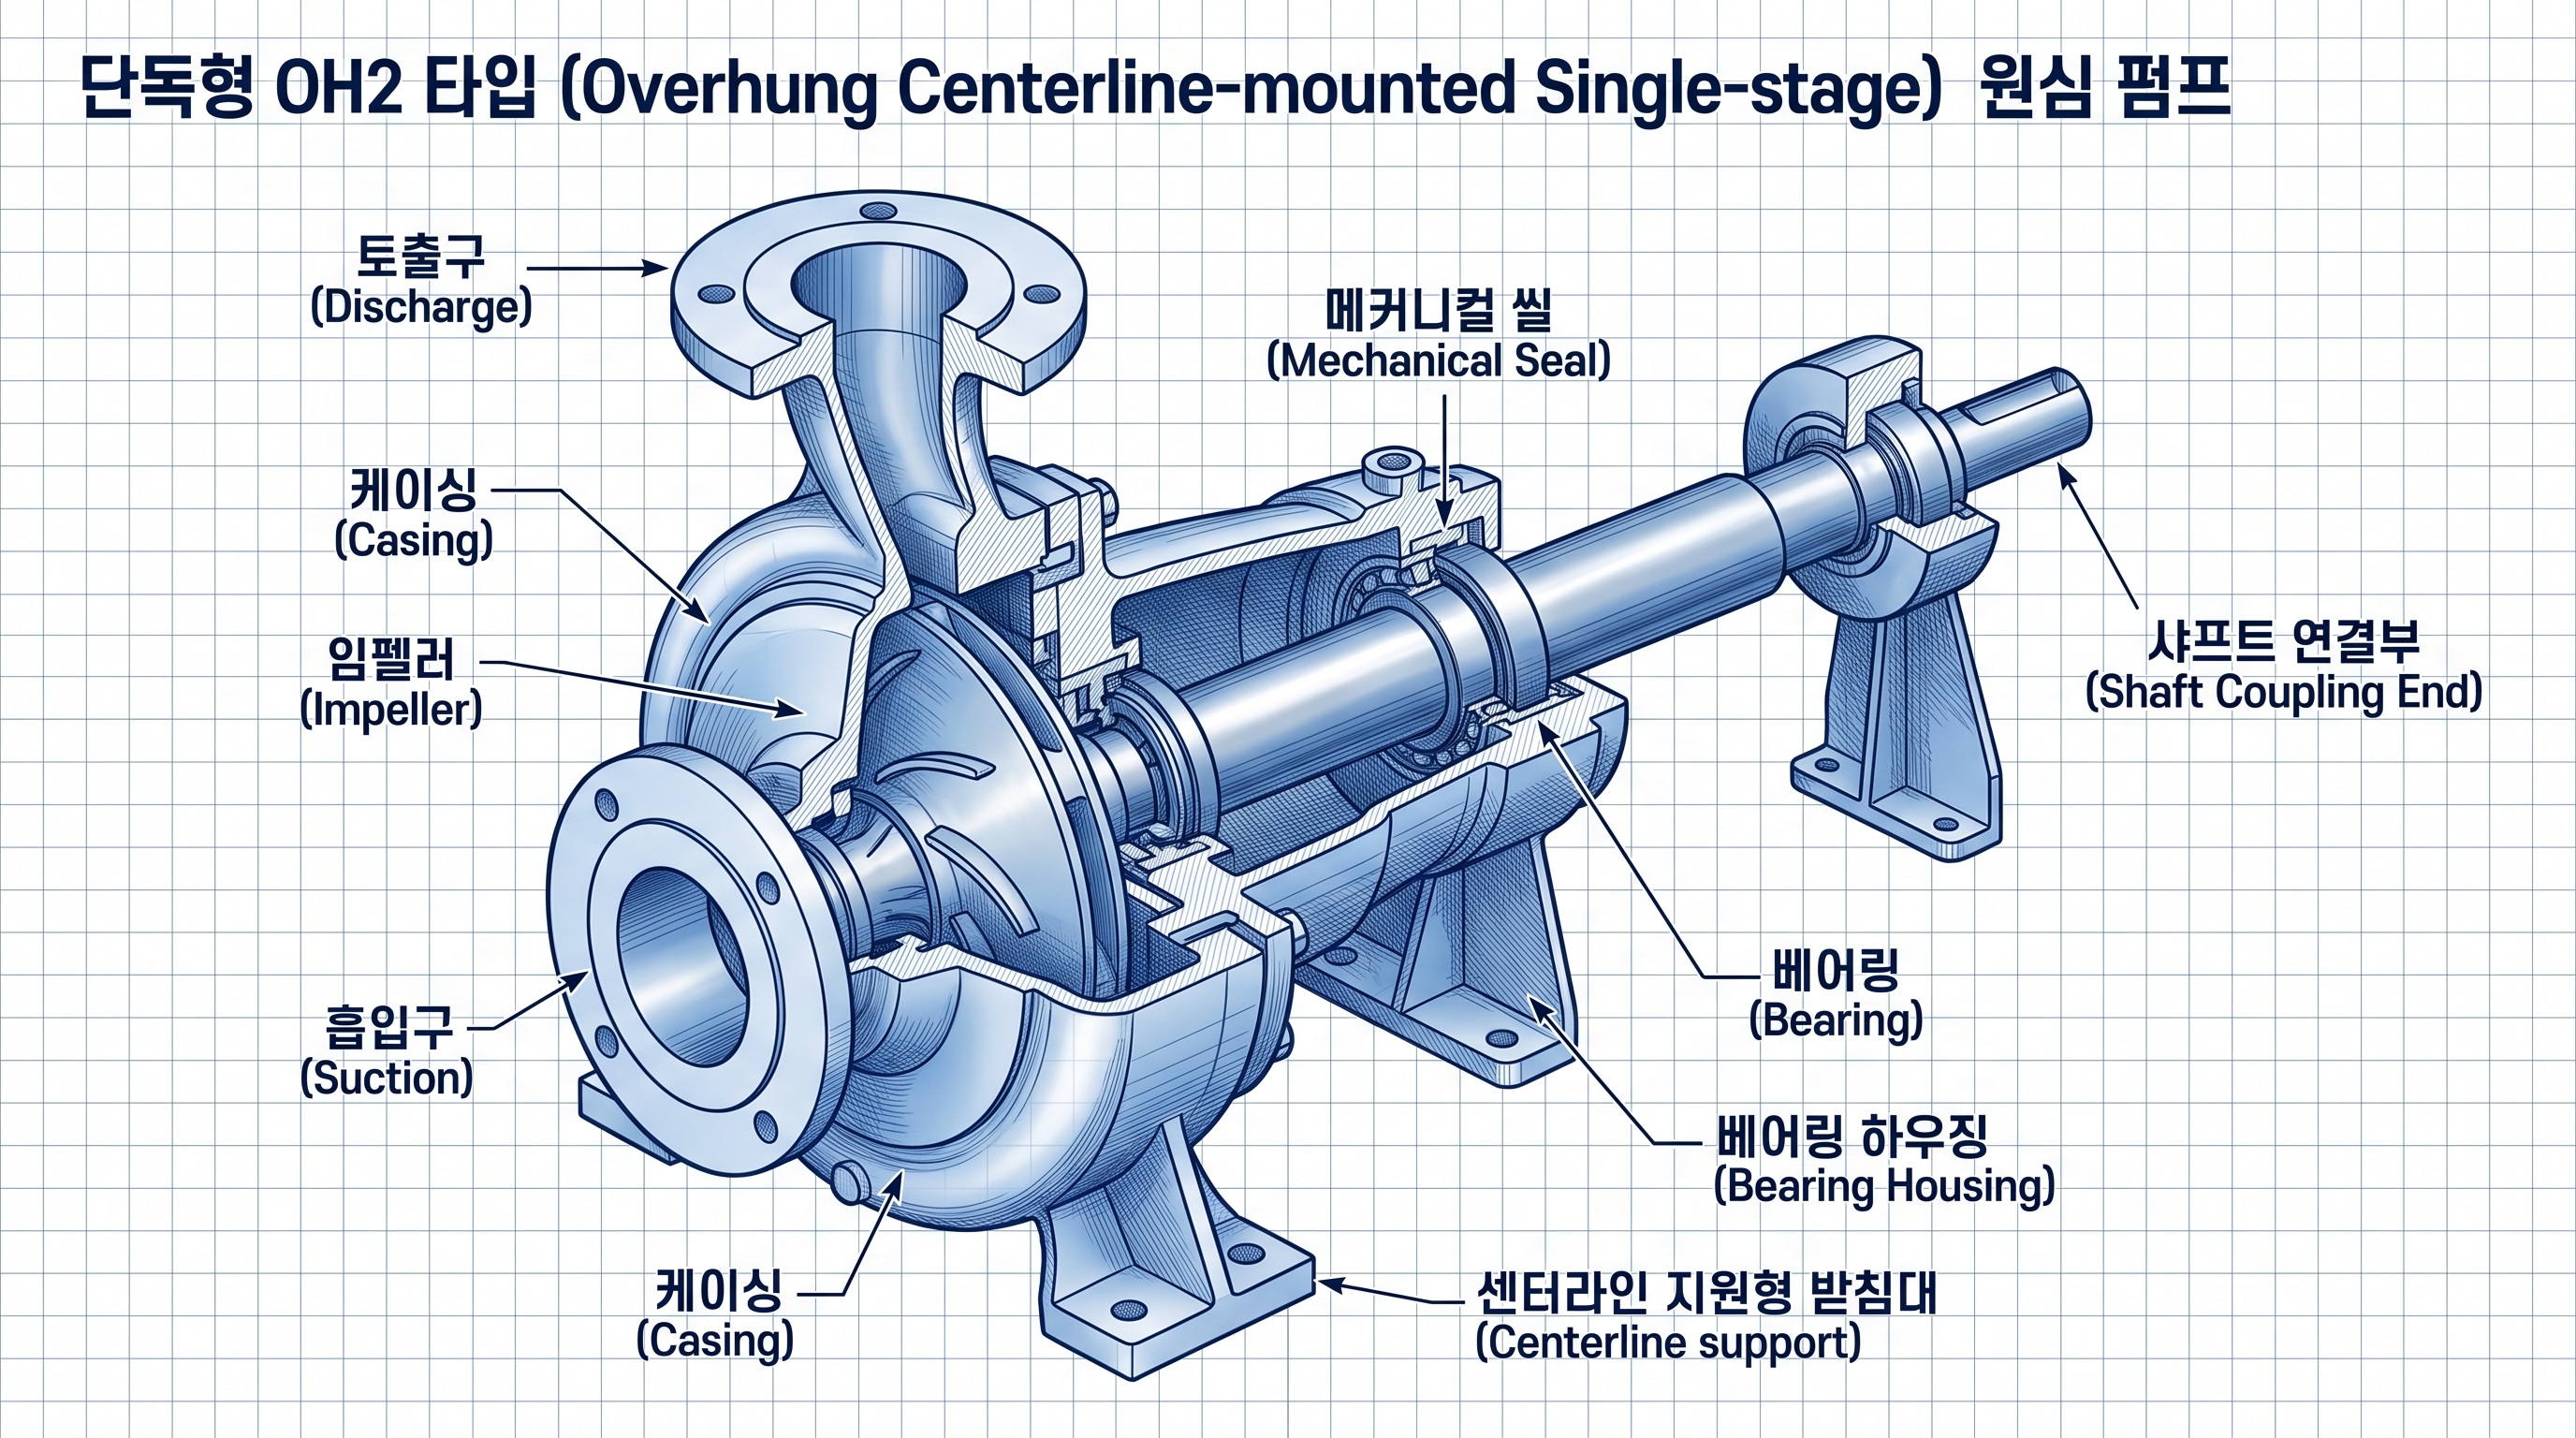
3. 현장 시공 및 정비 트러블슈팅
펌프 시운전 중에는 예측하지 못한 다양한 문제가 발생합니다. 주니어 엔지니어들이 현장에서 가장 자주 범하는 실수는 흡입측 임시 스트레이너(Temporary Strainer)의 차압을 모니터링하지 않는 것입니다. 배관 플러싱이 완벽하지 않아 이물질이 스트레이너를 막게 되면, 유효 흡입 수두(NPSHa)가 필요 흡입 수두(NPSHr)보다 낮아져 펌프 내부에 기포가 발생하는 캐비테이션(Cavitation)이 일어납니다. 이는 임펠러를 갉아먹고 극심한 소음과 진동을 유발하므로, 흡입 압력계의 수치가 급격히 떨어지면 즉각 펌프를 정지하고 스트레이너를 청소해야 합니다.
두 번째로 빈번한 이슈는 베어링 고온 현상(High Bearing Temperature)입니다. 주변 온도가 높은 중동이나 하절기 현장에서는 베어링 온도가 알람 제한치(보통 80~85도)를 쉽게 위협합니다. 이때 오일 링(Oil Ring)이 정상적으로 회전하며 윤활유를 비산시키고 있는지 측면 사이트 글라스(Sight Glass)를 통해 육안으로 확인해야 합니다. 또한, 구리스 윤활 방식의 경우 오히려 구리스를 과다 주입(Over-greasing)하여 내부 마찰열이 빠져나가지 못해 고온이 발생하는 경우가 실무에서 대단히 많습니다. 규정된 양의 윤활제만 주입하고 드레인 플러그를 열어 여분을 배출하는 것이 정석입니다.
세 번째는 진동(Vibration) 불량입니다. 회전 주파수(1X)에서 높은 진동이 발생한다면 언발란스(Unbalance)를, 회전 주파수의 2배수(2X) 진동이 튄다면 미스얼라인먼트(Misalignment)를 강하게 의심해야 합니다. 이때는 커플링을 다시 분리하고 레이저 얼라인먼트 장비를 사용하여 모터 측 심(Shim) 플레이트를 재조정해야 하며, 심 플레이트는 찌그러짐을 방지하기 위해 최대 3~4장을 넘지 않게 고이는 것이 현장 철칙입니다.
4. 엔지니어 필수 검수 체크리스트
현장 검사관(Inspector)이나 발주처 감독관이 시운전 승인을 위해 가장 꼼꼼하게 교차 검증하는 항목들은 다음과 같습니다. 도면 검토와 현장 실측 간의 오차를 최소화하기 위해 다음 사항들을 점검해야 합니다.
- 윤활유 및 플러싱 검수: Lube Oil Flushing 완료 후 오일 샘플링 분석 결과(NAS Class 등 청정도 등급)가 규격에 부합하는지 서류와 현장을 대조합니다.
- 시공 전 간섭 및 상태 확인: 펌프 Baseplate 기초 콘크리트의 그라우팅(Grouting) 상태에 기포나 빈 공간이 없는지 타음 검사로 확인하고, 앵커 볼트의 조임 토크를 검증합니다.
- 동력 및 회전 방향 체크: Motor Solo Run 완료 기록지 확인 및 펌프 케이싱에 표시된 화살표와 모터의 실제 회전 방향이 정확히 일치하는지 재확인합니다.
- 부하 시험 완료 후 검사: 4시간 이상의 연속 운전(Endurance Test) 동안 베어링 하우징의 온도와 X, Y, Z축(수평, 수직, 축방향) 진동 측정값이 허용 기준(예: ISO 10816 기준 Zone A/B 이내)을 만족하는지 합격 기준을 평가합니다.
5. 실무 적용 요약
원심펌프의 시운전은 단순한 버튼 조작이 아니라, 토목(기초 패드), 배관(플랜지 응력), 전기(상회전), 기계(축 정렬 및 윤활) 공종이 총망라되는 종합 예술과 같습니다. 성공적인 시운전 결과를 얻어내기 위해서는 사전 윤활유 플러싱과 모터 단독 시운전이라는 선행 공정의 완벽한 마무리가 담보되어야 합니다. 또한, 진동, 고온, 캐비테이션과 같은 이상 징후 발생 시 감각에 의존하지 않고 주파수 분석과 스펙 수치에 근거하여 원인을 역추적하는 것이 진정한 프로 플랜트 기계 엔지니어의 자세입니다.
'기계 설비 실무' 카테고리의 다른 글
| OH, BB, VS 펌프의 종류별 특징과 현장 실무 적용 노하우 (0) | 2026.10.15 |
|---|---|
| 원심펌프 커플링 조립 및 파이널 축 정렬(Final Alignment) (0) | 2026.10.13 |
| 플랜트 회전기계 윤활유 플러싱(Flushing) 실무 절차 및 종합 시운전(Commissioning) 관리 기준 (0) | 2026.10.13 |
| 플랜트 공정 배관 플랜지 체결 검사와 모터 솔로런(Solo Run) 및 커플링 최종 연결 실무 가이드 (0) | 2026.10.12 |
| 회전기계 축 정렬(Shaft Alignment) 실무 가이드: 다이얼 게이지 vs 레이저 측정 및 Cold/Hot 얼라인먼트 관리 기준 (0) | 2026.10.12 |


