1. 개요 및 적용 규격 (Overview & Standards)
앵커 볼트는 기계 설비의 동적하중(Dynamic Load) 및 정적하중(Static Load), 배관 팽창으로 인한 노즐 하중(Nozzle Load)을 콘크리트 기초로 전달하는 핵심 부품입니다. 시공 시 재질, 묻힘 깊이(Embedment Depth), 연단 거리(Edge Distance)는 설계 도면에 명시된 기준을 엄격히 따라야 합니다.
- PIP RESP0020 / STE05121: 기계 설비용 앵커 볼트 설계 및 설치 규격
- ACI 318: 콘크리트 구조 기준 (앵커 볼트 매립 및 인발 하중 관련)
- ASTM F1554: 앵커 볼트의 재질 규격 (Grade 36, 55, 105 등 항복강도에 따른 분류)
2. 앵커 볼트 타입별 용도 및 특징 (Types & Applications)
앵커 볼트는 설치 시점에 따라 선설치(Cast-in-place)와 후설치(Post-installed) 앵커로 대별됩니다. 현장의 하중 조건과 설비의 특성에 따라 적합한 타입을 적용해야 합니다.
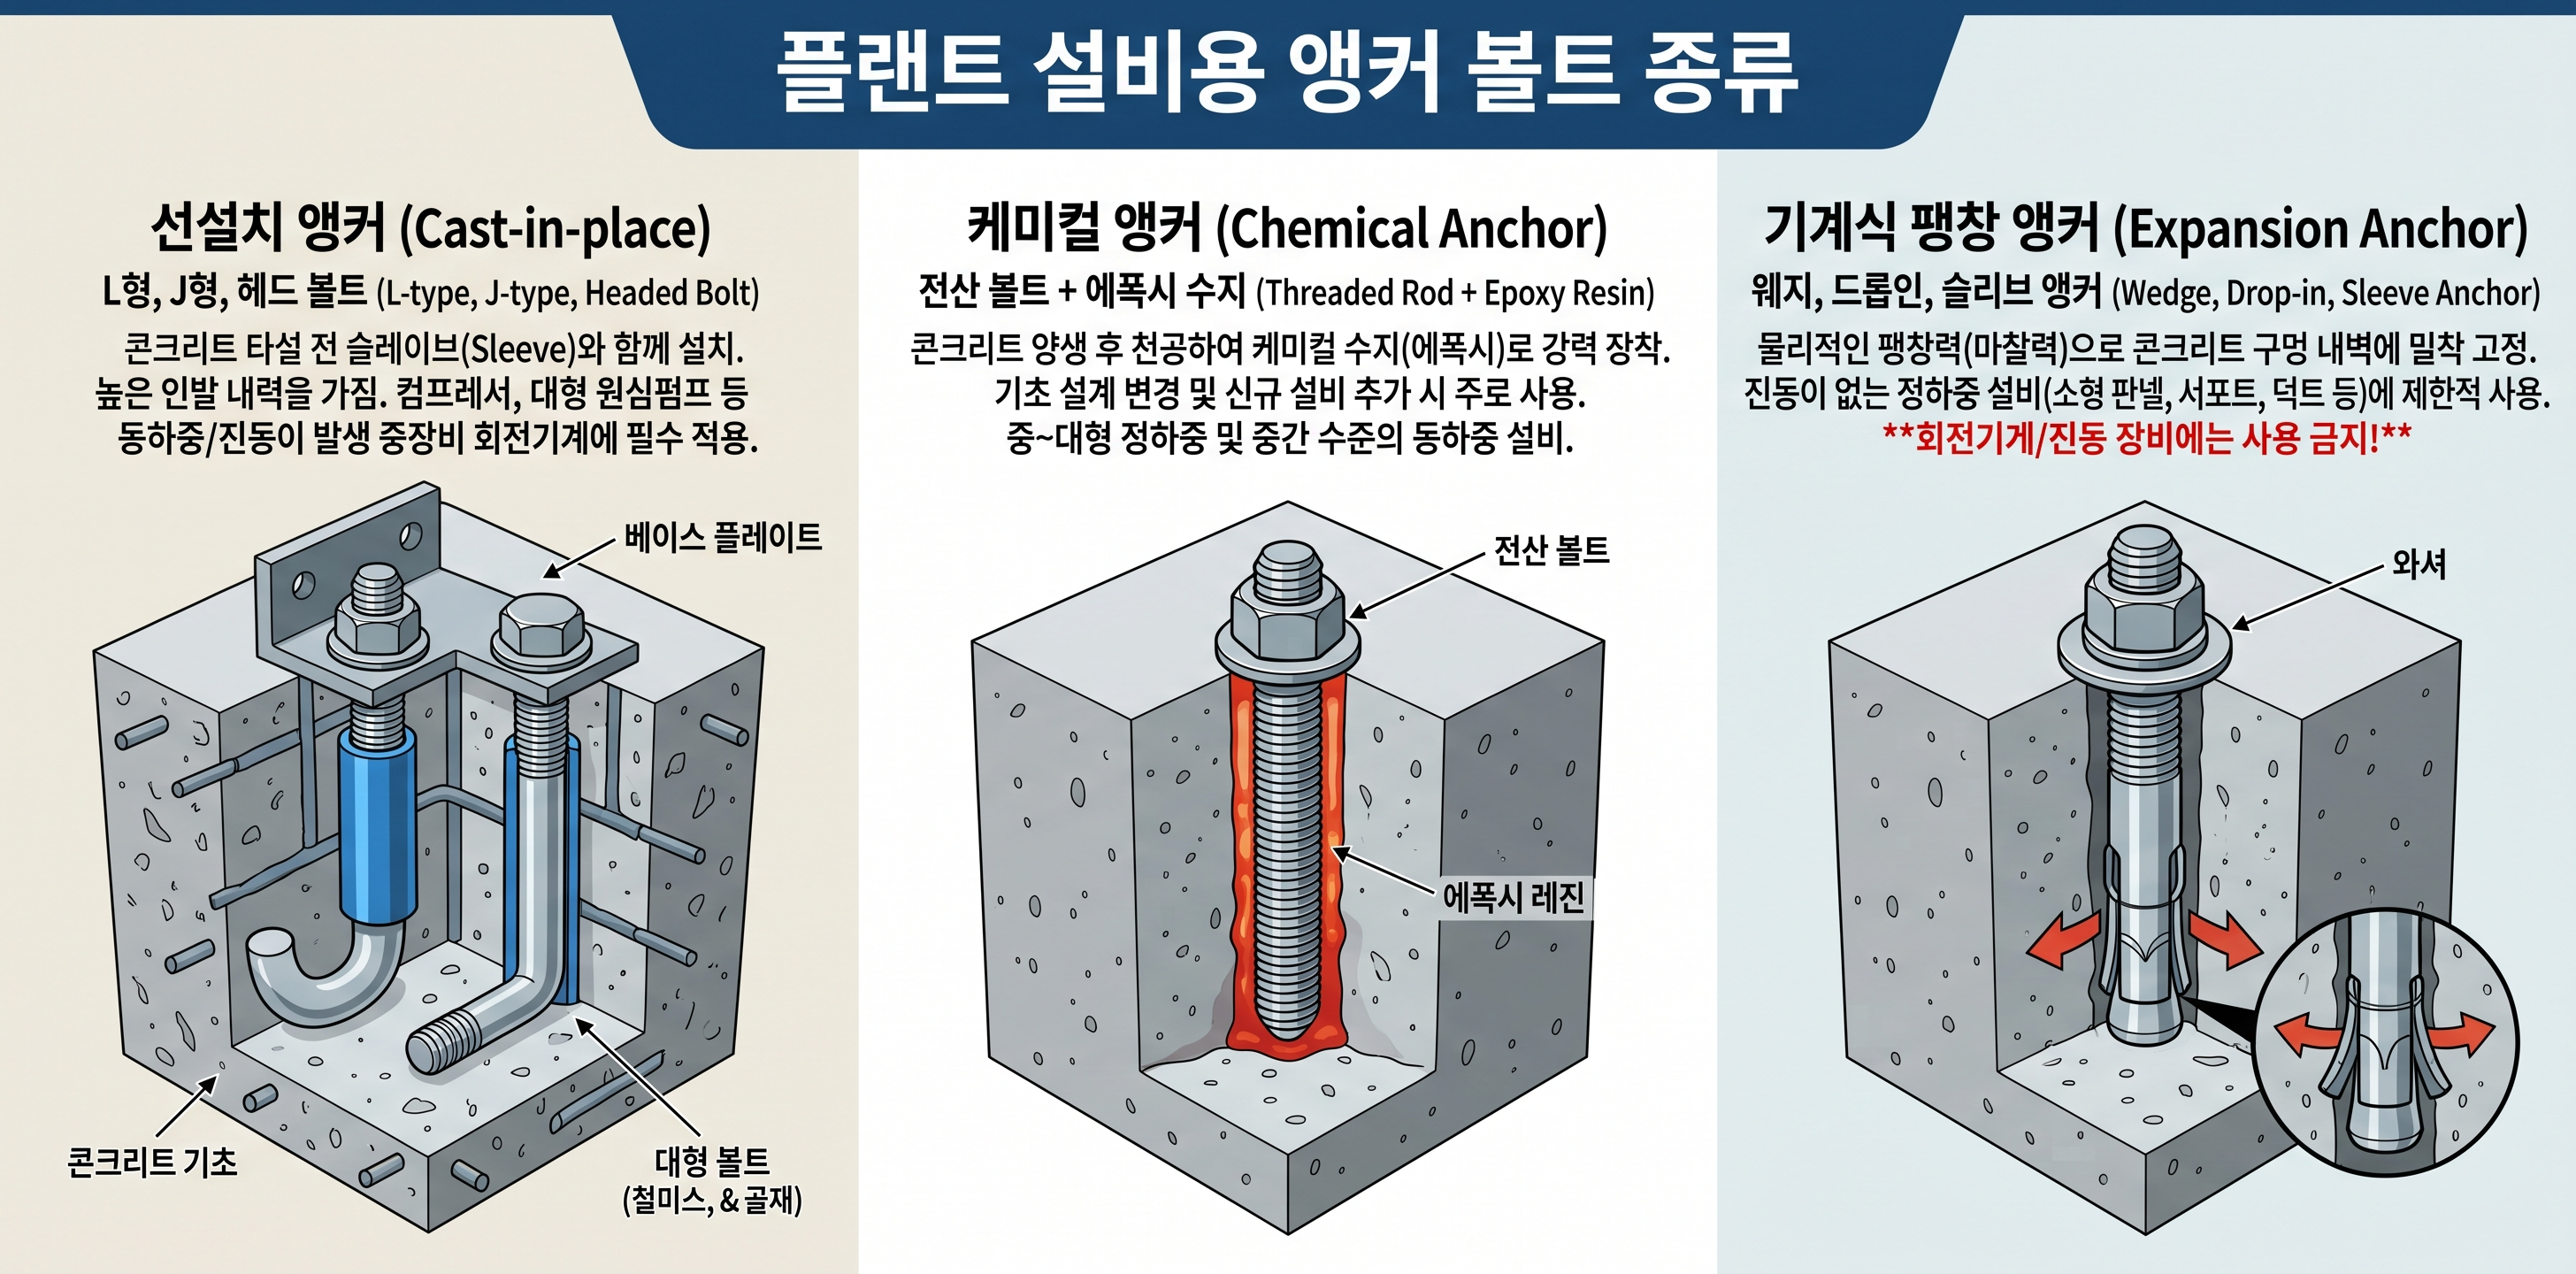
| 구분 (Type) | 상세 형태 | 적용 용도 및 특징 |
|---|---|---|
| Cast-in-place Anchor (선설치 앵커) |
L-type, J-type, Headed Bolt | 콘크리트 타설 전 슬리브(Sleeve)와 함께 설치. 높은 인발 내력을 가짐. 컴프레서, 대형 원심펌프 등 높은 동하중 및 진동이 발생하는 Heavy Duty 회전기계에 필수 적용. |
| Chemical Anchor (후설치-케미컬) |
Threaded Rod + Epoxy Resin | 콘크리트 양생 후 천공하여 수지로 고정. 기초 설계 변경이나 신규 설비 추가 시 주로 사용. 중~대형 정하중 및 중간 수준의 동하중 설비에 적용. (온도에 따른 경화 시간 주의) |
| Expansion Anchor (후설치-기계식) |
Wedge, Drop-in, Sleeve Anchor | 물리적인 팽창력으로 콘크리트 벽면에 밀착 고정. 진동이 없는 정하중 설비(소형 Panel, Support, HVAC 덕트 등)에 제한적으로 사용. 기계 진동 장비에는 절대 사용 금지. |
3. 사전 준비 및 점검 사항 (Pre-check)
본격적인 설치 전, 아래의 항목들을 반드시 확인해야 합니다. 초기 오차는 후속 공정(Grouting, Alignment)에서 수정하기 매우 어렵습니다.
- 도면 및 자재 검수: Vendor 도면의 볼트 P.C.D (Pitch Circle Diameter)와 현장 입고 자재의 규격(직경, 길이, 등급) 일치 여부 확인.
- 계측 장비 준비: 검교정이 완료된 Total Station 또는 광파기, 수준기(Precision Level), 캘리퍼스 준비.
- 나사산 보호: 작업 중 콘크리트 페이스트나 이물질 오염 방지를 위해 앵커 볼트 나사산(Thread)에 마스킹 테이프 또는 전용 캡 씌우기.
4. 단계별 시공 절차 (Step-by-Step Procedure)
Step 1. 선설치 앵커 (Cast-in-place) 시공
선설치 앵커는 타설 시 유동을 방지하기 위해 반드시 템플릿(Template)을 사용하여 고정해야 합니다.
- 템플릿 설치: 장비 베이스와 동일한 홀(Hole) 가공이 된 철판 또는 목재 템플릿을 거푸집 상단에 견고히 고정합니다.
- 볼트 고정: 슬리브(Sleeve)가 포함된 앵커 볼트를 삽입하고 너트로 상·하단을 체결하여 수직도를 확보합니다.
- 허용 공차(Tolerance) 확인: 위치 오차 ±3.0mm 이내, 수직도 1/200 이내, 볼트 돌출 길이(Projection)는 도면 대비 ±3.0mm 이내로 세팅합니다.
- 타설 및 양생: 콘크리트 타설 시 진동기(Vibrator)가 볼트를 타격하지 않도록 주의합니다.
Step 2. 후설치 케미컬 앵커 (Chemical Anchor) 시공
케미컬 앵커의 시공 품질은 '천공 후 청소' 상태가 90% 이상을 좌우합니다. 분진이 남아있으면 수지의 부착력이 급격히 저하됩니다.
- 천공: 해머드릴을 사용하여 규정된 직경과 깊이로 천공합니다. 철근 간섭 시 구조 엔지니어의 승인을 득하여 위치를 조정합니다.
- 홀 청소 (Blow-Brush-Blow): 에어 컴프레서를 이용해 분진을 불어내고(Blow), 와이어 브러시로 홀 내벽을 긁어낸 후(Brush), 다시 에어로 완전히 불어냅니다(Blow).
- 케미컬 주입 및 앵커 삽입: 레진을 홀 하단부터 기포가 생기지 않도록 약 2/3 정도 채우며 올라옵니다. 앵커 볼트를 회전시키며 삽입하여 수지가 나사산 골고루 밀착되게 합니다.
- 경화(Curing): 제조사 매뉴얼에 따른 온도별 경화 시간을 엄수하며, 경화 전까지 볼트에 충격을 주지 않습니다.
⚠️ Field Check-point (현장 주의사항)
선설치 앵커 시공 시 사용되는 앵커 슬리브(Anchor Sleeve)는 볼트가 중심축을 약간 이동할 수 있게 하여 장비 안착 시 오차를 보정할 수 있게 해줍니다. 베이스 플레이트 안착 후, 에폭시 그라우팅(Epoxy Grouting) 작업 전 이 슬리브 내부에 이물질이 있는지 확인하고, 그라우트재로 슬리브 내부가 완전히 충진되도록 꼼꼼히 작업해야 베이스 굽힘 모멘트(Bending Moment)에 대한 내구성이 확보됩니다.
5. 현장 트러블슈팅 및 QC 검측 포인트
기계 시운전 단계에서 발생하는 이상 진동 중 상당수는 앵커 볼트의 체결 불량(Soft Foot 포함)에서 기인합니다. QC 검측 시 다음 항목을 반드시 ITP(Inspection and Test Plan)의 Hold Point로 관리해야 합니다.
- 너트 체결 여유장: 장비 안착 후 너트를 최종 체결했을 때, 너트 상부로 볼트 나사산이 최소 2~3 스레드(Threads) 이상 돌출되어야 정상 시공으로 판정합니다. (ASME 기준)
- 토크 체결 순서(Torque Sequence): 플랜지 볼팅과 동일하게 대각선 방향(Criss-cross pattern)으로 균일한 토크를 가해야 하며, 한 번에 100%로 조이지 않고 30% -> 60% -> 100% 단계별 체결을 권장합니다.
- 케미컬 앵커 인발 테스트(Pull-out Test): 후설치 케미컬 앵커의 경우, 본 작업 전 시험용 시편을 동일 조건으로 시공하여 설계 인발 하중의 1.5배~2배 수준에서 하중을 견디는지 유압 실린더로 테스트해야 합니다.
단순한 부속품처럼 보이는 앵커 볼트지만, 그 세팅과 체결 상태가 수십 톤에 달하는 기계 설비의 수명을 결정합니다. 도면 치수의 준수와 규격에 맞는 토크 체결은 현장 기계 엔지니어가 절대 타협해서는 안 되는 기본 원칙입니다.
'기계 설비 실무' 카테고리의 다른 글
| 플랜트 기계 시공: 평와셔, 스프링와셔, 노드락(Nord-Lock) 와셔의 규격과 올바른 사용법 (0) | 2026.10.20 |
|---|---|
| 회전기계 베어링(Bearing) 종류별 특징 및 실무 적용 가이드 (0) | 2026.10.19 |
| API 682 기반 원심펌프 Mechanical Seal 종류 및 적용 실무 가이드 (0) | 2026.10.19 |
| OH, BB, VS 펌프의 종류별 특징과 현장 실무 적용 노하우 (0) | 2026.10.15 |
| 플랜트 원심펌프 시운전(Commissioning) 시 기계 엔지니어의 점검 항목 및 트러블슈팅 (0) | 2026.10.14 |


