1. 개요 및 실무적 배경
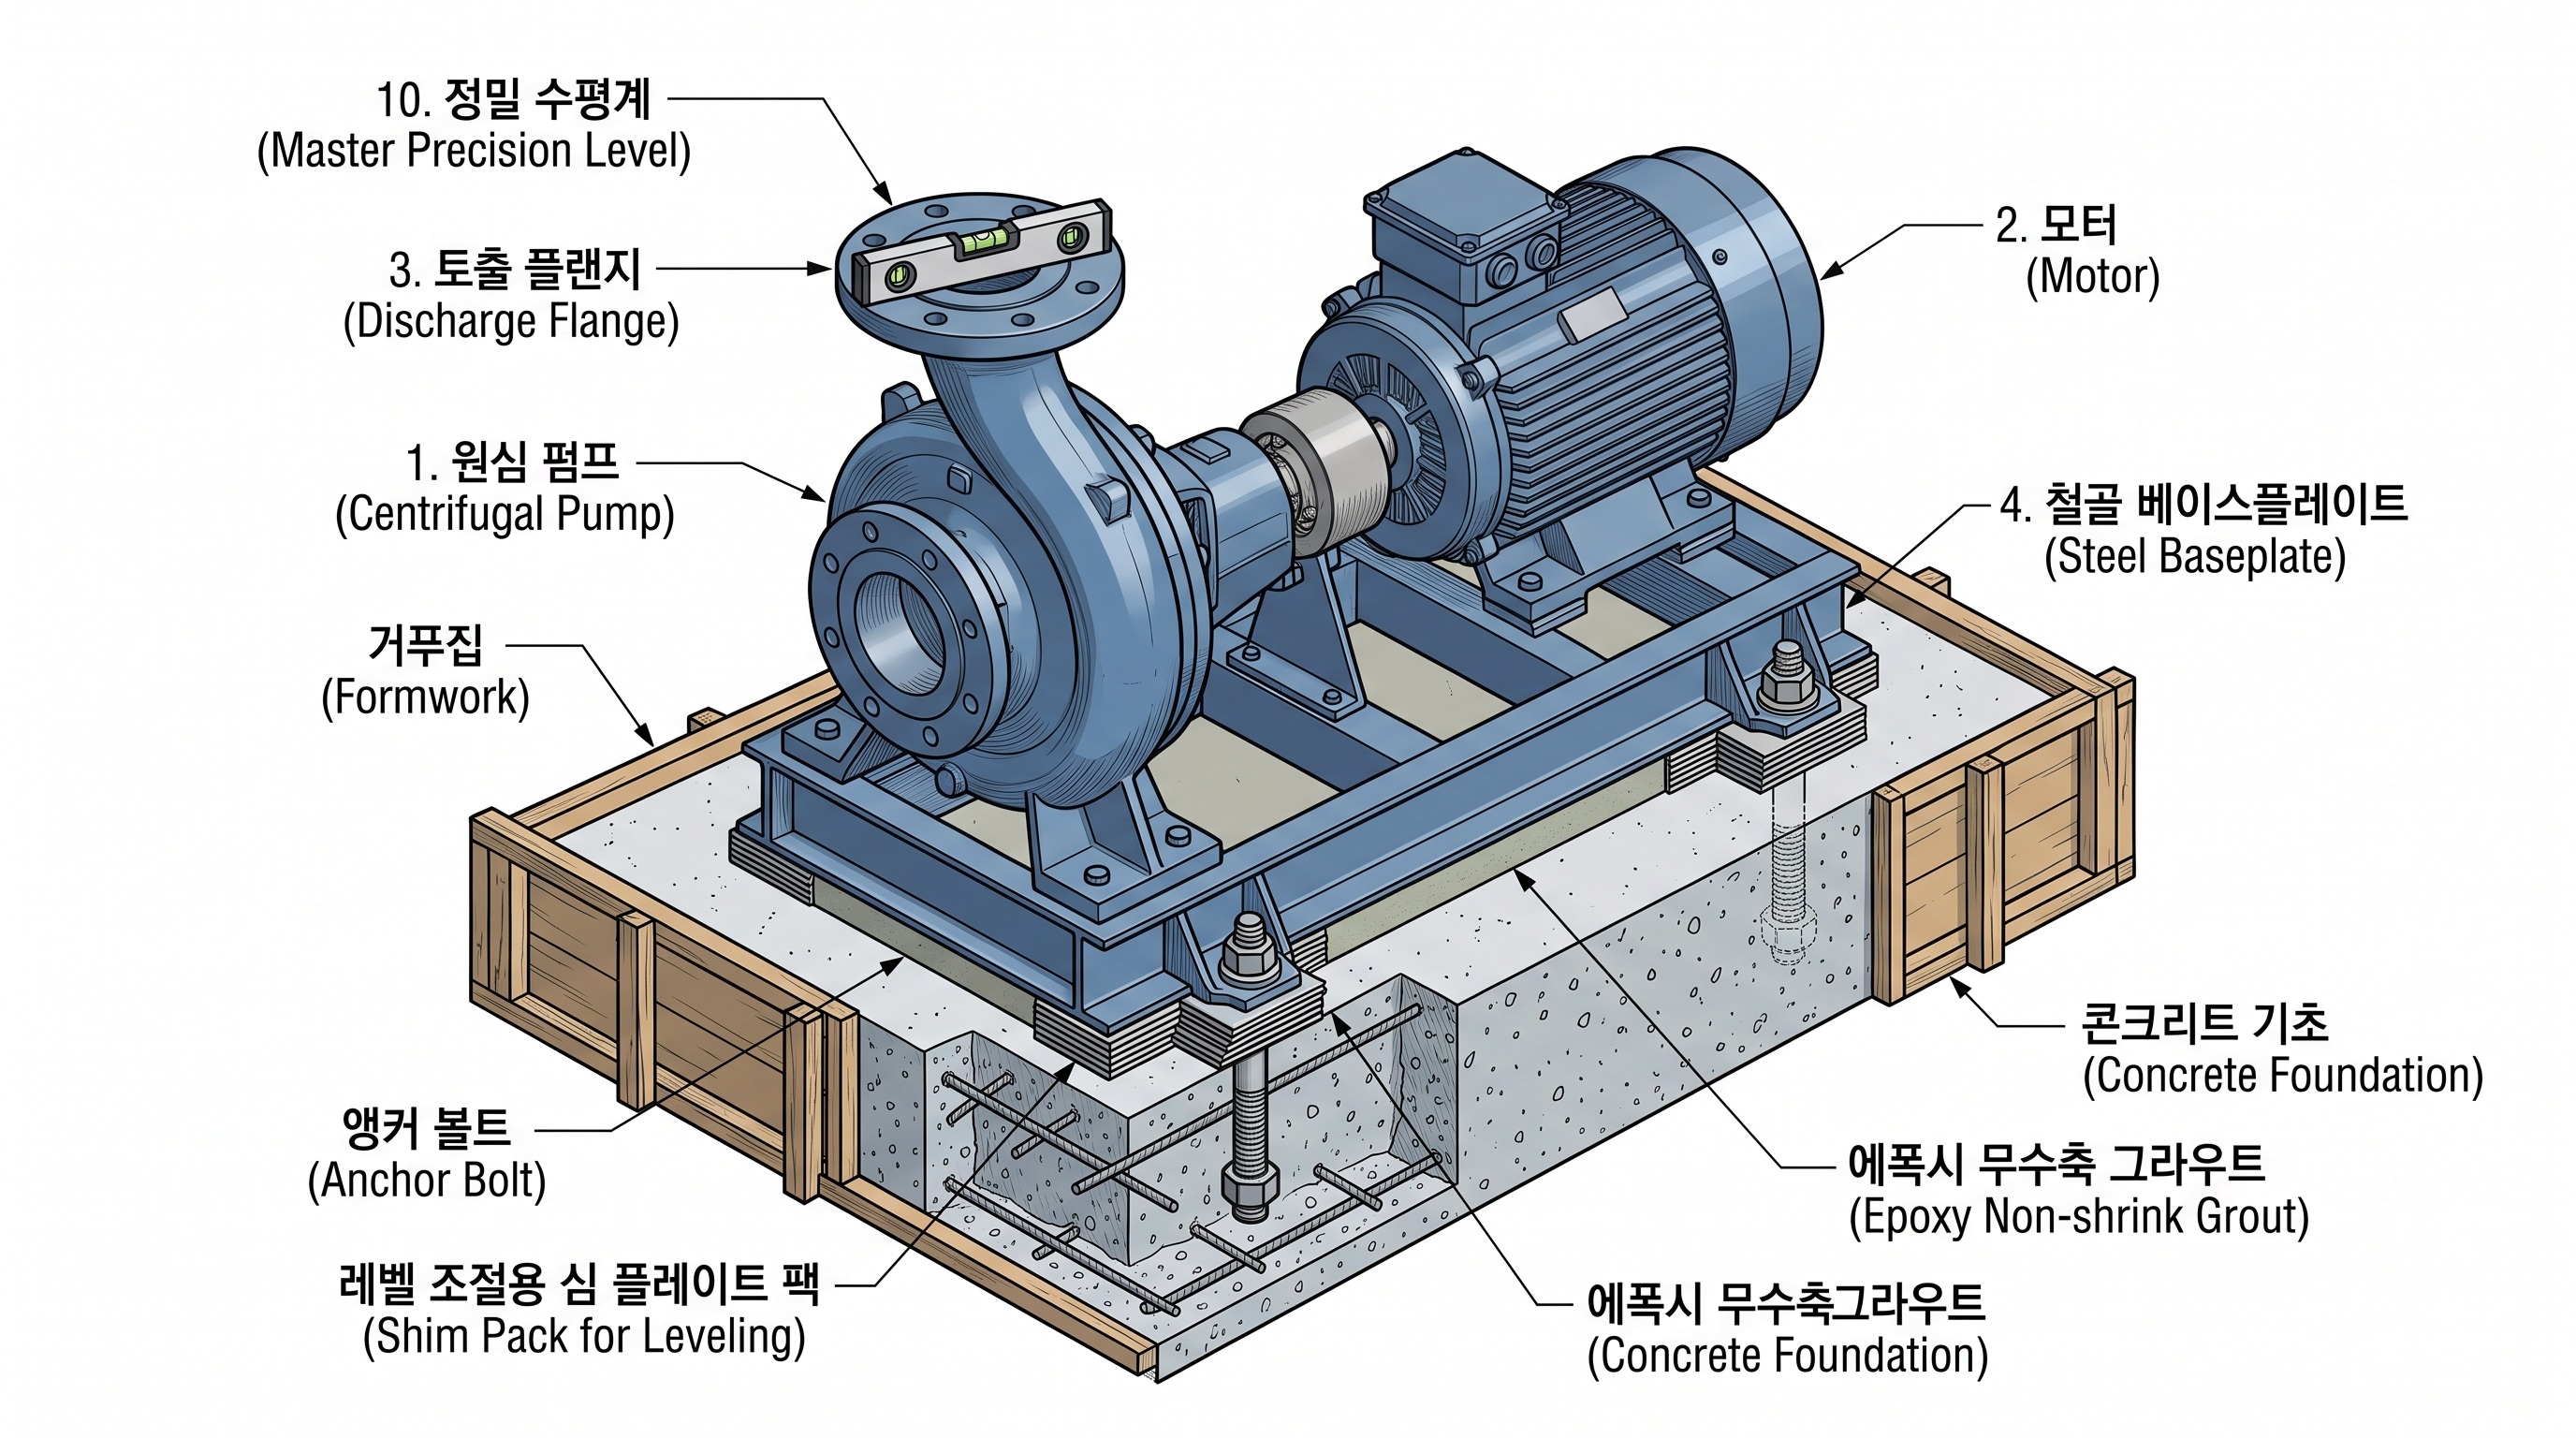
플랜트 현장에서 원심 펌프(Centrifugal Pump)를 비롯한 회전기계 설치 공정의 성패는 베이스플레이트 레벨링(Baseplate Leveling)의 정밀도에서 완전히 갈립니다. 많은 주니어 엔지니어들이 펌프와 모터의 축 정렬(Shaft Alignment)만 신경 쓰면 기계 시운전 단계에서 진동 문제가 발생하지 않을 것이라 오판하곤 합니다. 그러나 기초 콘크리트 패드 위에 안착되는 베이스플레이트의 수평과 평탄도가 제대로 확보되지 않으면, 장비 체결 볼트를 조이는 순간 프레임 전체에 뒤틀림 응력(Twisting Stress)이 영구적으로 걸리게 됩니다.
이러한 베이스 프레임의 왜곡은 펌프 내부 임펠러와 케이싱 간의 미세한 간극(Clearance)을 무너뜨리고, 메커니컬 씰(Mechanical Seal)의 조기 파손 및 베어링 고열을 유발하는 치명적인 원인이 됩니다. 현장 시공 엔지니어는 API 686 규격(Machinery Installation and Installation Design) 및 발주처 시방서가 규정하는 수평 허용오차 기준을 정확히 숙지하고, 그라우팅(Grouting) 타설 이전 단계에서 완전무결한 3차원 레벨을 확보해야 합니다.
2. 핵심 원리 및 규격 체계
주요 메커니즘 및 측정 기준
회전기계의 레벨링 측정 기준면은 도장면이나 거친 용접 구조물이 아닌, 가공이 완료된 장비 가공 패드면(Machined Mounting Pad) 또는 펌프의 흡입(Suction) 및 토출(Discharge) 플랜지 가공면이어야 합니다. 현장 측정 장비로는 감도 0.02 mm/m (1미터당 0.02밀리미터 기울기 감지) 수준의 초정밀 마스터 프레임 레벨기(Master Precision Level) 또는 광학식/레이저 트래커가 투입되어야 신뢰성 있는 데이터를 얻을 수 있습니다.
국제 석유화학 플랜트의 표준 시공 기준인 API 686 Chapter 5에 따르면, 베이스플레이트의 레벨링 허용오차는 가공 패드면 기준 최대 0.166 mm/m (또는 피트당 0.002인치) 이내로 통제되어야 합니다. 또한, 각 패드 간의 상대적인 높이 단차(Elevation Deviation)는 전체 장비 길이에 걸쳐 0.5 mm를 초과하지 않도록 정밀 제어하는 것이 원칙입니다.
| 레벨링 방식 | 특징 및 규격 | 현장 실무 적용성 및 주의점 |
|---|---|---|
| 심 팩 방식 (Shim Pack) | 앵커 볼트 양측에 평행 가공된 강재 플레이트와 박판 스테인리스 심을 계단식으로 적층 | 가장 널리 쓰이나, 심 적층 매수 4매 이하 규정을 지켜야 체결 시 스프링 현상(Cushioning)을 방지할 수 있습니다. |
| 레벨링 볼트 (Jacking Bolt) | 베이스플레이트에 탭 가공된 수직 잭스크루를 돌려 높이와 수평을 미세 조절 | 무수축 모르타르 그라우트 경화 완료 후 반드시 잭스크루를 풀어 하중을 해제해야 응력 집중 균열을 막을 수 있습니다. |
| 솔플레이트 방식 (Soleplate) | 콘크리트 패드에 개별 강재 솔플레이트를 선시공 레벨링 후 장비 베이스 안착 | 대형 다단 펌프나 압축기에 주로 적용되며, 개별 플레이트 간 상대 평탄도 0.05 mm 검사가 필수적입니다. |
3. 현장 시공 및 정비 트러블슈팅
실제 플랜트 공사 현장에서 빈번히 발생하는 전형적인 하자는 앵커 볼트를 규정 토크로 체결했을 때 레벨 측정값이 급격히 틀어지는 소프트 풋(Soft Foot) 및 프레임 휨 현상입니다. 주니어 엔지니어들은 볼트를 조이기 전 상태에서 정밀 수평계 기포가 중앙에 온 것을 보고 검사 신청서를 제출했다가, QA/QC 검사관(Inspector)이 앵커 볼트 토크 검증을 실시할 때 수평이 깨져 불합격 판정을 받는 실수를 가장 많이 범합니다.
이러한 문제의 원인은 심 팩이 앵커 볼트 중심선으로부터 너무 멀리 배치되었거나, 콘크리트 패드 칩핑(Chipping) 불량으로 심 플레이트 바닥면이 밀착되지 않고 공중에 떠 있기 때문입니다. 볼트 체결 시 휨 모멘트가 작용하는 것을 방지하려면, 심 팩은 반드시 앵커 볼트 축선 좌우 25 mm 이내에 최대한 밀착시켜 배치해야 합니다. 또한 볼트를 체결하면서 다이얼 게이지를 가공 패드 상단에 걸어두고, 볼트를 조일 때 수직 변위가 0.05 mm 이상 발생하는지 실시간 모니터링하는 것이 현장 검사를 단번에 통과하는 핵심 시공 노하우입니다.
또 다른 치명적인 시공 오류는 레벨링 나사(Jacking Screw)를 풀어주지 않고 그대로 무수축 모르타르를 부어버리는 경우입니다. 그라우트가 굳은 뒤에도 잭스크루가 하중을 지지하고 있으면, 펌프 운전 중 발생하는 교번 진동 하중이 베이스플레이트 전체로 분산되지 못하고 잭스크루 끝단 접촉부에 점 접촉(Point Load)으로 집중됩니다. 이는 결국 몇 개월 이내에 기초 콘크리트 파쇄와 그라우트 크랙으로 이어지므로, 그라우팅 1차 경화 후 잭스크루 완전 해제 절차를 시공 체크시트에 명문화하여 관리해야 합니다.
4. 엔지니어 필수 검수 체크리스트
- 자재 및 준비 검수: 콘크리트 레이턴스(Laitance) 완전 제거 및 거친 면 칩핑 깊이 25 mm 확인, 가공용 스테인리스 스틸 심 플레이트의 버(Burr) 및 산화막 유무 전수 검사.
- 시공 전 간섭 확인: 앵커 볼트 슬리브 내부 이물질 및 잔존 수분 제거 여부, 배관 플랜지 연결 시 과도한 배관 응력(Pipe Strain)을 유발하지 않는 노즐 중심선 3차원 좌표 검측.
- 완료 후 검사: 앵커 볼트 100% 설계 토크 조임 상태에서 가공면 레벨 0.166 mm/m 이내 유지 확인, 각 볼트 해제 시 다이얼 게이지 소프트 풋 측정값 0.05 mm 이하 합격 판정.
5. 실무 적용 요약
원심 펌프의 베이스플레이트 레벨링은 단순한 수평 맞추기 작업이 아니라 장비의 영구 수명과 진동 품질을 결정짓는 핵심 공정입니다. 앵커 볼트 중심선과 심 팩 간의 이격 거리를 철저히 통제하고 규정 조임 토크 상태에서 수평을 검증하는 프로세스를 확립해야 합니다. 기초 단계에서의 엄격한 공학적 수치 관리가 향후 커플링 얼라인먼트 및 무결점 시운전으로 이어지는 가장 확실한 지름길입니다.