1. 개요 및 실무적 배경
플랜트 현장에서 펌프, 압축기(Compressor), 터빈과 같은 핵심 회전 기계(Rotating Equipment)를 설치할 때 가장 중요한 공정 중 하나가 바로 그라우팅(Grouting)입니다. 기계 설계가 아무리 완벽하더라도, 기계의 동적 하중과 진동을 콘크리트 기초로 온전히 전달하지 못하면 베어링 손상과 메카니컬 씰(Mechanical Seal)의 누설로 직결됩니다. 이 과정에서 일반 시멘트계 무수축 몰탈 대신 비용이 수배 이상 비싼 **에폭시 무수축 몰탈(Epoxy Non-shrink Grout)**을 사용하는 이유는 명확합니다. 에폭시는 압축 강도와 인장 강도가 압도적으로 높으며, 내화학성이 뛰어나고 철판(Baseplate)과의 접착력이 우수하여 고진동 장비의 얼라인먼트(Alignment)를 장기간 완벽하게 유지해 주기 때문입니다.
하지만 에폭시 그라우팅은 시멘트 몰탈과 달리 취급이 매우 까다롭습니다. 현장에 갓 투입된 주니어 엔지니어나 시공 담당자들이 흔히 범하는 치명적인 실수는 에폭시의 경화 특성과 유체 역학적 흐름을 간과하여 베이스플레이트 하부에 거대한 **에어 포켓(Air Pocket, Void)**을 만들어내는 것입니다. 철판 밑에 공기가 갇혀 에폭시가 채워지지 않은 빈 공간이 생기면, 해당 부위는 기계의 하중을 지지하지 못하고 진동에 의해 공진을 일으키는 아킬레스건이 됩니다. 본 포스팅에서는 API 686 규격에 입각한 정확한 에폭시 그라우팅 시공 절차와, 에어 포켓을 원천적으로 차단하기 위한 배기(Vent) 대책을 실무 현장의 관점에서 깊이 있게 해부해 보겠습니다.
2. 핵심 원리 및 규격 체계
에폭시 그라우트의 재료적 특성과 타설 메커니즘
에폭시 그라우트는 기본적으로 주제(Resin), 경화제(Hardener), 그리고 골재(Aggregate)의 3액형으로 구성됩니다. 이 재료들이 혼합되면 발열 반응(Exothermic Reaction)을 일으키며 경화되는데, 이 과정에서 온도가 급격히 상승합니다. 현장 온도가 너무 높으면 에폭시가 베이스플레이트 밑으로 충분히 흘러가기도 전에 굳어버리는 '플래시 세트(Flash Set)' 현상이 발생하며, 반대로 온도가 낮으면 점도가 높아져 유동성이 급격히 떨어집니다. 따라서 제조사의 권장 혼합 시간과 대기 온도(보통 10℃ ~ 32℃ 사이)를 엄격하게 준수하는 것이 규격 체계의 핵심입니다.
타설의 핵심 원리는 '중력'과 '수두압(Hydrostatic Head Pressure)'을 이용하는 것입니다. 펌프나 믹서기로 강제로 밀어 넣는 것이 아니라, 한쪽에 높은 타설 박스(Head Box)를 설치하여 그 단차로 인해 발생하는 압력으로 에폭시가 반대편으로 천천히, 그리고 묵직하게 밀려 들어가게 만들어야 합니다. 이때 밀려 들어가는 에폭시 선단부(Leading Edge)가 베이스플레이트 하부의 공기를 밀어내며 타설되어야만 완벽한 충진이 이루어집니다.
| 구분 | 시멘트계 무수축 몰탈 | 에폭시 무수축 몰탈 (Epoxy) | 현장 실무 적용 팁 |
|---|---|---|---|
| 적용 대상 | 정적 하중 장비, 배관 서포트, 일반 구조물 기초 | 고진동 회전기계, 왕복동 압축기, API 펌프 Baseplate | API 686 기준, 핵심 회전기계는 에폭시 적용이 필수 요구됨. |
| 수분 민감도 | 타설 전 콘크리트 표면 충분히 적심 (Pre-wetting 필요) | 수분과 상극. 표면이 완벽하게 건조(Bone dry)되어야 함 | 비 온 직후 에폭시 타설 절대 금지. 토치나 압축 공기로 습기 완벽 제거. |
| 강도 발현 | 통상 28일 양생 시 최고 강도 도달 | 온도에 따라 다르나 보통 3~7일 내 극한 강도 발현 | 발열 반응이므로 대기 온도가 너무 높으면 얼음물 등으로 간접 냉각 고려. |
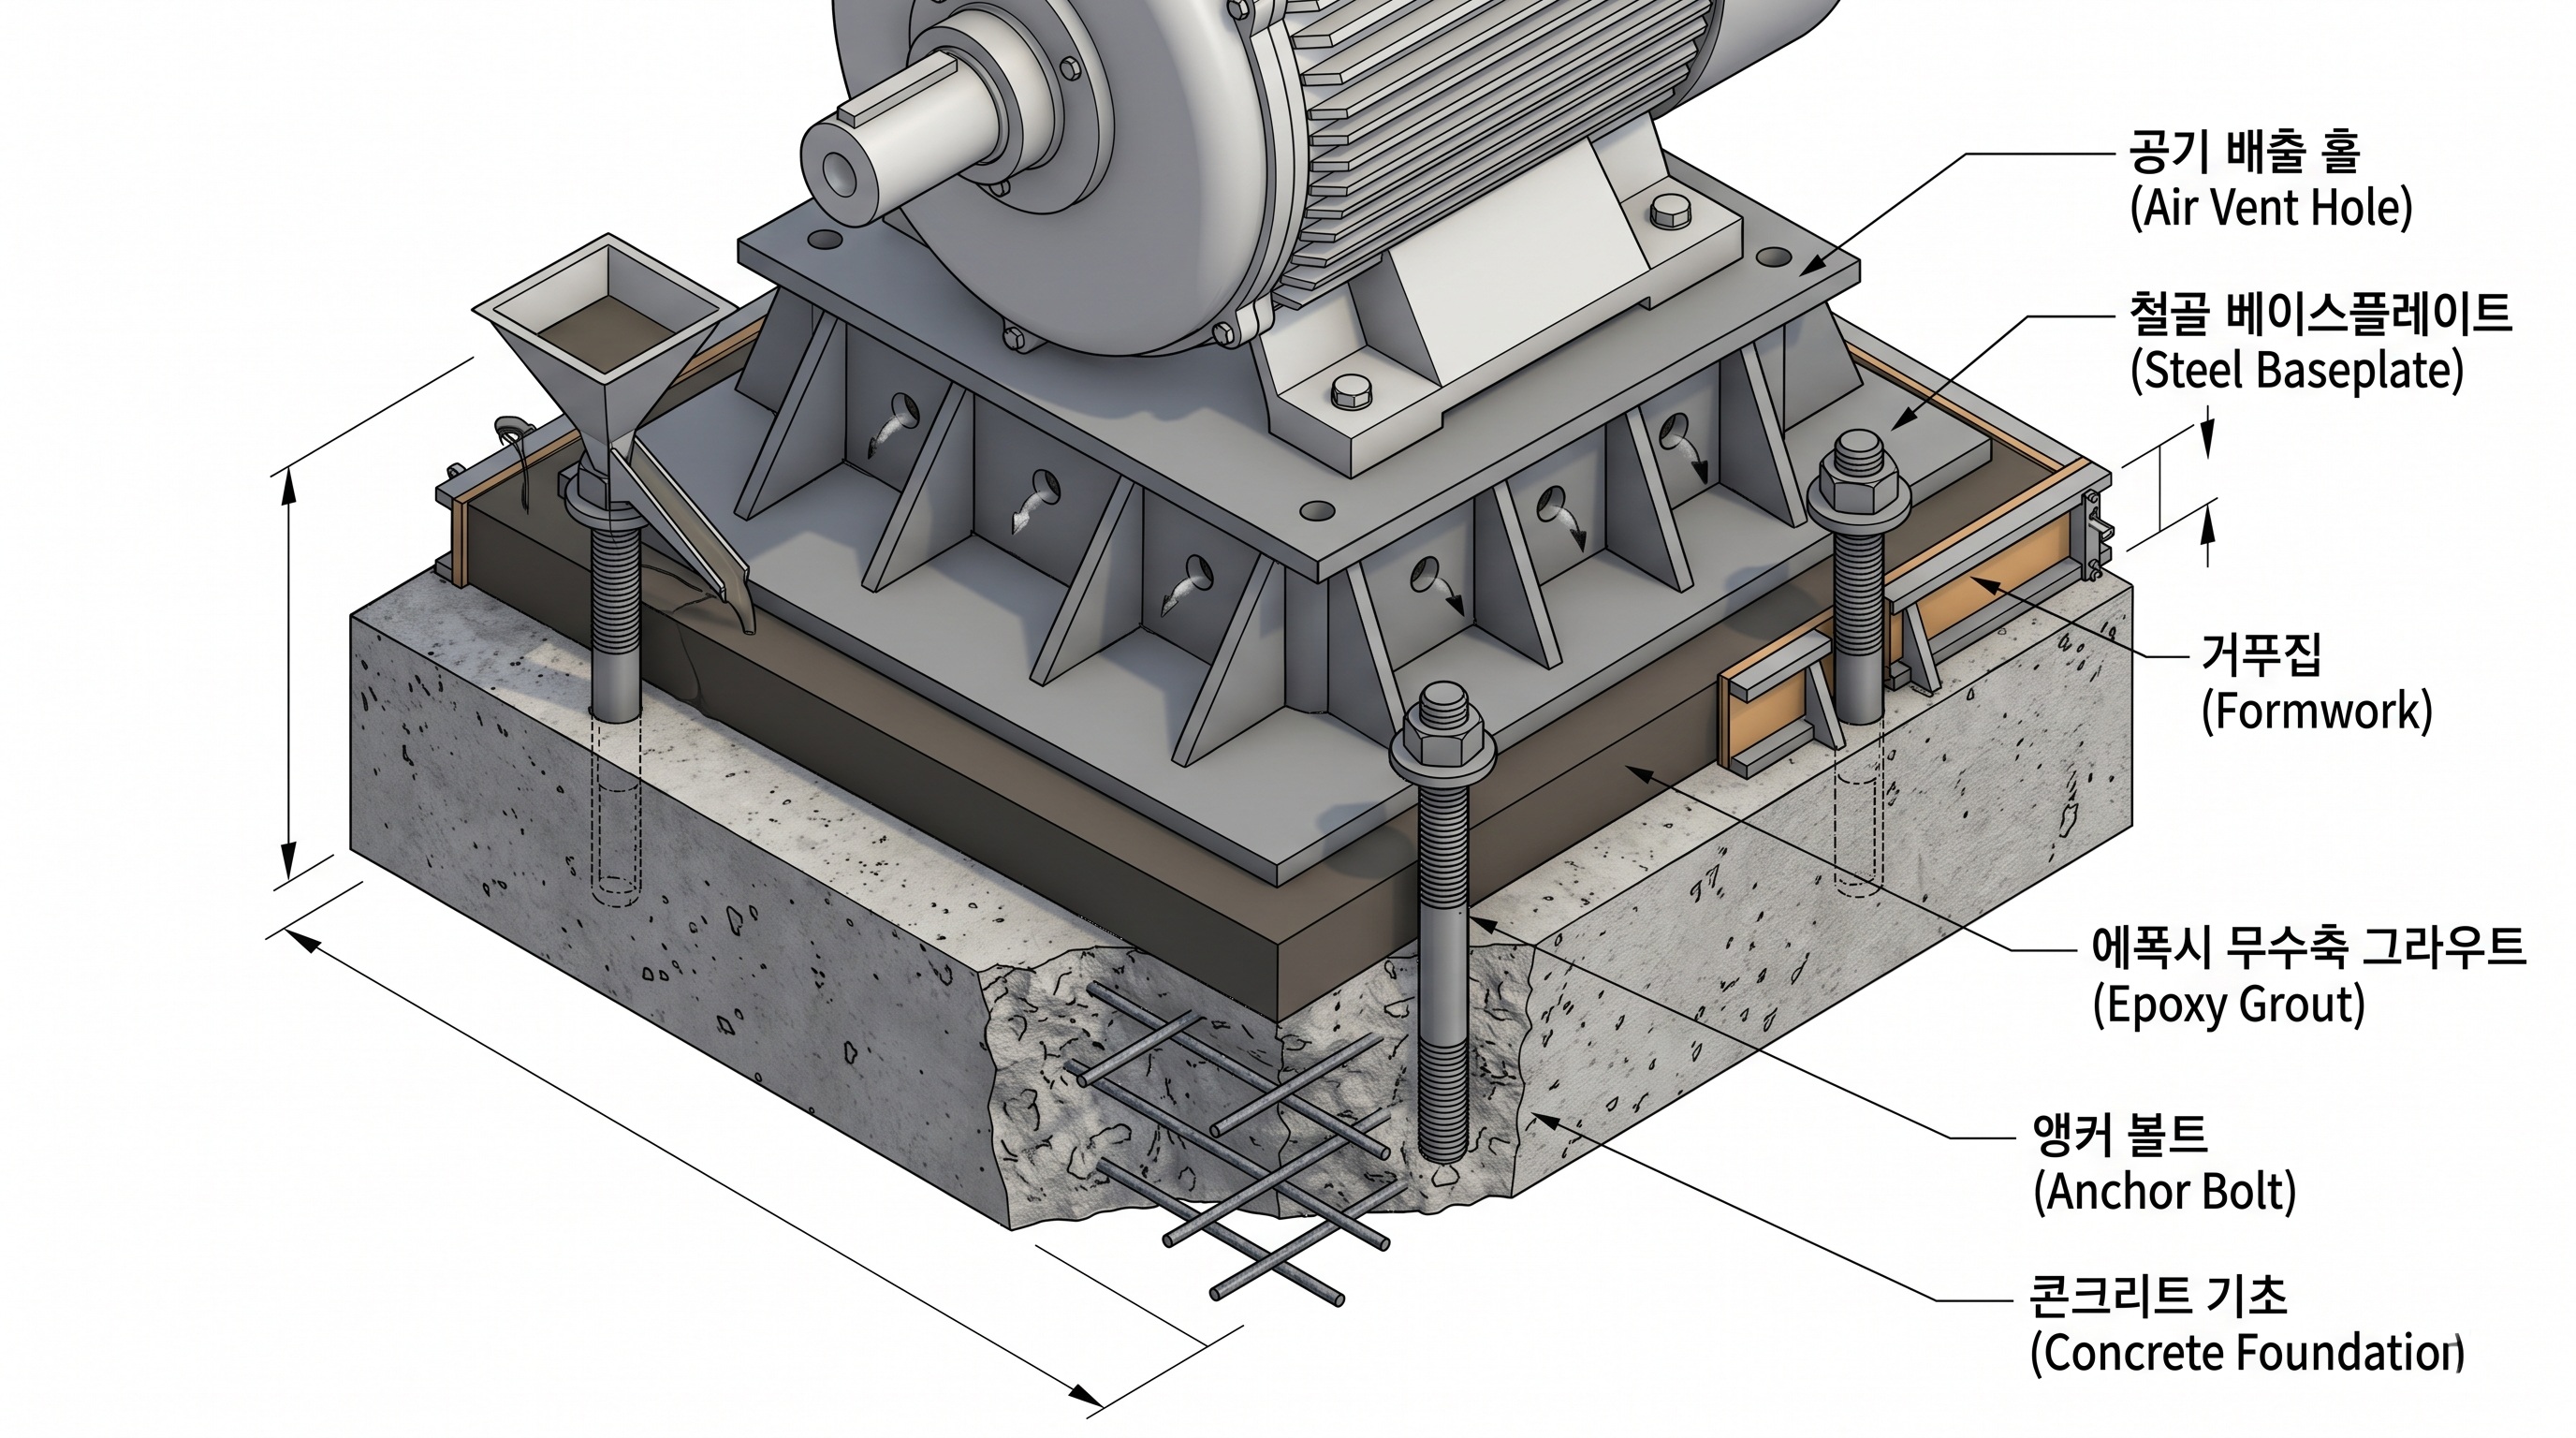
3. 현장 시공 및 에어 포켓(Void) 방지 배기 대책
주니어 엔지니어들이 시공 현장에서 흔히 겪는 가장 당혹스러운 상황은, 그라우팅 양생 완료 후 현장 검사관(Inspector)이 해머로 베이스플레이트를 두드렸을 때 둔탁한 소리가 아닌 '텅텅'거리는 맑고 빈 소리가 나는 경우입니다. 이것이 바로 치명적인 **에어 포켓(Void)**입니다. 이를 예방하기 위한 현장 실무 트러블슈팅과 배기(Vent) 대책은 다음과 같습니다.
첫째, 무조건 일방향 타설(Single-point Pouring)을 고수해야 합니다. 작업 속도를 높이겠다고 베이스플레이트의 양쪽 측면이나 사방에서 동시에 에폭시를 부어버리는 것은 에어 포켓을 만드는 가장 확실한 지름길입니다. 에폭시는 반드시 한쪽(통상 길이가 긴 쪽)에서만 수두압을 이용해 타설하여, 반대편으로 에폭시가 차오르면서 기계 하부의 공기를 한 방향으로 쭈욱 밀어내도록 시공해야 합니다.
둘째, 베이스플레이트 격실(Compartment)마다 반드시 벤트 홀(Vent Hole)을 뚫어야 합니다. 대형 펌프의 베이스플레이트 하부는 구조적 강성을 위해 여러 개의 H빔이나 철판 리브(Rib)로 격자 형태를 이루고 있습니다. 에폭시가 이 격실을 채우며 올라올 때, 상부에 갇힌 공기가 빠져나갈 구멍이 없다면 그대로 거대한 에어 포켓이 됩니다. 따라서 도면 검토 단계에서부터 각 격실의 가장 높은 지점(Top corner)에 최소 1/2인치(13mm) 이상의 벤트 홀이 뚫려 있는지 확인해야 합니다. 현장에서 홀이 없다면 타설 전 반드시 마그네틱 드릴을 이용해 현장 천공을 실시해야 합니다.
셋째, 교반(Mixing) 시 공기 유입을 최소화해야 합니다. 에폭시 수지와 경화제, 골재를 섞을 때 고속 RPM의 믹서기를 위아래로 심하게 들썩이며 섞으면 혼합물 내부로 수많은 미세 기포가 유입됩니다. 이 기포들은 점성 때문에 타설 시 빠져나가지 못하고 그대로 남아 강도를 저하시킵니다. 믹서기 날개는 항상 에폭시 표면 아래에 잠겨 있도록 유지하며, 저속(보통 200~300 RPM 이하)으로 천천히 접어 섞듯이(Folding) 교반해야 합니다.
4. 엔지니어 필수 검수(Inspection) 체크리스트
에폭시 그라우팅은 재작업(Rework)이 사실상 불가능합니다. 문제가 생기면 굳어버린 에폭시와 콘크리트를 모조리 깨부수고 기초부터 다시 작업해야 하는 대참사가 발생합니다. 따라서 현장 엔지니어와 인스펙터는 아래의 사항을 타설 전/중/후로 나누어 철저히 검수해야 합니다.
- 타설 전 표면 검수(Pre-pouring): 콘크리트 표면이 치핑(Chipping, Laitance 제거)되어 굵은 골재가 선명하게 노출되었는지 확인합니다. 에폭시는 수분과 상극이므로 습도계나 비닐 부착 테스트를 통해 콘크리트 표면이 완벽히 건조(Bone-dry)되었는지 확인합니다. 거푸집(Formwork)의 이음새는 에폭시 누출 방지를 위해 실리콘 등으로 완벽히 실링(Liquid-tight) 되어야 합니다.
- 타설 중 검수(During pouring): 앞서 언급한 '일방향 타설'이 유지되는지, 헤드 박스(Head box)에 에폭시가 끊기지 않고 지속적으로 보충되는지(Continuous pouring) 감시합니다. 각 벤트 홀로 에폭시가 넘쳐흐르는 것을 확인한 후, 나무 플러그 등으로 구멍을 막아주는 작업을 순차적으로 진행하는지 체크합니다.
- 타설 후 검수(Post-pouring): 양생이 완료된 후 검수 망치(Sounding hammer)를 이용하여 베이스플레이트 전면을 타격합니다. 맑고 빈 소리가 나는 곳은 에어 포켓이 발생한 곳입니다. API 686 기준, 전체 베이스플레이트 하부 면적의 95% 이상이 접촉되어야 하며, 하중을 받는 중요 지점에 큰 에어 포켓이 발견될 경우 인젝션(Injection) 기법으로 에폭시 수지를 추가 주입하는 보수 작업을 지시해야 합니다.
5. 실무 적용 요약
에폭시 그라우팅 공정의 성패는 유체의 흐름을 통제하여 에어 포켓을 얼마나 완벽하게 억제하느냐에 달려 있습니다. 철저하게 건조된 기초 표면 위에, 수두압을 이용한 일방향 타설을 원칙으로 삼아야 합니다. 무엇보다 도면 검토 단계에서 기계 베이스플레이트의 각 격실 최고점에 벤트(Vent) 홀이 누락되지 않았는지 챙기는 것이 시니어 엔지니어의 핵심 역량임을 명심하시기 바랍니다.
'기계 설비 실무' 카테고리의 다른 글
| 플랜트 기계 기초 에폭시 무수축 그라우팅 시공 기준과 발열 크랙 방지 실무 요령 (0) | 2026.10.10 |
|---|---|
| 플랜트 기계 볼트 체결 실무: 토크 계수(K-Factor) 선정과 토크 렌치 검교정 관리 핵심 요령 (0) | 2026.10.10 |
| 회전기계 베이스플레이트 심(Shim) 및 쐐기(Wedge) 레벨링 배치 기준과 현장 실무 가이드 (0) | 2026.10.08 |
| 플랜트 기계 기초(Foundation) 치핑 작업 기준 및 레이턴스 제거 검측 가이드 (API 686 실무) (0) | 2026.10.07 |
| 기계 앵커볼트(Anchor Bolt) 매립 치수 검사 및 프로젝션(Projection) 허용 공차 관리 가이드 (0) | 2026.10.07 |


