1. 개요 및 실무적 배경
플랜트 건설 현장에서 토목 구조물팀의 콘크리트 타설 및 양생 작업이 완료되면, 설비의 기계적 안착을 담당하는 기계팀이 가장 먼저 인계받아 수행하는 핵심 선행 공정이 바로 기계 기초 표면 치핑(Surface Chipping) 및 레이턴스(Laitance) 제거 작업입니다. 현장에서 많은 주니어 엔지니어들이 이를 단순한 '바닥 면 정리 작업' 정도로 가볍게 여기는 경향이 있습니다. 그러나 이 공정은 펌프, 컴프레서, 터빈 등 고속 회전체나 왕복동 기계 설비의 20년 이상 장기 신뢰성을 좌우하는 지극히 중요한 품질 관리 항목입니다.
회전기계의 진동과 동하중(Dynamic Load)은 베이스플레이트(Baseplate)를 통해 하부의 무수축 그라우트(Non-shrink Grout) 또는 에폭시 그라우트(Epoxy Grout)로 전달되며, 최종적으로 거대한 콘크리트 기초 매스(Foundation Mass)로 분산 및 감쇠되어야 합니다. 이때 기초 콘크리트 상부 표면 처리가 미흡하여 취약층이 잔존할 경우, 기계 가동 중 발생하는 지속적인 진동과 열팽창 충격에 의해 그라우트 층이 콘크리트 모체로부터 떨어져 나가는 박리(Debonding) 현상이 발생합니다. 이는 곧바로 커플링 얼라인먼트(Alignment) 틀어짐, 베어링 온도 상승, 앵커볼트 풀림 및 피로 파괴로 이어져 플랜트 트립(Plant Trip)이라는 막대한 경제적 손실을 유발합니다.
2. 핵심 원리 및 규격 체계
레이턴스 형성 메커니즘과 기계적 인터로킹(Mechanical Keying)
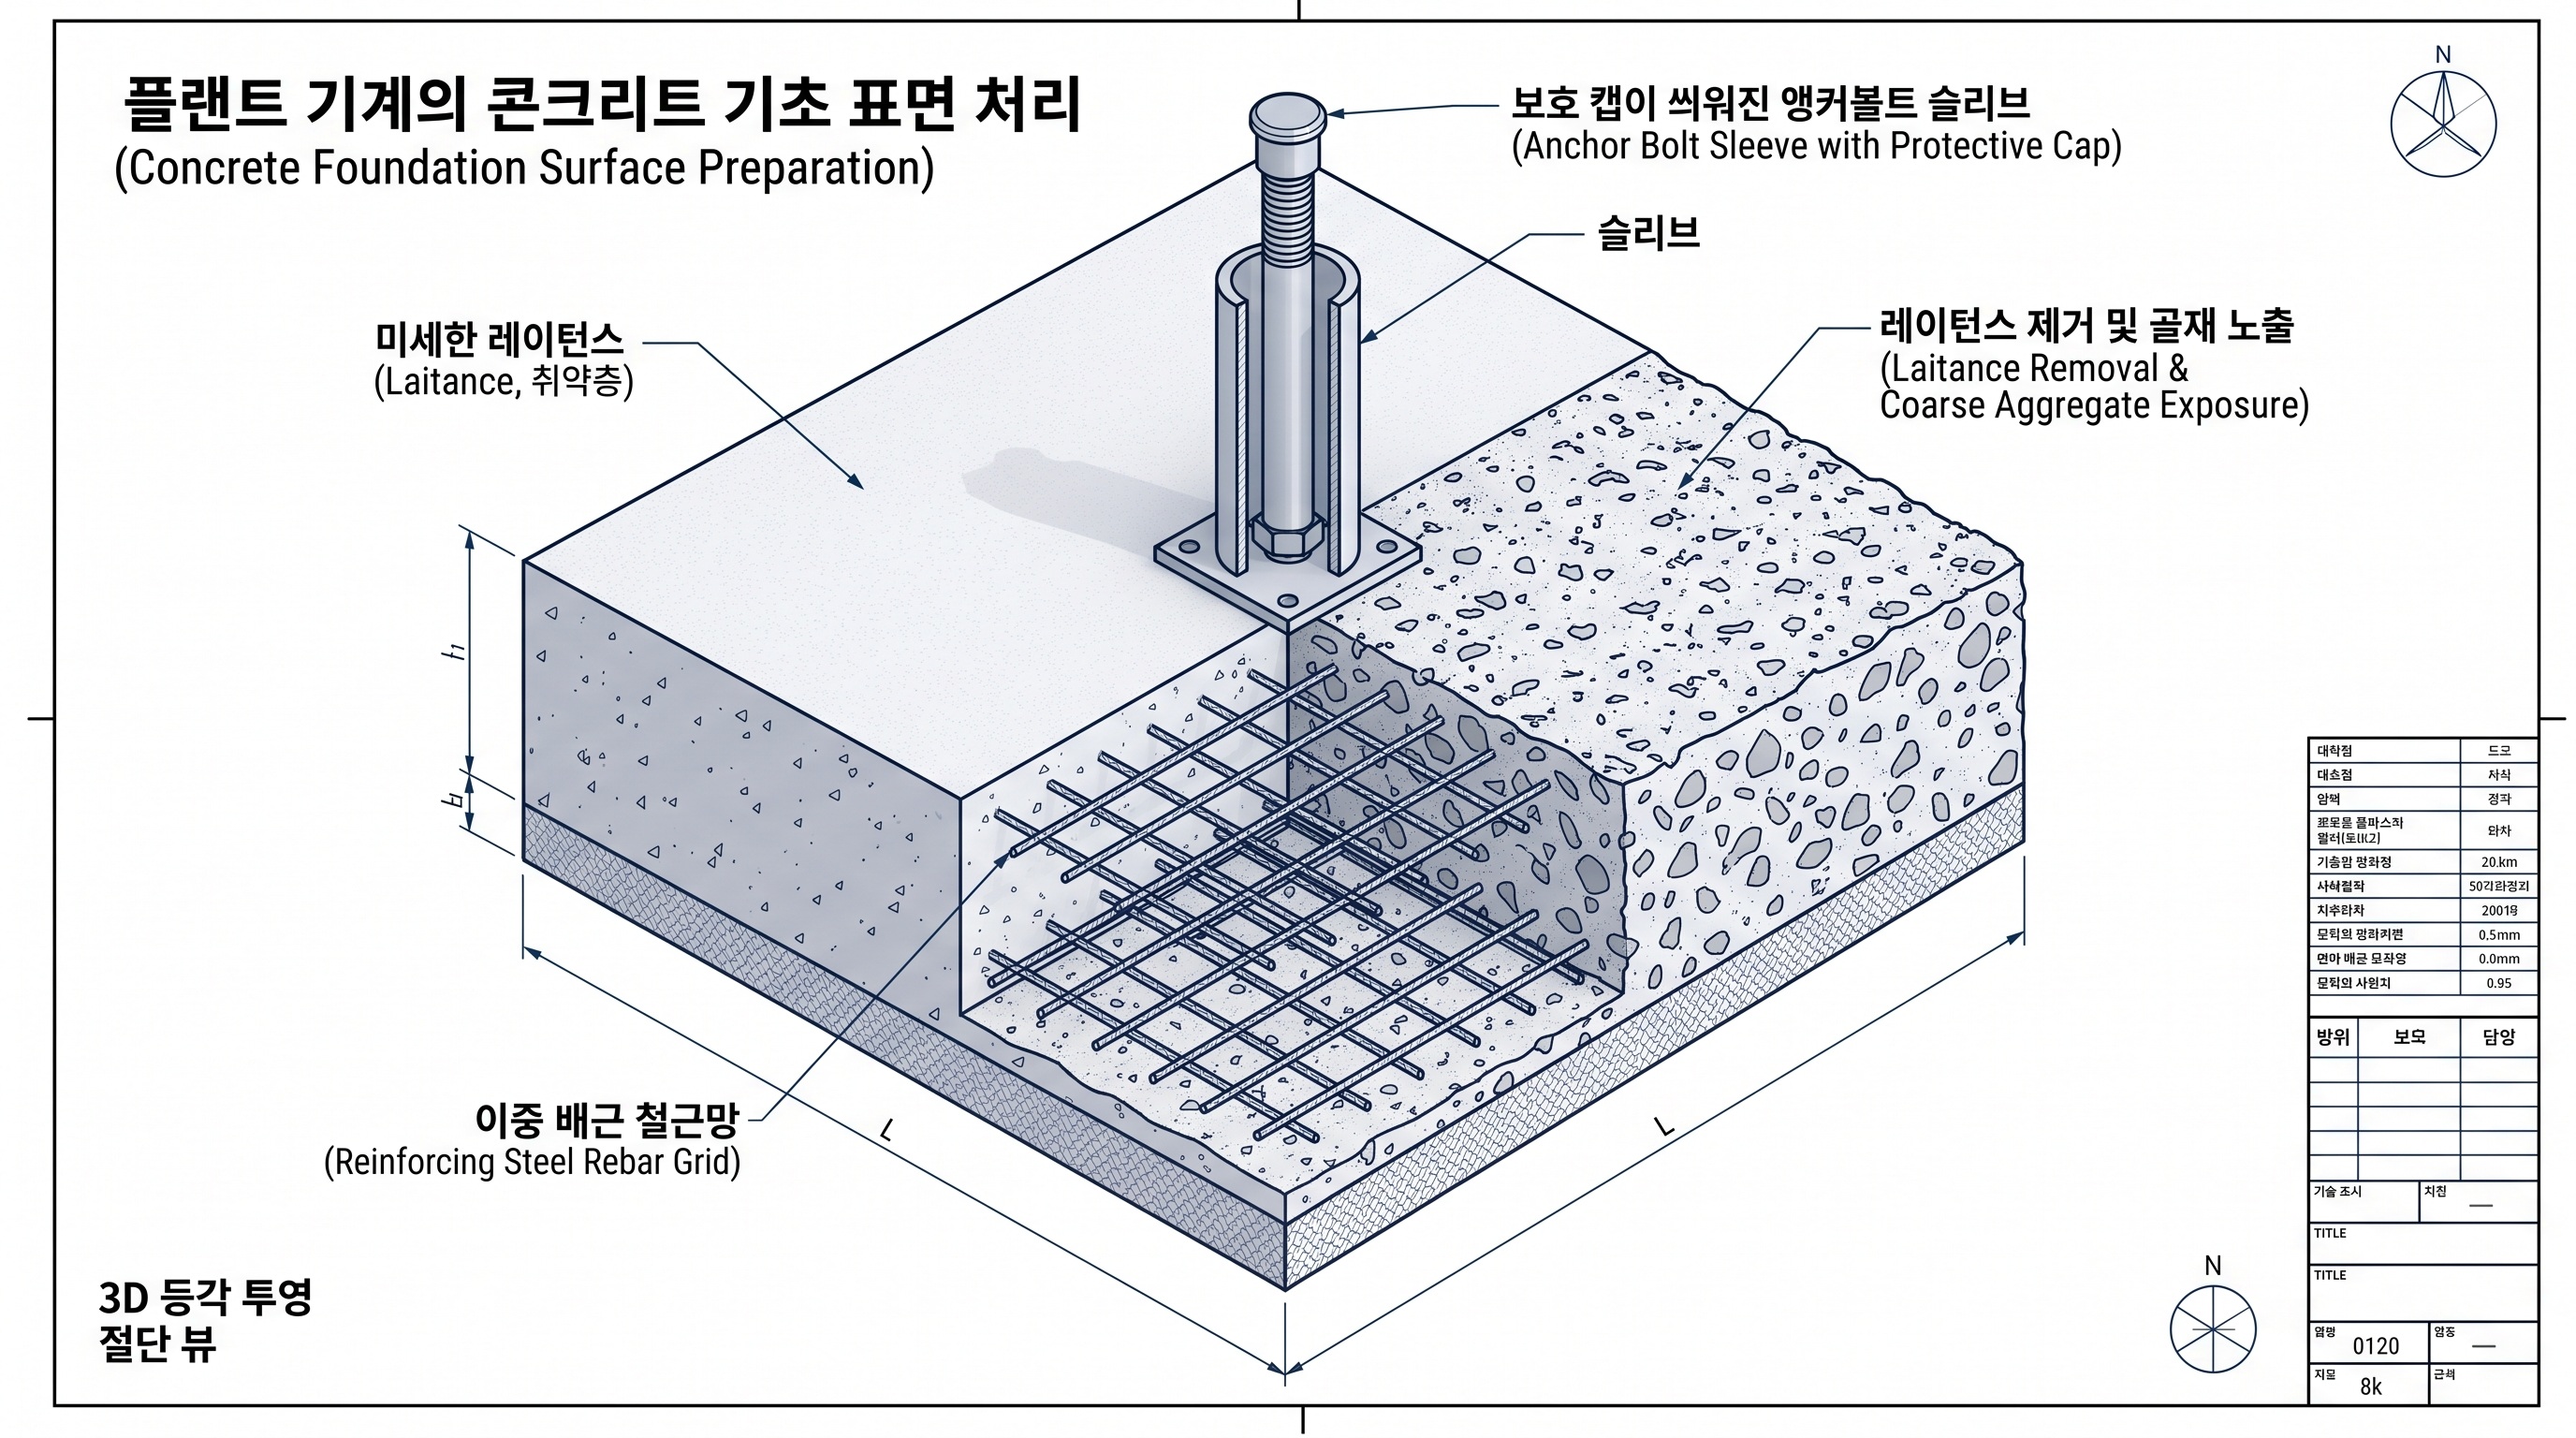
콘크리트 타설 및 진동 다짐(Vibrating) 작업 중에는 필연적으로 가벼운 수분과 시멘트 미분말, 불순물이 상부 표면으로 밀려 올라오는 블리딩(Bleeding) 현상이 일어납니다. 이렇게 표면에 형성된 얇은 백색 도막 층을 레이턴스(Laitance)라고 부릅니다. 이 층은 경화되더라도 압축 및 인장 강도가 극히 낮고 푸석푸석하여 접착 강도가 사실상 전무합니다. 따라서 이 취약층을 물리적으로 파쇄하여 제거하지 않은 채 그라우팅을 타설하는 것은 얼음판 위에 페인트를 칠하는 것과 다름없습니다.
플랜트 국제 표준 규격인 API Recommended Practice 686 (Recommended Practices for Machinery Installation and Installation Design) Chapter 5에서는 기초 표면 처리 시 레이턴스를 완전 제거하고, 콘크리트 내부의 건전한 굵은 골재(Coarse Aggregate)를 부피 기준 약 1/3에서 1/2가량 돌출시키도록 명시하고 있습니다. 이렇게 드러난 단단한 골재 요철은 그라우트 몰탈과의 접촉 단면적을 획기적으로 넓혀주며, 물리적 맞물림 효과인 '기계적 키잉(Mechanical Keying)'을 형성하여 전단 저항력을 극대화합니다.
| 공정 관리 요소 | 기술 규격 및 관리 수치 (API 686 기준) | 현장 실무 핵심 주안점 |
|---|---|---|
| 작업 착수 시점 | 콘크리트 설계 압축 강도의 70~80% 이상 도달 (통상 7~14일 이상 양생) | 조기 타격 시 모체 내부 균열 및 골재 탈락 발생 위험 확인 |
| 치핑 파쇄 깊이 | 기초 원형 표면 기준 최소 6mm ~ 12mm (1/4" ~ 1/2") 깊이 굴착 | 건전한 굵은 골재가 시각적으로 균일하게 드러나는 깊이까지 파쇄 |
| 시공 평면 범위 | 기계 베이스플레이트 외곽 투영선 기준 사방 50mm ~ 100mm 여유 확장 | 그라우트 포켓 및 거푸집(Formwork) 안착선까지 균일하게 치핑 전개 |
| 사용 공구 기준 | 경량 공압식 해머 (7kg ~ 15kg 급 치핑 해머 / 부시 해머 권장) | 30kg 급 대형 브레이커(일명 뿌레카) 사용 엄격 금지 (모체 미세 균열 방지) |
| 모서리 형상 가공 | 기초 외곽 테두리 45° 챔퍼(Chamfer) 처리 (폭 25mm ~ 50mm) | 날카로운 직각 모서리 응력 집중에 따른 그라우트 크랙 및 탈락 방지 |
3. 현장 시공 및 정비 트러블슈팅
현장 실패 사례와 감리관 지적 방지 노하우
사례 1: 그라인더 샌딩 및 와이어 브러시 눈속임에 따른 전면 불합격
공기 단축을 노린 일부 시공 협력업체가 치핑 해머 대신 핸드 그라인더에 다이아몬드 컵 휠이나 와이어 브러시를 장착하여 바닥을 긁어내듯 면갈이만 진행하는 경우가 있습니다. 표면이 하얗게 갈려 깨끗해 보이지만, 이는 레이턴스의 얇은 껍질만 벗겨낸 것에 불과하며 골재 표면이 매끄럽게 절단되어 부착 강도를 상실합니다. 해외 EPC 프로젝트의 감리관(Inspector)은 이를 발견하는 즉시 Punch 항목으로 분류하고 표면 전면 파쇄 재시공(Re-chipping)을 지시합니다. 반드시 골재가 울퉁불퉁하게 튀어나온 엠보싱 상태를 육안으로 확인해야 합니다.
사례 2: 치핑 충격으로 인한 앵커볼트 슬리브 콘크리트 파편 유입
공압 치핑 작업은 상당한 파편을 튀깁니다. 이때 앵커볼트 매립용 파이프 슬리브(Pipe Sleeve) 상부 캡이 열려 있거나 테이핑이 찢어지면, 다량의 미세 콘크리트 분진과 파편이 슬리브 깊숙이 쌓이게 됩니다. 슬리브 내부가 막히면 추후 기계 거치 시 앵커볼트의 센터 마진(공차 흡수 유동성)을 전혀 활용하지 못해 볼트가 기계 구멍에 들어가지 않는 심각한 간섭 사고가 발생합니다. 따라서 치핑 전 반드시 헤비 듀티(Heavy-duty) 방수 테이프와 전용 보호 캡으로 볼트 나사산 및 슬리브 입구를 2중 밀봉해야 합니다.
사례 3: 에폭시 그라우트 적용 구간의 수분 트랩 발생
치핑 완료 후 분진 제거를 위해 고압 살수차로 물청소를 진행하는 경우가 많습니다. 시멘트계 무수축 그라우트는 시공 전 습윤 상태(SSD: Saturated Surface Dry)를 요구하므로 물청소가 권장되지만, 특수 화학 기계 기초에 사용하는 에폭시 수지계 그라우트(Epoxy Grout)는 수분을 극도로 혐오합니다. 물청소 후 모체 콘크리트 내부에 흡수된 습기가 덜 마른 상태에서 에폭시를 타설하면 화학적 경화 불량, 기포(Foaming) 발생, 접착 계면 들뜸이 100% 발생합니다. 에폭시 사양 기초는 공압 에어 블로잉(Air Blowing)과 고성능 산업용 진공청소기만으로 건식 청소를 진행해야 하며, 물을 썼다면 최소 48시간 이상 완전 건조 후 수분 측정 테스트를 통과해야 합니다.
4. 엔지니어 필수 검수 체크리스트
- 자재 및 장비 사전 검수: 투입된 치핑 해머의 중량이 규격 내(15kg 이하)인지 확인하고, 앵커볼트 나사산 보호 캡(Plastic Thread Cap)이 전량 탈락 없이 체결되었는지 사전 점검합니다.
- 치핑 깊이 및 면적 실측: 기계 도면 기준 베이스플레이트 폭보다 최소 사방 50mm 이상 치핑되었는지 줄자로 확인하고, 깊이 게이지를 통해 최소 6mm 이상의 파쇄 깊이와 골재 노출도를 측정합니다.
- 최종 기초 바닥 레벨(Elevation) 확인: 레벨 측정기(Auto Level)를 통해 치핑 완료 후 바닥 높이가 [기계 바닥 설계 레벨 - 그라우트 두께(보통 25~50mm)]를 정확히 확보했는지 확인합니다. 기준보다 높을 경우 추가 치핑을 지시해야 합니다.
- 타음 검사(Sounding Test): 검사용 소형 망치로 치핑된 바닥면을 가볍게 두드려가며 둔탁하고 붕 뜬 소리(Hollow Sound)가 나는 부위나 모체 균열이 없는지 전수 검사합니다. 덜렁거리는 골재 조각은 전면 털어내야 합니다.
- 청정도 및 오염도 최종 확인: 컴프레서 오일 분출 방지 필터가 장착된 깨끗한 에어로 잔류 시멘트 가루를 날리고, 거푸집 탈형제(Form Oil)나 유압유가 묻어있지 않은지 백색 면포로 문질러 확인합니다.
5. 실무 적용 요약
기계 기초 치핑은 단순한 표면 정리 공정이 아니라, 회전 설비에서 발생하는 모든 동하중과 진동을 콘크리트 기초로 완벽하게 전달하기 위한 구조적 일체화의 첫 단추입니다. 설계 두께의 그라우트 공간을 확보하고 견고한 건전 골재를 50% 이상 돌출시켜 기계적 키잉 효과를 확보하는 것이 품질 검측의 핵심 판정 기준입니다. 현장 엔지니어는 앵커볼트 나사산 보호와 건전한 타음 확인, 그리고 그라우트 종류에 맞춘 수분 관리 기준을 철저히 통제하여 시공 하자를 사전에 완벽히 차단해야 합니다.
'기계 설비 실무' 카테고리의 다른 글
| 플랜트 기계 기초 에폭시 무수축 그라우팅 시공 기준과 발열 크랙 방지 실무 요령 (0) | 2026.10.10 |
|---|---|
| 플랜트 기계 볼트 체결 실무: 토크 계수(K-Factor) 선정과 토크 렌치 검교정 관리 핵심 요령 (0) | 2026.10.10 |
| 에폭시 무수축 몰탈 그라우팅 시공 절차와 에어 포켓(Void) 방지 가이드 (0) | 2026.10.08 |
| 회전기계 베이스플레이트 심(Shim) 및 쐐기(Wedge) 레벨링 배치 기준과 현장 실무 가이드 (0) | 2026.10.08 |
| 기계 앵커볼트(Anchor Bolt) 매립 치수 검사 및 프로젝션(Projection) 허용 공차 관리 가이드 (0) | 2026.10.07 |


