1. 개요 및 실무적 배경
석유화학, 가스 플랜트 및 발전소 현장에서 고압 다단 펌프, 대형 원심 압축기, 왕복동 기계와 같은 중대형 회전체는 운전 중 막대한 동하중과 복합 진동을 기초 콘크리트로 전달합니다. 이때 장비 베이스플레이트(Baseplate)와 콘크리트 패드 사이의 미세한 간극을 완벽히 메워 일체화시키는 핵심 공정이 바로 에폭시 무수축 그라우트(Epoxy Non-shrink Grout) 타설입니다. 일반 정숙기기나 구조물 컬럼 하부에 타설되는 시멘트계 무수축 몰탈과 달리, 고진동 회전기계에는 충격 흡수능과 내화학성, 그리고 높은 피로 강도가 요구되므로 반드시 고성능 에폭시 레진계 그라우트가 설계에 반영됩니다.
현장에서 주니어 엔지니어들이 가장 간과하기 쉬운 점은 에폭시 그라우트를 단순한 미장 채움재로 인식하는 것입니다. 에폭시 몰탈은 주제(Resin), 경화제(Hardener), 그리고 전용 골재(Aggregate)의 화학적 중합 반응을 통해 경화되는 재료입니다. 화학 반응 과정에서 필연적으로 발생하는 수화 반응열(Exothermic Heat)을 제어하지 못하면 타설 후 내부 중심부의 온도가 80°C 이상 치솟으며 경화 수축 및 열응력에 의한 관통 크랙(Thermal Cracking)이 발생합니다. 이는 고정 앵커 볼트의 피로 파손과 축 정렬(Alignment) 틀어짐으로 직결되는 치명적인 시공 하자가 됩니다.
2. 핵심 원리 및 규격 체계
주요 메커니즘 및 설계 기준 (API 686 규격 중심)
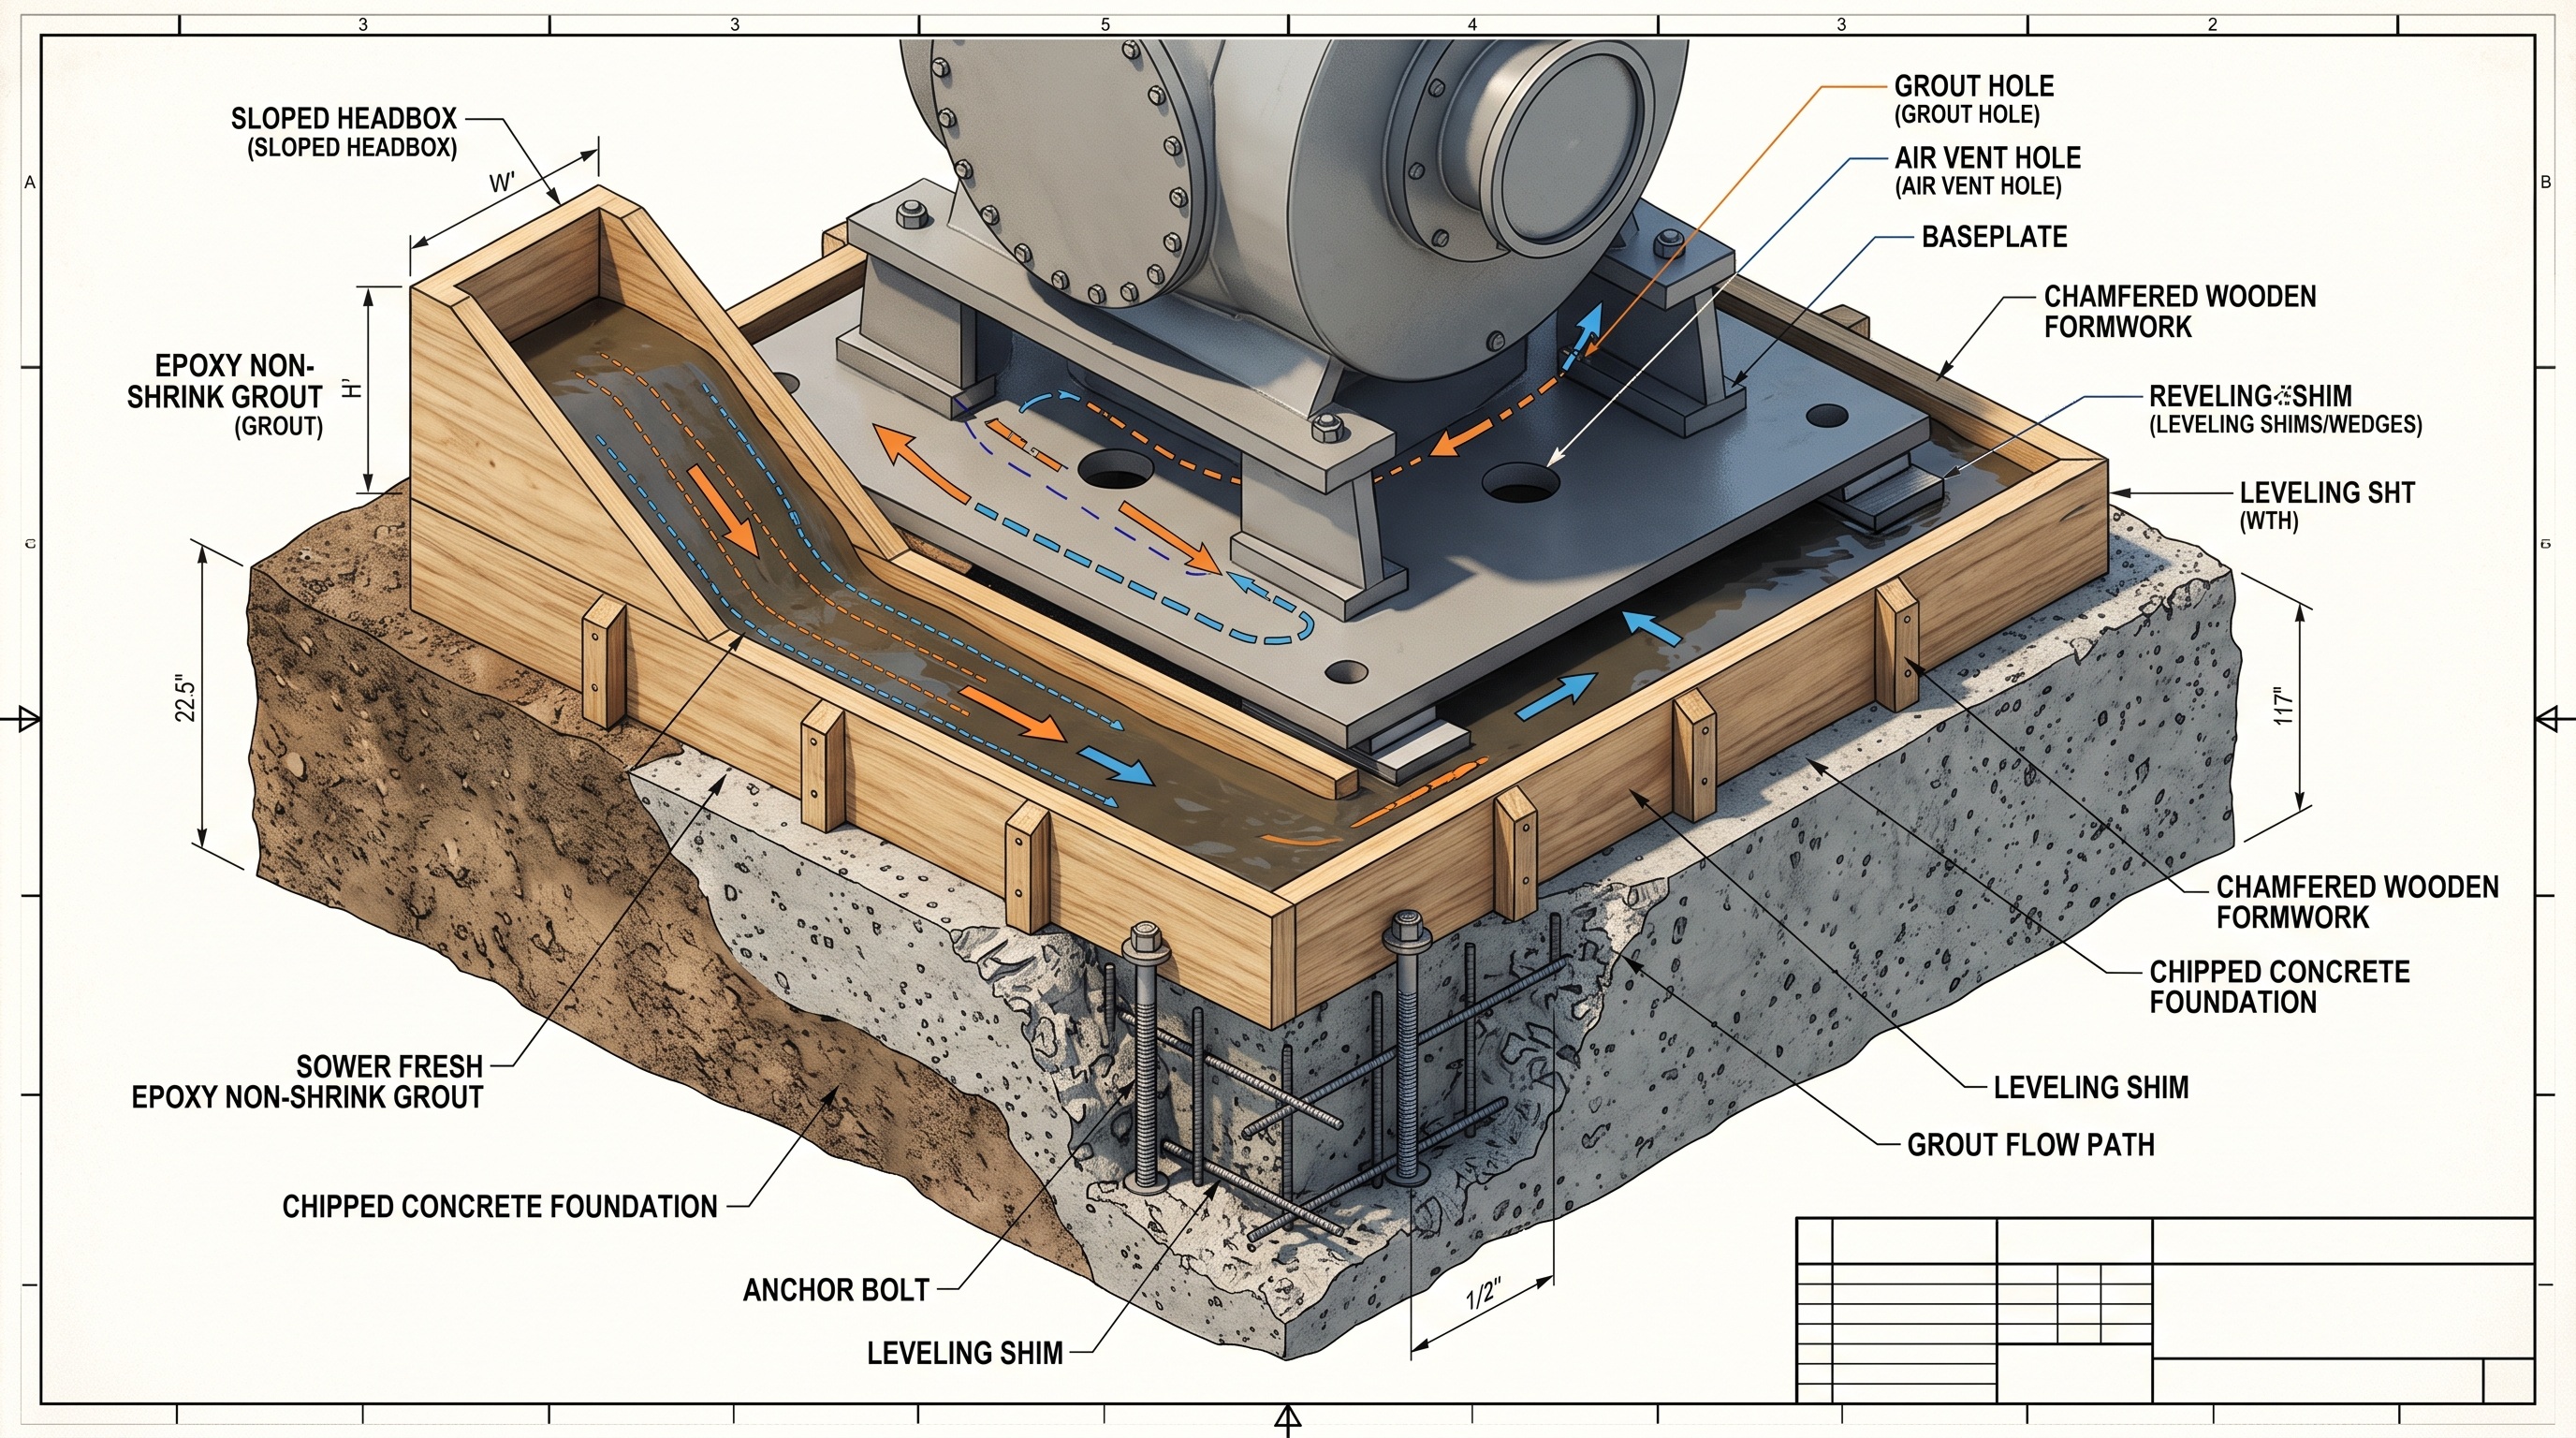
플랜트 회전기계 설치의 국제 표준인 API Recommended Practice 686 (Chapter 5)에서는 에폭시 그라우트의 접촉 면적(Effective Bearing Area, EBA)을 최소 85% 이상 확보하도록 규정하고 있습니다. 이를 달성하기 위해서는 콘크리트 표면의 레이턴스(Laitance) 제거를 위한 기계적 치핑(Chipping) 작업이 선행되어야 하며, 골재 파쇄면이 거칠게 드러나는 표면 거칠기(ICRI CSP 5~7 등급)를 확보해야 합니다.
에폭시 수지는 점도가 높기 때문에 기포가 혼입되면 스스로 빠져나가지 못합니다. 따라서 타설 시에는 진동기(Vibrator) 사용을 엄격히 금지하고, 중력식 유동성을 활용하는 헤드박스(Head Box) 낙차 타설 방식을 채택해야 합니다. 또한 1회 타설 가능한 허용 두께(Lift Thickness)는 자재 제조사 승인서(PDS) 및 현장 기온에 따라 철저히 제한되며, 통상 150mm를 초과하는 깊은 베이스플레이트 하부는 2단계(Layer) 분할 타설을 적용하여 축적 수화열을 분산시켜야 합니다.
| 구분 | 시멘트계 무수축 그라우트 | 에폭시계 무수축 그라우트 |
|---|---|---|
| 주요 결합재 및 경화 기전 | 포틀랜드 시멘트 + 알루미나 팽창재 (수화 반응) | 에폭시 수지 + 아민 경화제 + 규사 골재 (중합 반응) |
| 압축강도 및 인장/휨강도 | 압축 60~80 MPa / 인장강도 극히 낮음 (약 3~5 MPa) | 압축 90~110 MPa / 인장강도 우수 (15~20 MPa 확보) |
| 탄성계수 및 진동 감쇄능 | 탄성계수 높음 (취성 파괴 취약, 진동 흡수 제한) | 수지 특유의 탄성으로 우수한 진동 감쇄(Damping) 성능 발휘 |
| 콘크리트 함수율 관리 | 타설 전 24시간 표면 포화 건조(SSD) 필수 | 완전 건조 필수 (기초 표면 수분 3~5% 이하 엄격 통제) |
3. 현장 시공 및 정비 트러블슈팅
사례 1: 기초 콘크리트 수분 접촉으로 인한 층간 박리 및 백화
해외 프로젝트나 하절기 우기 시공 시 가장 잦은 결함 사례입니다. 시멘트 그라우트 습관에 익숙한 현장 작업자가 에폭시 타설 직전 콘크리트에 물을 뿌리거나, 콘크리트 타설 후 충분한 양생 기간(통상 21~28일)을 거치지 않아 슬래브 내부 잔류 수분이 표면으로 방출될 때 발생합니다. 에폭시 아민 경화제는 수분과 반응하면 수지 고유의 중합 반응이 방해받아 백색 점착성 물질(Carbamate)을 형성하는 아민 블러싱(Amine Blushing) 현상을 유발합니다. 이로 인해 에폭시와 콘크리트 사이 접착력이 전무해져 가벼운 망치 타격에도 판상 박리가 일어납니다. 대책으로는 플라스틱 시트를 테이핑하여 24시간 동안 결로를 확인하는 ASTM D4263 수분 테스트를 수행하고, 전자기 수분 측정기로 함수율 4% 이하를 확인한 후에만 타설 승인을 내야 합니다.
사례 2: 거푸집 양방향 주입으로 인한 베이스플레이트 에어 포켓(Air Pocket) 형성
베이스플레이트 폭이 넓은 장비에서 타설 속도를 높이겠다고 양쪽 거푸집에서 동시에 에폭시를 밀어 넣는 실수가 빈번합니다. 에폭시 몰탈이 양측에서 밀려 들어와 중앙부에서 합류할 때 내부 공기가 외부로 배출되지 못하고 갇히는 공기 포집(Air Pocket)이 발생합니다. 경화 후 타격음 검사(Hammer Sounding)를 실시하면 둔탁한 소리가 나며 속이 빈 것을 확인하게 됩니다. 유효 접촉 면적(EBA) 85% 미달로 판정되면 베이스플레이트에 드릴로 천공하여 저점도 에폭시 수지를 고압 주입(Pressure Grout Injection)해야 하는 막대한 수정 비용이 발생합니다. 타설은 반드시 한쪽 측면 헤드박스에서만 연속 주입하여 반대쪽 거푸집 배기 구멍으로 공기를 밀어내며 진행해야 합니다.
4. 엔지니어 필수 검수 체크리스트
- 자재 및 배합 검수: 현장 반입된 에폭시 주자재, 경화제, 골재의 로트 번호(Lot No.) 일치 확인, 믹싱 장비로 고속 믹서 대신 에어 혼입을 최소화하는 저속 모르타르 믹서(15~20 RPM) 사용 여부 점검.
- 거푸집 및 면취 시공 확인: 거푸집 내벽 왁스 계열 박리제(Paste Wax) 2회 도포 상태 확인, 에폭시 응력 집중에 의한 모서리 파단을 방지하기 위해 거푸집 상단 모서리에 25mm x 25mm 챔퍼(Chamfer Strip) 설치 여부 검사.
- 타설 환경 통제: 주변 기온 및 자재 보관 온도(18°C ~ 30°C 범위) 유지 여부, 직사광선 차단을 위한 차양막 설치 및 우천 대비 방수포 준비 상태 입회.
- 공시체(Test Cube) 제작: ASTM C579 규격에 의거한 50mm x 50mm x 50mm 정육면체 시험편 몰드를 타설 배치(Batch)당 6개 이상 제작하여 24시간, 3일, 7일 압축강도 발현 데이터 확보.
- 경화 완료 검사: 쇼어 경도계(Shore D Hardness) 측정 시 설계 기준치(통상 Shore D 80 이상) 도달 여부 확인 및 최종 기계 얼라인먼트 재측정 입회.
5. 실무 적용 요약
에폭시 무수축 그라우팅의 성공 여부는 화학 반응에 대한 이해를 바탕으로 콘크리트 기초의 건조 상태와 표면 치핑 조도를 얼마나 엄격하게 관리하느냐에 좌우됩니다. 단방향 헤드박스 주입 원칙과 단계별 리프트 두께 통제를 통해 공기 포집과 수화열 크랙을 사전에 차단하는 것이 현장 엔지니어의 핵심 관리 역량입니다. 규정에 부합하는 양생 시간과 경도 발현을 확인한 후에만 본체 배관 연결 및 시운전 부하를 가하는 보수적인 품질 관리가 장비의 20년 장기 운전을 보장합니다.
'기계 설비 실무' 카테고리의 다른 글
| 플랜트 공정 배관 플랜지 체결 검사와 모터 솔로런(Solo Run) 및 커플링 최종 연결 실무 가이드 (0) | 2026.10.12 |
|---|---|
| 회전기계 축 정렬(Shaft Alignment) 실무 가이드: 다이얼 게이지 vs 레이저 측정 및 Cold/Hot 얼라인먼트 관리 기준 (0) | 2026.10.12 |
| 플랜트 기계 볼트 체결 실무: 토크 계수(K-Factor) 선정과 토크 렌치 검교정 관리 핵심 요령 (0) | 2026.10.10 |
| 에폭시 무수축 몰탈 그라우팅 시공 절차와 에어 포켓(Void) 방지 가이드 (0) | 2026.10.08 |
| 회전기계 베이스플레이트 심(Shim) 및 쐐기(Wedge) 레벨링 배치 기준과 현장 실무 가이드 (0) | 2026.10.08 |


