1. 개요 및 실무적 배경
회전기계의 거치와 정밀 축 정렬(Cold Alignment)이 완료된 후, 기계 엔지니어가 마주하는 가장 치명적인 품질 저하 구간은 바로 공정 배관과의 최종 플랜지 체결 단계입니다. 기계와 배관은 설계실에서는 단일 3D 모델로 완벽히 일치하지만, 실제 플랜트 현장에서는 배관 스풀의 용접 잔류응력, 서포트 시공 오차, 열팽창 간극 불일치로 인해 노즐 간 단차가 필연적으로 발생합니다. 이 상태에서 체인 블록이나 윈치를 걸어 배관을 강제로 끌어당겨 볼트를 체결하면, 수 톤에 이르는 외력이 기계 케이싱을 비틀어 정밀하게 맞춰둔 축심을 즉각 틀어지게 만듭니다.
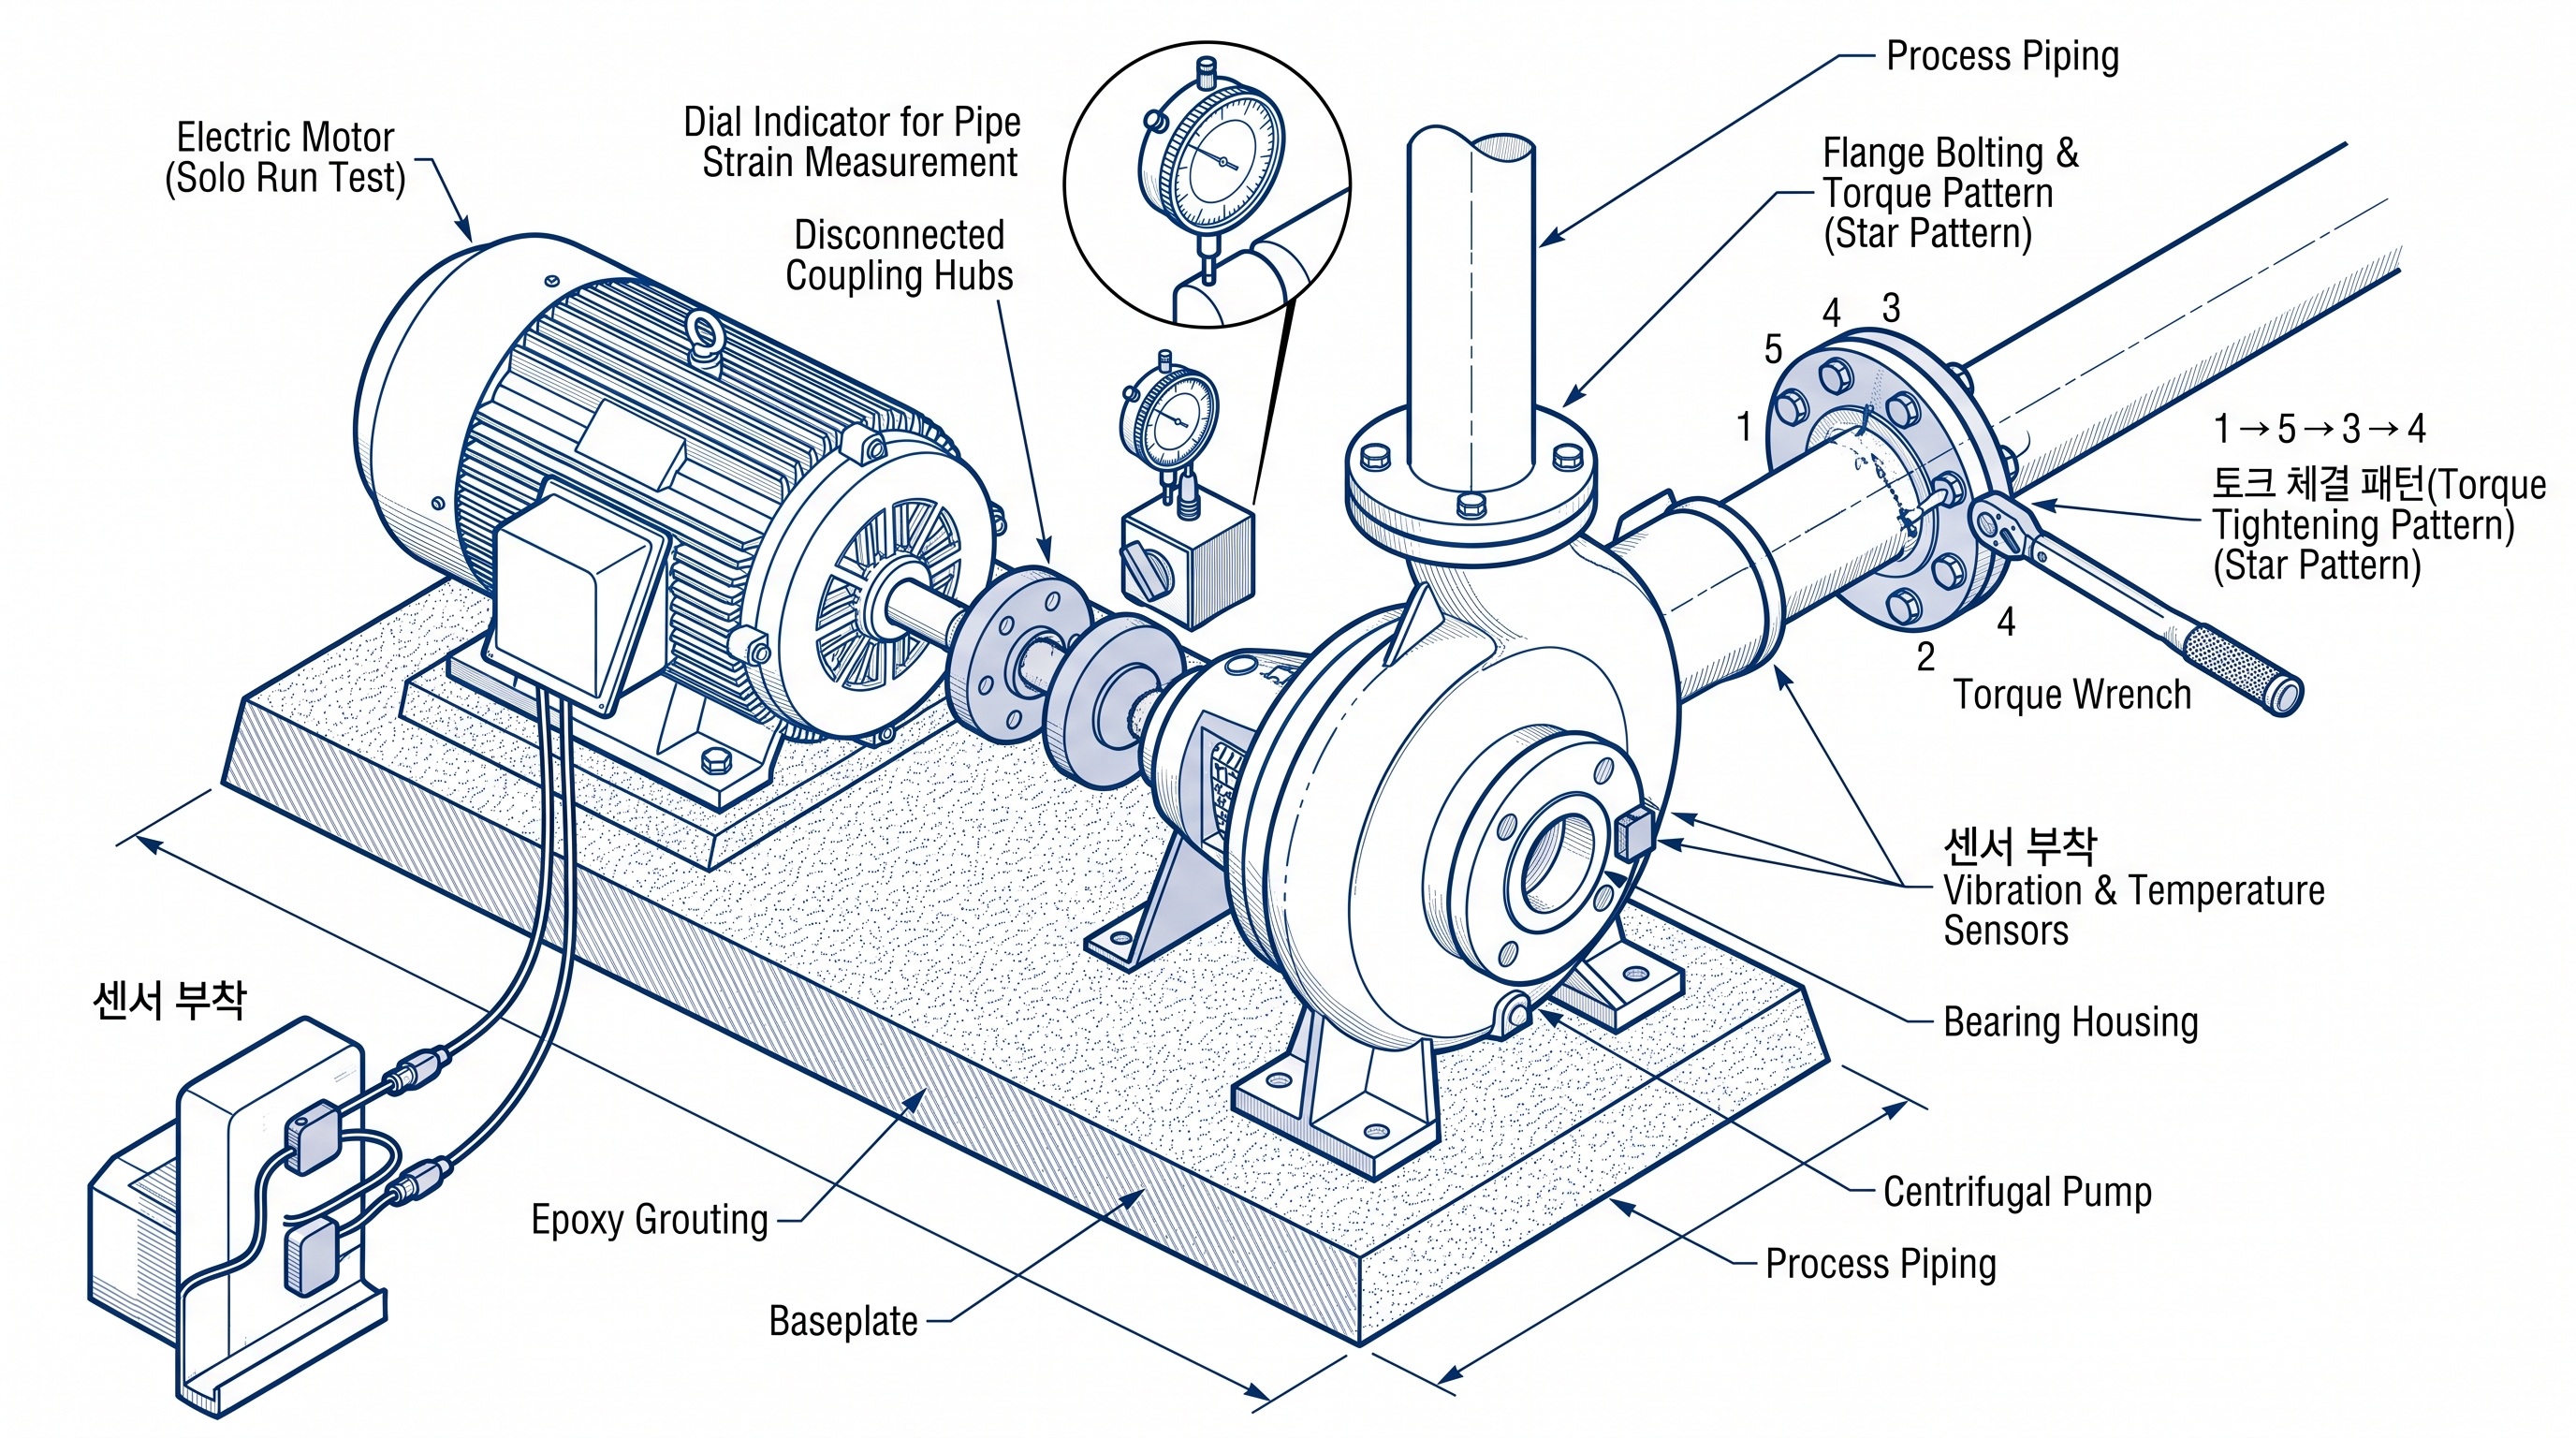
또한 구동 모터의 전원 결선 후 기계와 완전히 결합하기 전 반드시 거쳐야 하는 절차가 모터 솔로런(Solo Run, 무부하 단독 시운전)입니다. 주니어 엔지니어들은 종종 공기 단축을 핑계로 커플링 볼트를 미리 체결한 상태에서 기동 버튼을 누르려 하거나, 회전 방향(Direction of Rotation)만 육안으로 슬쩍 확인하고 끝내려 합니다. 그러나 역회전으로 인한 펌프 임펠러 이탈이나 무부하 상태에서 발생하는 모터 자체의 베어링 결함 진동을 사전에 걸러내지 못하면, 시운전 단계에서 기계 전체를 전소시키는 대형 사고로 이어집니다. 따라서 플랜지 체결 중 축 변위 감시와 엄격한 무부하 단독 시험은 플랜트 기계 품질 관리의 절대적인 안전장치입니다.
2. 핵심 원리 및 규격 체계
배관 변형 응력(Pipe Strain) 기준과 플랜지 정합 공차
국제 회전기계 설치 표준인 API 686(Recommended Practice for Machinery Installation and Installation Design) Chapter 6에서는 배관 체결 전 플랜지 상호 간의 초기 정합 공차를 엄격히 규정하고 있습니다. 가스켓을 삽입하기 전 자유 상태(Free State)에서 양 플랜지 면 사이의 평행도(Parallelism)는 플랜지 외경에 상관없이 최대 0.4mm 이내여야 하며, 볼트 홀의 축심 편차는 볼트가 손으로 저항 없이 부드럽게 관통(Pass by Hand)될 수 있는 수준이어야 합니다.
더욱 중요한 것은 볼팅 과정에서의 실시간 변위 계측입니다. 펌프와 구동기 커플링 허브 상단과 측면에 다이얼 인디케이터(수직/수평)를 설치한 후, 토크 렌치를 사용해 크로스 패턴(Star Pattern)으로 볼트를 최종 목표 토크의 100%까지 체결합니다. 이때 배관 인장 응력에 의해 유발되는 커플링 축심의 수직 및 수평 변위량은 0.05mm(50μm) 이하로 유지되어야 비로소 배관 응력이 기계에 전달되지 않은 것으로 판정됩니다.
| 검사 공정 구분 | 주요 관리 기준 및 표준 규격 | 현장 실무 적용 및 검사관 포인트 |
|---|---|---|
| 플랜지 초기 정합 (Fit-up) | 면간 평행도 0.4mm 이내, 볼트 홀 동축도 수기 관통 기준 | 배관 행거/서포트 임시 고정핀 제거 확인 후 자유 상태 실측 필수 |
| 배관 응력 (Pipe Strain) | API 686 기준 커플링 축 변위 최대 0.05mm 이하 | 흡입/토출 플랜지 볼팅 중 다이얼 게이지 지침 급변 여부 실시간 확인 |
| 모터 조깅 (Jogging Test) | 순간 기동 후 차단, 회전 방향 화살표(Rotation Arrow) 대조 | 커플링 스페이서 완전 탈거 상태 검증, 작업자 회전체 접근 통제 |
| 모터 솔로런 (Solo Run) | 연속 2~4시간 운전, 베어링 온도 평형 및 ISO 10816 진동 허용치 | 초기 15분 간격 베어링 하우징 발열 추이 및 축 삼방향 진동값 기록 |
| 커플링 최종 연결 | 스페이서 갭(DBSE) 실측 및 커플링 전용 볼트 규정 토크 체결 | 솔로런 직후 최종 핫 체크 데이터 확보 후 커플링 가드(Guard) 조립 |
모터 단독 시운전(Solo Run)의 절차적 메커니즘
모터 솔로런은 전기 계장 부서와 기계 부서가 긴밀하게 인터페이스를 맞추는 종합 시험 단계입니다. 첫 번째 단계는 전기 케이블 결선 완료 후 회전 방향을 0.5초 내외로 확인하는 조깅(Jogging) 시험입니다. 3상 모터는 결선 상(Phase) 순서가 바뀌면 즉시 역회전하므로, 펌프 케이싱에 음각된 유체 흐름 방향 화살표와 모터 샤프트의 회전 방향을 육안으로 일치시켜야 합니다.
방향이 일치하면 무부하 상태로 통상 최소 2시간에서 4시간 연속 운전을 개시합니다. 기계 엔지니어는 15분 간격으로 DE(Drive End) 및 NDE(Non-Drive End) 베어링 하우징의 표면 온도를 접촉식 온도계로 계측해야 합니다. 일반적으로 베어링 온도는 가동 90분 이내에 완만한 포화 곡선을 그리며 최대 70℃ 이하(주위 온도 대비 상승분 40℃ 이내)에서 열평형에 도달해야 정상입니다. 만약 가동 직후 온도가 급격히 80℃를 돌파한다면 구리스 과다 충진(Over-greasing)에 의한 교반 발열이거나 내부 베어링 예압 불량이므로 즉시 전원을 차단해야 합니다.
3. 현장 시공 및 정비 트러블슈팅
파이프 스트레인 발생 시 배관 수정 요령
플랜지 볼트를 균일하게 조이는 과정에서 다이얼 게이지의 바늘이 0.15mm 이상 튀어 올라 검사관이 작업을 중단시키는 사태는 현장에서 빈번히 발생합니다. 이때 하청 시공팀이 흔히 시도하는 최악의 편법은 모터 베이스의 잭 스크루를 돌려 모터 축심을 강제로 비틀어 펌프 변위치에 억지로 맞추는 행위입니다. 이는 기계 베이스에 영구적인 비틀림 응력을 남겨 기동 후 진동 폭발의 원인이 됩니다.
파이프 스트레인이 초과되었을 때 유일한 엔지니어링 해법은 배관 라인 자체를 수정하는 것입니다. 펌프 직근의 첫 번째 스프링 행거(Spring Hanger) 고정 핀을 풀고, 배관 지지대 쉼(Shim)을 조정하여 수직 하중을 재분배해야 합니다. 만약 각도 편차나 면간 간극이 구조적으로 맞지 않는다면, 볼트 체결을 즉시 중단하고 배관 용접 스풀을 절단(Cut-back)하여 재피팅 및 재용접하는 것이 가장 빠르고 안전한 지름길입니다.
커플링 스페이서 체결 시 주의사항과 밸런스 핀 오차
솔로런이 무사히 끝나고 펌프와 모터를 최종 결합할 때, 커플링 볼트는 일반 구조용 고장력 볼트(A325 등)를 사용해서는 안 되며 반드시 벤더가 공급한 정밀 가공된 동하중 밸런싱 볼트를 적용해야 합니다. 볼트마다 개별 중량이 정밀하게 매칭되어 있으므로, 현장에서 분실했다고 시중 규격 볼트를 섞어 체결하면 고속 회전 시 치명적인 질량 불평형(Dynamic Unbalance)이 발생합니다.
또한 디스크 팩(Disc Pack) 타입 커플링은 허브 간 면간 거리(DBSE, Distance Between Shaft Ends)가 설계 허용치(통상 ±0.5mm)를 벗어날 경우, 팩 엘레먼트에 영구적인 축 방향 인장이나 압축 예압이 가해져 시운전 개시 며칠 만에 디스크 플레이트가 찢어지는 사고가 발생합니다. 반드시 마이크로미터로 DBSE 실측값을 최종 확인한 후 볼트 록타이트 도포 및 규정 토크 렌치로 대각 체결을 완료해야 합니다.
4. 엔지니어 필수 검수 체크리스트
- 자재 및 서류 검수: 플랜지 가스켓 규격(Spiral Wound, Class 등) 및 볼트 재질 확인, 커플링 볼트 매칭 마킹 및 전용 토크 규격서 확보
- 플랜지 체결 전 확인: 배관 가고정 해제 상태에서 플랜지 면간 평행도 0.4mm 이내 및 볼트 손관통 확인, 커플링 다이얼 인디케이터 수직/수평 세팅
- 볼팅 중 실시간 감시: 플랜지 크로스 토킹 완료 시 커플링 축 변위량 최대 0.05mm 이하 합격 판정 및 검사관 서명 확보
- 모터 솔로런 검사: 커플링 완전 분리 상태에서 조깅 회전 방향 확인 후 최소 2시간 연속 운전, 베어링 온도 70℃ 이하 안정화 및 진동치 기록
- 최종 연결 후 확인: 커플링 DBSE 실측값 허용 공차 내 확인, 규정 토크 마킹, 커플링 가드(Safety Guard) 조립 및 회전 간섭 유무 최종 검수
5. 실무 적용 요약
공정 배관 플랜지 체결과 모터 솔로런은 기계 시공의 정밀성과 배관 제작의 현실적인 오차가 최종적으로 충돌하는 핵심 공정입니다. 배관의 무리한 강제 볼팅으로 유발된 미세한 파이프 스트레인은 가동 후 씰 파손과 베어링 조기 소손의 가장 은밀한 주범으로 작용합니다. 따라서 다이얼 게이지를 통한 0.05mm 변위 감시 기준을 철저히 고수하고, 완벽히 검증된 모터 단독 시운전 위에 커플링을 결합할 때 비로소 플랜트 설비의 신뢰성 높은 장기 무고장 운전이 보장됩니다.
'기계 설비 실무' 카테고리의 다른 글
| 원심펌프 커플링 조립 및 파이널 축 정렬(Final Alignment) (0) | 2026.10.13 |
|---|---|
| 플랜트 회전기계 윤활유 플러싱(Flushing) 실무 절차 및 종합 시운전(Commissioning) 관리 기준 (0) | 2026.10.13 |
| 회전기계 축 정렬(Shaft Alignment) 실무 가이드: 다이얼 게이지 vs 레이저 측정 및 Cold/Hot 얼라인먼트 관리 기준 (0) | 2026.10.12 |
| 플랜트 기계 기초 에폭시 무수축 그라우팅 시공 기준과 발열 크랙 방지 실무 요령 (0) | 2026.10.10 |
| 플랜트 기계 볼트 체결 실무: 토크 계수(K-Factor) 선정과 토크 렌치 검교정 관리 핵심 요령 (0) | 2026.10.10 |


