플랜트 배관망(Piping Network)에서 플랜지(Flange) 조인트는 기기(Pump, Valve 등) 유지보수를 위한 기계적 분리 지점인 동시에 누설(Leak) 리스크가 가장 높은 취약 구간입니다. 조립 공차 불량이나 가스켓(Gasket) 면압 불균형은 시스템 가동 시 고온/고압 유체의 치명적인 분출(Blow-out) 사고로 직결되므로, 철저한 규격 기반의 자재 선정과 정밀한 조립(Tightening) 관리가 수반되어야 합니다.
1. 개요 및 적용 규격 (Overview & Standards)
플랜지는 파이프, 밸브, 회전기기 등을 연결하여 압력 경계(Pressure Boundary)를 형성하는 핵심 부품입니다. 시공 시 재질, 압력 등급(Rating), 페이싱(Facing) 조건이 배관 사양서(PMS) 및 접속 기기의 노즐 데이터와 정확히 일치해야 합니다. 현장에서 요구되는 주요 국제 규격은 다음과 같습니다.
- ASME B16.5 / B16.47: Pipe Flanges and Flanged Fittings (플랜지 치수 및 압력/온도 등급 기준)
- ASME PCC-1: Guidelines for Pressure Boundary Bolted Flange Joint Assembly (볼트 조임 및 조립 절차 가이드)
- API 610: Centrifugal Pumps for Petroleum, Petrochemical and Natural Gas Industries (원심펌프 노즐 플랜지 허용 하중 기준)
2. 사전 준비 및 점검 사항 (Pre-check)
플랜지 조립(Fit-up 및 Bolting) 작업 전, 현장 엔지니어와 QC(Quality Control) 담당자가 확인해야 할 사전 점검 항목입니다.
- 자재 성적서(MTC) 확인을 통해 플랜지 재질(Material), Rating, Heat No.가 도면과 일치하는지 대조합니다.
- 플랜지 접촉면(Facing Finish)의 면조도(Roughness)를 육안 및 촉진으로 검사하여 방사형 스크래치나 찍힘(Dent)이 없는지 확인합니다.
- 조립에 사용될 Torque Wrench 또는 Hydraulic Tensioner의 성적서 및 검교정(Calibration) 유효기간을 점검합니다.
- 배관과 펌프 노즐 간의 축 정렬(Alignment) 상태를 측정하여 배관 응력(Piping Stress)이 기기로 전달되지 않는지 다이얼 게이지로 확인합니다.
3. 단계별 시공 절차 및 분류 기준 (Step-by-Step Procedure)
3.1 형태 및 연결 방식에 따른 분류
플랜지와 배관을 물리적으로 어떻게 접합하느냐에 따라 설계 압력과 피로 강도(Fatigue Strength)가 크게 달라집니다.
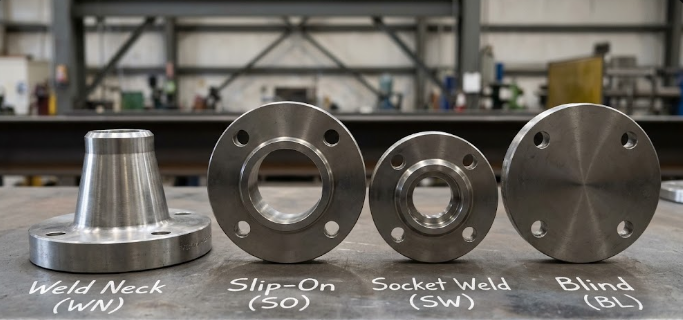
- Weld Neck Flange (WN): 플랜지 끝에 길게 뻗은 목(Hub) 부분이 있어 배관과 맞대기 용접(Butt Welding)을 수행합니다. 파이프에서 플랜지로 응력이 자연스럽게 전이되어 응력 집중이 최소화됩니다. 진동이 심하거나 고온/고압의 가혹한 공정 라인에 가장 확실하고 신뢰도 높은 연결 방식입니다. RT(방사선투과시험) 100% 적용이 가능합니다.
- Slip-On Flange (SO): 배관을 플랜지 내경으로 삽입한 후, 플랜지의 내/외부 양쪽을 필렛 용접(Fillet Weld)하여 접합합니다. WN 대비 시공 정밀도 요구사항이 낮아 설치가 수월하고 단가가 저렴하지만, 구조적 강도가 약 2/3 수준이며 열충격에 취약하여 주로 저압/중압 유틸리티 배관(냉각수, 에어 등)에 적용됩니다.
- Socket Weld Flange (SW): 플랜지 내부에 배관이 걸리는 턱(Socket)이공되어 있어 삽입 후 외부 테두리만 용접합니다. 배관 내부에 틈(Crevice)이 존재하여 부식 유발 물질이 쌓일 우려가 있으므로, 부식성이 없는 유체의 2인치 이하 소형 고압 라인에 제한적으로 사용됩니다. (1.5mm의 수축 여유 Gap 확보 필수)
- Blind Flange (BL): 중앙에 보어(Bore)가 없는 원판 형태입니다. 배관의 끝단(Dead End)을 마감하거나 향후 확장을 대비해 밸브 노즐을 막아둘 때 볼팅 체결합니다. 유체의 정압 및 수격(Water Hammer) 하중을 직접적으로 받으므로 배관 캡(Cap) 대비 더 높은 두께와 강도가 요구됩니다.
3.2 접촉면(Facing) 및 가스켓 매칭 기준
플랜지의 접촉면 형태는 압력을 밀봉(Sealing)하는 가스켓의 종류를 결정하며, Rating에 따라 가공(Machining) 기준이 엄격히 적용됩니다.
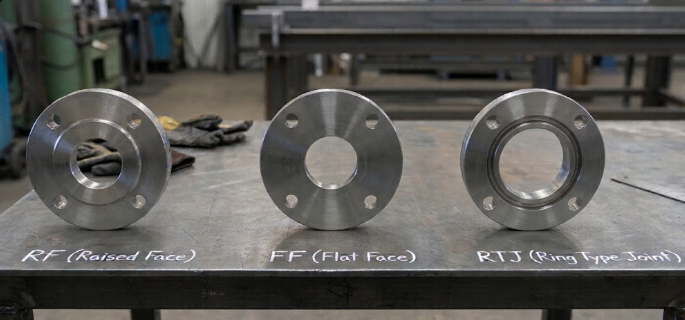
- RF (Raised Face): 볼트 홀 안쪽의 접촉면이 약간 튀어나온 가장 표준적인 형태입니다. 볼트 체결 시 튀어나온 좁은 면적에 하중이 집중되므로 가스켓 밀결성(Seating Stress)이 뛰어납니다. 주로 금속과 비금속이 혼합된 Spiral Wound Gasket(SWG)과 매칭되어 플랜트 공정 배관 전반에 사용됩니다.
- FF (Flat Face): 접촉면 전체가 돌출부 없이 평평한 구조입니다. 볼트 체결 시 플랜지 전체 면으로 힘이 분산됩니다. 주로 주철(Cast Iron)이나 청동과 같이 깨지기 쉬운 재질(Brittle Material)의 펌프나 밸브 노즐에 접합할 때 굽힘 응력(Bending Stress)에 의한 파손을 방지할 목적으로 적용되며, 비금속 재질의 Full Face Gasket을 사용합니다.
- RTJ (Ring Type Joint): 접촉면에 사다리꼴 모양의 깊은 홈(Groove)이 가공되어 있습니다. 이 홈에 연질 금속 재질의 Ring Joint Gasket을 안착시키고 볼트를 강하게 조여, 링 가스켓의 소성 변형(Plastic Deformation)을 통해 완벽한 메탈 투 메탈(Metal-to-Metal) 씰링을 구현합니다. Class 600 이상의 고온/고압 및 수소(Hydrogen) 등 위험 유체 라인에 필수 적용됩니다.
3.3 플랜지 페이스(Face) 및 체결 기준 데이터
| Facing 종류 | 요구 면조도 (Roughness, Ra) | 매칭 Gasket 및 주요 관리점 |
|---|---|---|
| RF (Raised Face) | 3.2 ~ 6.3 µm (125 ~ 250 µinch) | Spiral Wound Gasket. 톱니 모양의 툴 마크(Serrated Finish) 필수. 가스켓이 안착되도록 일정한 조도 유지. |
| FF (Flat Face) | 3.2 ~ 6.3 µm (125 ~ 250 µinch) | Full Face Gasket (Non-metallic). 접촉면 단차 및 이물질 부착 여부 철저히 확인. |
| RTJ (Ring Type Joint) | 1.6 µm (63 µinch) 이하 | Ring Joint Gasket (Soft Iron, SS 등). Groove 내부 스크래치 결함 발생 시 즉각적인 교체/수정 가공 필요. |
4. 현장 트러블슈팅 및 QC 검측 포인트 (Field Tips)
⚠️ Field Check-point
- FF와 RF 플랜지의 혼용 금지: 주철제 펌프나 밸브의 FF 노즐에 강관 배관의 RF 플랜지를 바로 체결해서는 안 됩니다. 튀어나온 RF 면에 의해 볼트 조임 시 FF 플랜지 쪽에 과도한 굽힘 모멘트(Bending Moment)가 작용하여 장비 플랜지가 깨지는(Crack) 사고가 빈번합니다. 이 경우 RF 플랜지를 가공하여 FF로 변경하거나 어댑터 스풀을 적용해야 합니다.
- RTJ 홈(Groove) 육안 검사: RTJ는 금속 가스켓이 홈에 파고들어 밀폐하는 원리입니다. 홈 바닥면이나 측면에 방사형 스크래치(가로지르는 흠집)나 녹(Rust)이 존재하면 아무리 높은 토크로 조여도 무조건 누설됩니다. 조립 전 와이어 브러시(비철금속용)와 클리너로 홈 내부를 완벽히 세척 및 검사해야 합니다.
- Criss-Cross 볼팅 절차 준수: 볼트는 한 번에 100% 토크로 조이는 것이 절대 불가합니다. 대각선 방향(별 모양, Criss-Cross Pattern)으로 교차하며 30% → 60% → 100%의 단계적 토크 업(Torque-up) 절차를 거쳐야 가스켓의 균일한 압착(Seating)을 보장할 수 있습니다.
플랜지 조인트의 신뢰성은 올바른 자재 선정과 체결 절차의 엄격한 현장 이행(Execution)에서 비롯됩니다. 플랜지 페이스의 미세한 스크래치나 단 하나의 볼트 토크 불량도 공장 전체의 셧다운(Shutdown)을 초래할 수 있는 만큼, 엔지니어는 연결 전 과정에서 도면과 ASME 규격에 입각한 엄격한 품질 관리를 고수해야 합니다.
'기계 설비 실무' 카테고리의 다른 글
| 플랜트 배관 시공 실무: 피팅(Fitting)류 종류 및 연결 방식별 검측 기준 (0) | 2026.10.23 |
|---|---|
| 회전기계 Lube Oil Unit (LOS) 핵심 구성 요소 및 API 614 설계 기준 (0) | 2026.10.21 |
| 플랜트 기계설비 앵커 볼트(Anchor Bolt) 타입별 시공 방법 및 적용 기준 (0) | 2026.10.21 |
| 플랜트 기계 시공: 평와셔, 스프링와셔, 노드락(Nord-Lock) 와셔의 규격과 올바른 사용법 (0) | 2026.10.20 |
| 회전기계 베어링(Bearing) 종류별 특징 및 실무 적용 가이드 (0) | 2026.10.19 |


