플랜트 배관망(Piping Network)에서 피팅(Fitting)류의 오시공 및 자재 오적용은 유체 마찰 손실 증대, 펌프 캐비테이션(Cavitation), 용접부 응력 집중으로 인한 파손(Rupture)과 직결됩니다. 특히 고온/고압 라인에서 피팅류의 규격 및 연결 방식 불일치는 치명적인 누설(Leak) 사고를 유발하므로 사전 P&ID 검토 및 정밀한 현장 시공(Execution)과 QC가 요구됩니다.
1. 개요 및 적용 규격 (Overview & Standards)
배관 피팅(Piping Fitting)은 유체의 방향 전환, 분기, 직경 변경, 마감 등을 위해 메인 배관(Header)과 장치류를 연결하는 핵심 압력 유지 부품(Pressure Retaining Parts)입니다. 시공 시 재질, 압력 등급(Rating), 두께(Schedule)가 배관 사양서(Piping Material Specification, PMS)와 정확히 일치해야 합니다. 현장에서 요구되는 주요 국제 디자인 및 제작 규격은 다음과 같습니다.
- ASME B16.9: Factory-Made Wrought Buttwelding Fittings (맞대기 용접 피팅 규격)
- ASME B16.11: Forged Fittings, Socket-Welding and Threaded (단조 소켓/나사산 피팅 규격)
- ASME B31.3: Process Piping (공정 배관 설계 및 시공 기준)
2. 사전 준비 및 점검 사항 (Pre-check)
피팅류 설치 전 현장 엔지니어가 수행해야 할 사전 점검(Material Receiving & Fit-up Check) 항목입니다.
- 자재 성적서(MTC, Material Test Certificate) 및 Heat No. 일치 여부 확인. 특수 합금강의 경우 PMI(Positive Material Identification) 검사 필수 수행.
- Beveling(개선) 각도 및 Root Face 두께 점검 (ASME B16.25 기준).
- ISO 도면(Isometric Drawing) 상의 피팅 방향, Schedule, 재질, 수량(BOM) 상호 교차 검증.
3. 단계별 시공/유지보수 절차 (Step-by-Step Procedure)
3.1 방향 전환 (Direction Change)
관내 유동 방향을 변경할 때 발생되는 동압 강하(Dynamic Pressure Drop)를 최소화하도록 설계 도면에 맞는 곡률을 적용해야 합니다.
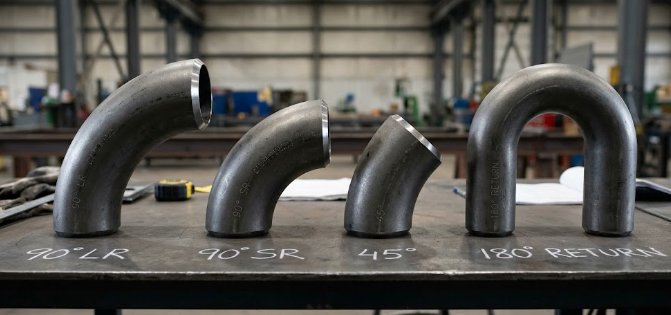
- 엘보우 (Elbow): 90도 및 45도가 표준입니다. 곡률 반경에 따라 배관 직경(NPS)의 1.5배인 LR(Long Radius)과 1.0배인 SR(Short Radius)로 구분됩니다. 마찰 손실 저감을 위해 플랜트에서는 LR 적용이 기본 원칙(Default)이며, SR은 Skids 내부 등 공간이 극히 협소한 간섭 구간에만 제한적으로 승인 후 적용합니다.
- 리턴 (Return): 유체 방향을 180도 선회시킬 때 적용하며 열교환기(Heat Exchanger)의 U-Tube Bundle 또는 Heater Coil 라인에 주로 용접됩니다.
3.2 분기 (Branching)
유량을 분배하는 구간으로, 응력 집중 현상(Stress Concentration)이 가장 심하게 발생하므로 보강(Reinforcement)에 대한 설계적 고려가 수반됩니다.
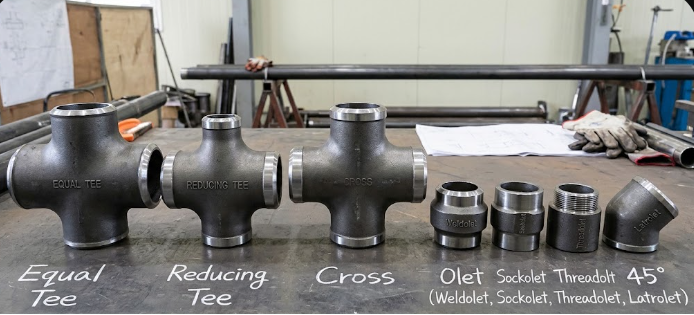
- 티 (Tee): 유로를 90도로 분기합니다. Main과 Branch의 구경이 동일한 Equal Tee, Branch 구경이 작은 Reducing Tee로 나뉩니다.
- 크로스 (Cross): 십자(+) 형태로 4방향 분기합니다. 유체 충돌로 인한 난류(Turbulence) 형성 및 압력 강하가 커서, 진동(Vibration) 우려로 인해 현장에서는 Tee 2개를 직렬 배열하여 우회하는 방식을 선호합니다.
- 오렛 (Olet): 메인 헤더(Header)에 Hole을 가공한 뒤 티(Tee) 대신 직접 용접하는 분기 전용 단조 피팅입니다. 자체적인 보강재(Self-Reinforced) 역할을 수행합니다. 연결부에 따라 Weldolet(BW), Sockolet(SW), Threadolet(NPT), Latrolet(45도 분기) 등으로 적용됩니다.
3.3 직경 변경 (Size Change)
유속(Velocity) 및 압력 제어를 위해 배관 사이즈를 축소/확대할 때 사용합니다.
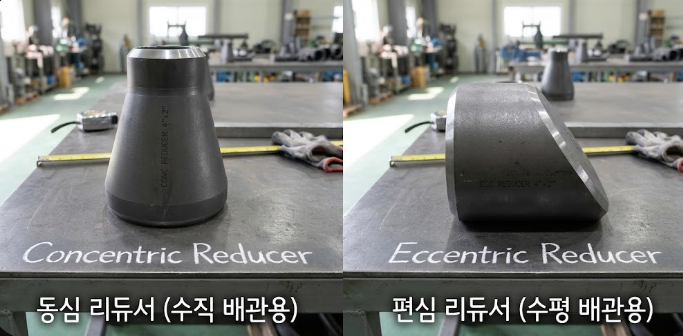
- 동심 리듀서 (Concentric Reducer): 중심축이 일치하며 수직(Vertical) 배관에 기본적으로 적용됩니다.
- 편심 리듀서 (Eccentric Reducer): 중심축이 어긋나 한쪽 면이 평평(Flat)한 구조입니다. 수평(Horizontal) 배관에서 Air Pocket이나 Liquid Pool(응축수 고임) 현상을 방지하기 위해 필수적으로 적용됩니다.
3.4 마감 및 기타 연결
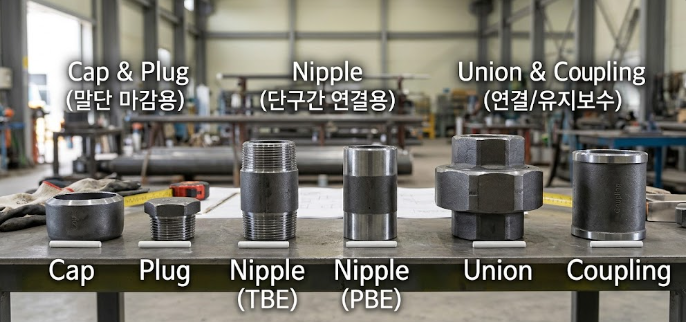
- 캡(Cap) & 플러그(Plug): 배관 말단(Dead End) 마감. Cap은 외부에 씌워 용접하고, Plug는 암나사에 삽입하여 결합합니다.
- 니플(Nipple): 피팅과 밸브 사이의 단구간 연결용 짧은 배관. TBE(Threaded Both Ends), PBE(Plain Both Ends) 타입이 있습니다.
- 유니온(Union) & 커플링(Coupling): 유니온은 향후 유지보수를 위한 기계적 분리가 필요한 소구경 배관에, 커플링은 직관 연장용으로 사용됩니다.
4. 피팅 연결 방식 및 시공 공차 기준
배관 피팅의 조인트 연결 방식(Connection Type)에 따른 ITP(Inspection and Test Plan) 검측 기준입니다.
| 연결 방식 | 적용 기준 (Size / Code) | 시공 특성 및 NDE(비파괴검사) 요구사항 |
|---|---|---|
| BW (맞대기 용접) Butt Welding |
2" 초과 (DN50 이상) ASME B16.9 |
가장 신뢰성 높은 고온/고압 조인트. Root Gap 2~3.2mm 준수, 단차(Hi-Lo) 공차 1.6mm 이하 확보. RT(방사선투과시험) 적용. |
| SW (소켓 용접) Socket Welding |
2" 이하 (DN50 이하) ASME B16.11 |
Fillet 용접부 응력 파단 방지를 위해 삽입 후 1.5mm ~ 2.0mm의 Expansion Gap(수축여유) 필수 확보. PT/MT 검사 진행. |
| Threaded 나사산 연결 |
저압 유틸리티 배관 ASME B1.20.1 |
화기 작업(Hot Work) 불가 구간 적용. NPT 나사산 규격 확인 및 테프론/Sealant 도포. 진동 유발 장비(Compressor 등) 주변 사용 지양. |
| Flanged 플랜지 연결 |
회전기기/밸브 접합부 ASME B16.5 |
Flange Face 면조도(Roughness) 검사 및 Gasket 압착 규정 Torque 값에 따른 Criss-Cross Bolt Tightening 수행. |
5. 현장 트러블슈팅 및 QC 검측 포인트 (Field Tips)
⚠️ Field Check-point
- 펌프 흡입부(Suction) Reducer 방향: 원심펌프(Centrifugal Pump) 수평 흡입 라인에 Eccentric Reducer 시공 시, 기포 유입(Air Pocket) 방지를 위해 반드시 상부 평면(FOT, Flat On Top)으로 시공해야 합니다. (단, 배관이 위에서 내려오는 경우는 예외)
- Olet 용접 변형: Olet은 모재(Header) 대비 두께가 두꺼워 용접 입열량(Heat Input)이 높습니다. 과도한 용접 시 헤더 파이프 내부로 변형(Shrinkage)이 발생하므로 다층(Multi-pass) 용접 및 층간 온도(Interpass Temp.) 관리를 철저히 해야 합니다.
- SW Expansion Gap 결함: 현장 배관공(Pipefitter)들이 작업 편의상 Gap 없이 끝단까지 밀어 넣고 용접하는 경우가 많습니다. 이는 시스템 가동 시 열팽창(Thermal Expansion)으로 인해 Fillet 용접부 Root Crack을 즉각적으로 유발하므로, Gap Ring을 사용하거나 마킹 후 1.5mm 후퇴시켜 용접하는 Hold Point로 관리해야 합니다.
배관 피팅의 선정과 시공은 단순한 조립이 아닌 전체 시스템의 수력학적(Hydraulic) 안정성과 배관 응력(Piping Stress)을 결정하는 핵심 엔지니어링 과정입니다. 규격과 ISO 도면에 명시된 Fit-up 기준과 연결 방식을 정확히 준수하여 셧다운(Shutdown)과 누설(Leakage) 리스크를 원천적으로 차단해야 합니다.
'기계 설비 실무' 카테고리의 다른 글
| 회전기계 Lube Oil Unit (LOS) 핵심 구성 요소 및 API 614 설계 기준 (0) | 2026.10.21 |
|---|---|
| 플랜트 기계설비 앵커 볼트(Anchor Bolt) 타입별 시공 방법 및 적용 기준 (0) | 2026.10.21 |
| 플랜트 기계 시공: 평와셔, 스프링와셔, 노드락(Nord-Lock) 와셔의 규격과 올바른 사용법 (0) | 2026.10.20 |
| 회전기계 베어링(Bearing) 종류별 특징 및 실무 적용 가이드 (0) | 2026.10.19 |
| API 682 기반 원심펌프 Mechanical Seal 종류 및 적용 실무 가이드 (0) | 2026.10.19 |


