1. 개요 및 실무적 배경
플랜트 현장에서 터빈, 대형 원심 압축기, 고압 다단 펌프와 같은 핵심 회전기계의 설비 수명을 결정짓는 단 하나의 선행 작업을 꼽는다면 단연 윤활유 플러싱(Lube Oil Flushing)입니다. 배관 용접과 설치 공정이 끝난 배관 내부에는 육안으로 확인하기 어려운 용접 슬래그(Slag), 샌드 블라스트 잔여물, 산화 스케일, 그리고 대기 중 침투한 미세 분진이 필연적으로 잔류합니다.
만약 이 이물질들을 완벽히 제거하지 않은 상태에서 기계에 오일을 공급하고 축을 회전시키면, 미세한 금속 입자가 저널 베어링(Journal Bearing)의 화이트 메탈(Babbitt metal) 표면을 수 초 만에 긁어내며 치명적인 스코어링(Scoring)과 조기 소착 사고를 유발합니다. 따라서 플러싱은 단순한 세척 작업이 아니라, 회전체의 건전성을 물리적으로 입증하고 기계의 설계 수명을 보장하기 위한 가장 엄격한 시운전 품질 검증 절차로 다루어져야 합니다.
2. 핵심 원리 및 규격 체계
동적 유동 형성 메커니즘과 레이놀즈 수(Reynolds Number)
플러싱의 세정 효율을 확보하는 핵심 원리는 배관 내벽에 달라붙은 입자를 뜯어낼 수 있는 전단 응력(Shear Stress)을 발생시키는 것입니다. 층류(Laminar Flow) 상태에서는 배관 경계면 부근의 유속이 0에 수렴하므로 이물질이 탈락되지 않습니다. 따라서 배관 내 레이놀즈 수(Re)를 최소 Re 4,000 이상, 권장 Re 10,000 이상의 난류(Turbulent Flow) 조건으로 유지해야 합니다.
난류 형성을 위해 현장에서는 상온의 오일을 그대로 순환시키지 않고, 오일 히터를 통해 점도를 낮춘 고온(약 65°C) 상태와 냉각기를 가동한 저온(약 40°C) 상태를 교대로 반복하는 열충격(Thermal Shock) 사이클을 적용합니다. 이 과정에서 금속 배관의 미세한 열팽창과 수축이 반복되면서 관벽에 고착된 고착물이 효과적으로 박리됩니다.
청정도 관리 기준 및 오일 규격 비교
플러싱 완료 여부는 작업자의 주관적 판단이 아니라 국제 규격인 ISO 4406 고체 오염도 코드 또는 NAS 1638 등급을 기준으로 판정합니다. 각 설비의 저널 틈새 크기와 하중에 따라 요구되는 목표 청정도는 아래와 같이 엄격하게 구분됩니다.
| 설비 등급 구분 | 목표 청정도 기준 | 현장 실무 관리 포인트 |
|---|---|---|
| API 612 증기 터빈 | ISO 15/13/10 (NAS 5등급 이내) | 고속 베어링 메탈 소착 방지를 위해 고정밀 3미크론 필터 엘리먼트 적용 필수 |
| API 617 원심 압축기 | ISO 16/14/11 (NAS 6등급 이내) | 건식 가스 실(DGS) 배관 간섭을 완벽 분리하고 틸팅 패드 베어링 바이패스 확인 |
| 일반 API 610 프로세스 펌프 | ISO 17/15/12 (NAS 7등급 이내) | 베어링 브라켓 내부 오일 섬프 세척 및 임시 점검망(100 Mesh) 잔여물 육안 검사 |
| 유압 구동 및 제어 오일 라인 | ISO 14/12/9 (NAS 4등급 이내) | 서보 밸브 및 액추에이터 포트 블라인드 처리 후 별도 고압 플러싱 스키드 운영 |
3. 현장 시공 및 정비 트러블슈팅
주니어 엔지니어가 가장 자주 범하는 치명적 실수
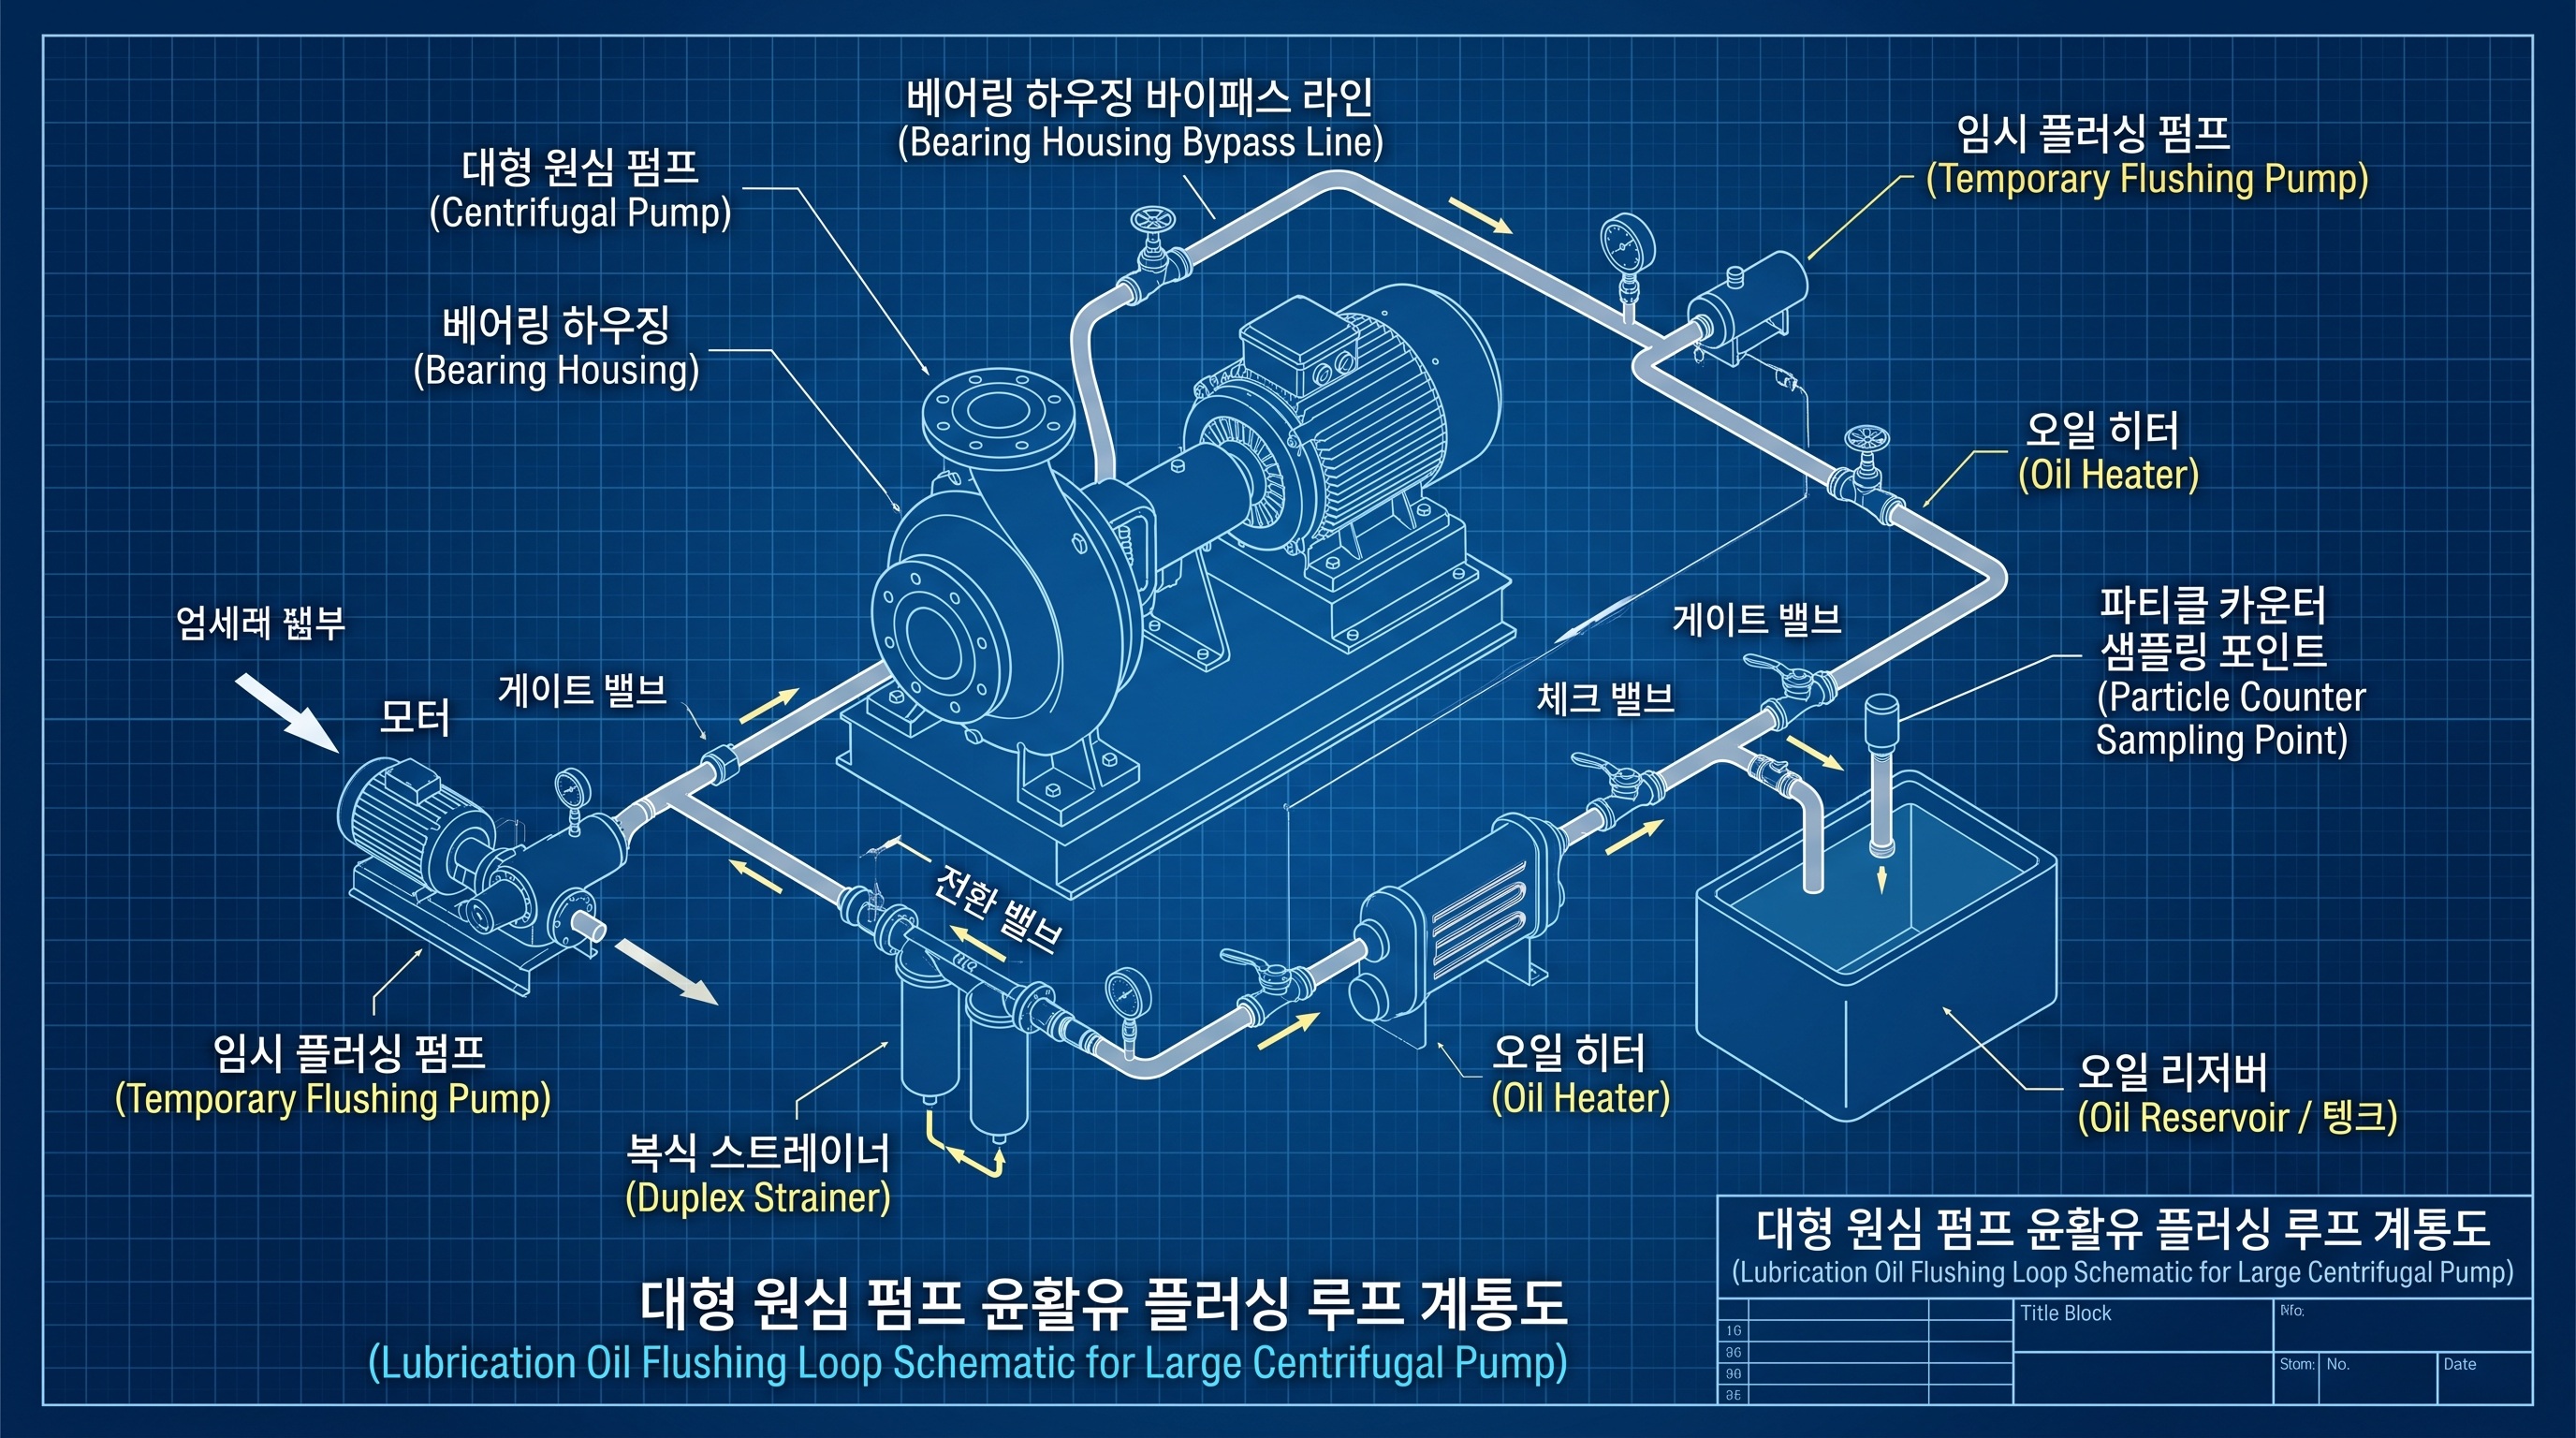
현장에서 가장 빈번하게 발생하는 중대 과실은 배관 내 이물질을 기계 내부로 밀어 넣는 실수입니다. 플러싱 배관을 연결할 때 기계 본체(베어링 하우징, 감속기 기어박스 등)는 반드시 플러싱 루프에서 분리되어야 하며, 공급 라인과 회수 라인 사이에 임시 점퍼 호스(Temporary Jumper/Bypass)를 체결해야 합니다.
실제로 도면 검토 경험이 부족한 엔지니어가 베어링 하우징을 통과하도록 루프를 구성하여 플러싱 초기 찌꺼기가 베어링 패드 틈새에 박혀 본기계 조립 전 베어링을 전량 해체 및 교체해야 했던 시운전 지연 사례가 종종 발생합니다. 공급 노즐 바로 직전 플랜지에서 회수 라인으로 직결하는 바이패스 블라인드 체결 여부를 반드시 직접 눈으로 확인해야 합니다.
해머링(Piping Hammering) 타격 기법의 현장 운용
고유속 난류와 오일 가열만으로는 용접 비드 주변에 단단히 응착된 슬래그를 완전히 분리하기 어렵습니다. 따라서 순환 펌프 가동 중에 배관 외부를 비철금속 해머(우레탄 또는 동해머)로 타격하는 진동 유발 작업을 병행해야 합니다. 이때 배관 지지대(Support)와 엘보우(Elbow) 곡관부를 중점적으로 타격해야 하며, 배관 모재에 영구 변형이나 덴트(Dent)를 남기지 않도록 타격 강도를 철저히 통제해야 합니다.
필터 차압 급증 현상 조치
플러싱 개시 후 2~4시간 이내에 임시 필터 전후단의 차압(Differential Pressure)이 급격히 치솟는 현상이 발생합니다. 이는 초기 박리된 대형 입자들이 필터를 폐색시키기 때문이며, 당황하여 바이패스 밸브를 열어버리면 여과되지 않은 오염물질이 오일 콘솔 탱크 전체로 재유입됩니다. 차압 도달 시 즉시 듀플렉스(Duplex) 필터 전환 밸브를 조작하여 예비 라인으로 전환한 후, 차압이 걸린 필터 엘리먼트를 즉각 세척하거나 신품으로 교체해야 합니다.
4. 엔지니어 필수 검수 체크리스트
- 자재 및 약액 검수: 플러싱용 오일의 점도 지수 및 밀도가 기계 공급사 권장 스펙과 일치하는지 밀시트(Mill Sheet) 확인, 임시 메쉬망(100~200 Mesh) 재질이 오일과 반응하지 않는 스테인리스 스틸(SS316/304)인지 확인
- 시공 전 루프 확인: 기계 저널/스로틀 베어링 인렛 플랜지에 블라인드 및 점퍼 호스 격리 완결 여부 확인, 배관 최저점 드레인 밸브 및 최고점 에어 벤트 밸브의 기밀 상태 점검
- 시운전 중 계측기 검교정: 온도계, 압력계, 차압 발신기(DP Transmitter)의 검교정 유효 기간 확인 및 레이놀즈 수 충족을 위한 유량계(Flow Meter) 측정 데이터 대조
- 완료 후 최종 검사(Acceptance Criteria): 100 Mesh 임시 스크린을 설치하고 최고 유속 조건으로 2시간 연속 순환 후 스크린에 0.2mm 이상의 단단한 금속 입자가 전무할 것, 입도 분석기를 통한 오일 분석 결과 목표 ISO 청정도 등급 이내 도달 확인서(Oil Lab Report) 수령 후 발주처 검사관 승인 날인
5. 실무 적용 요약
윤활유 플러싱은 단순히 시간을 들여 오일을 돌리는 세척 공정이 아니라, 배관 내 난류 형성과 열충격 사이클을 과학적으로 제어하는 정밀 엔지니어링 작업입니다. 기계 베어링 하우징을 완벽히 격리한 상태에서 정확한 바이패스 배관 경로를 구성하는 것이 설비 파손을 막는 첫 번째 방어선입니다. 최종 판정은 현장 인력의 감에 의존하지 말고 객관적인 오염도 분석 성적서와 메쉬 스크린 입자 전수 조사를 통해 합격 기준을 통과해야 비로소 본체 시운전으로 진입할 수 있습니다.
'기계 설비 실무' 카테고리의 다른 글
| 플랜트 원심펌프 시운전(Commissioning) 시 기계 엔지니어의 점검 항목 및 트러블슈팅 (0) | 2026.10.14 |
|---|---|
| 원심펌프 커플링 조립 및 파이널 축 정렬(Final Alignment) (0) | 2026.10.13 |
| 플랜트 공정 배관 플랜지 체결 검사와 모터 솔로런(Solo Run) 및 커플링 최종 연결 실무 가이드 (0) | 2026.10.12 |
| 회전기계 축 정렬(Shaft Alignment) 실무 가이드: 다이얼 게이지 vs 레이저 측정 및 Cold/Hot 얼라인먼트 관리 기준 (0) | 2026.10.12 |
| 플랜트 기계 기초 에폭시 무수축 그라우팅 시공 기준과 발열 크랙 방지 실무 요령 (0) | 2026.10.10 |


