1. 개요 및 실무적 배경
플랜트 현장에서 펌프, 압축기, 터빈 등 대형 회전기계의 거치와 에폭시 그라우팅 타설이 완료되고 나면 가장 먼저 마주하는 핵심 기계 공정이 바로 축 정렬(Shaft Alignment) 작업입니다. 많은 초급 엔지니어들이 플렉시블 커플링(Flexible Coupling)이 장착되어 있으니 미세한 축심 불일치는 커플링 엘레먼트가 자체적으로 흡수해 줄 것이라 안일하게 판단하곤 합니다. 그러나 현장 실무에서 플렉시블 커플링의 허용 공차는 축 정렬 오차를 무제한 수용하기 위한 목적이 아니라, 기동 초기 과도 구간 충격 완화와 운전 중 발생하는 미세 변위를 흡수하기 위한 최소한의 안전 마진에 불과합니다.
실제로 축심이 정렬되지 않은 상태로 회전기계를 연속 가동할 경우, 축 회전 시마다 굽힘 모멘트(Bending Moment)가 베어링과 메커니컬 씰(Mechanical Seal)에 주기적인 피로 하중으로 전가됩니다. 이는 베어링 금속 피로 파괴, 윤활유 탄화, 씰 페이스 편마모로 인한 위험물 누설 등 치명적인 트러블로 직결됩니다. 따라서 현장 시공 엔지니어는 기초 볼트 체결 직후 상온에서 수행하는 초기 측정값에 만족하지 않고, 설비 운전 온도에 따른 열팽창까지 정밀하게 역산하는 공학적 시야를 확보해야 합니다.
2. 핵심 원리 및 규격 체계
측정 메커니즘과 허용 공차 기준 (API 686 준수)
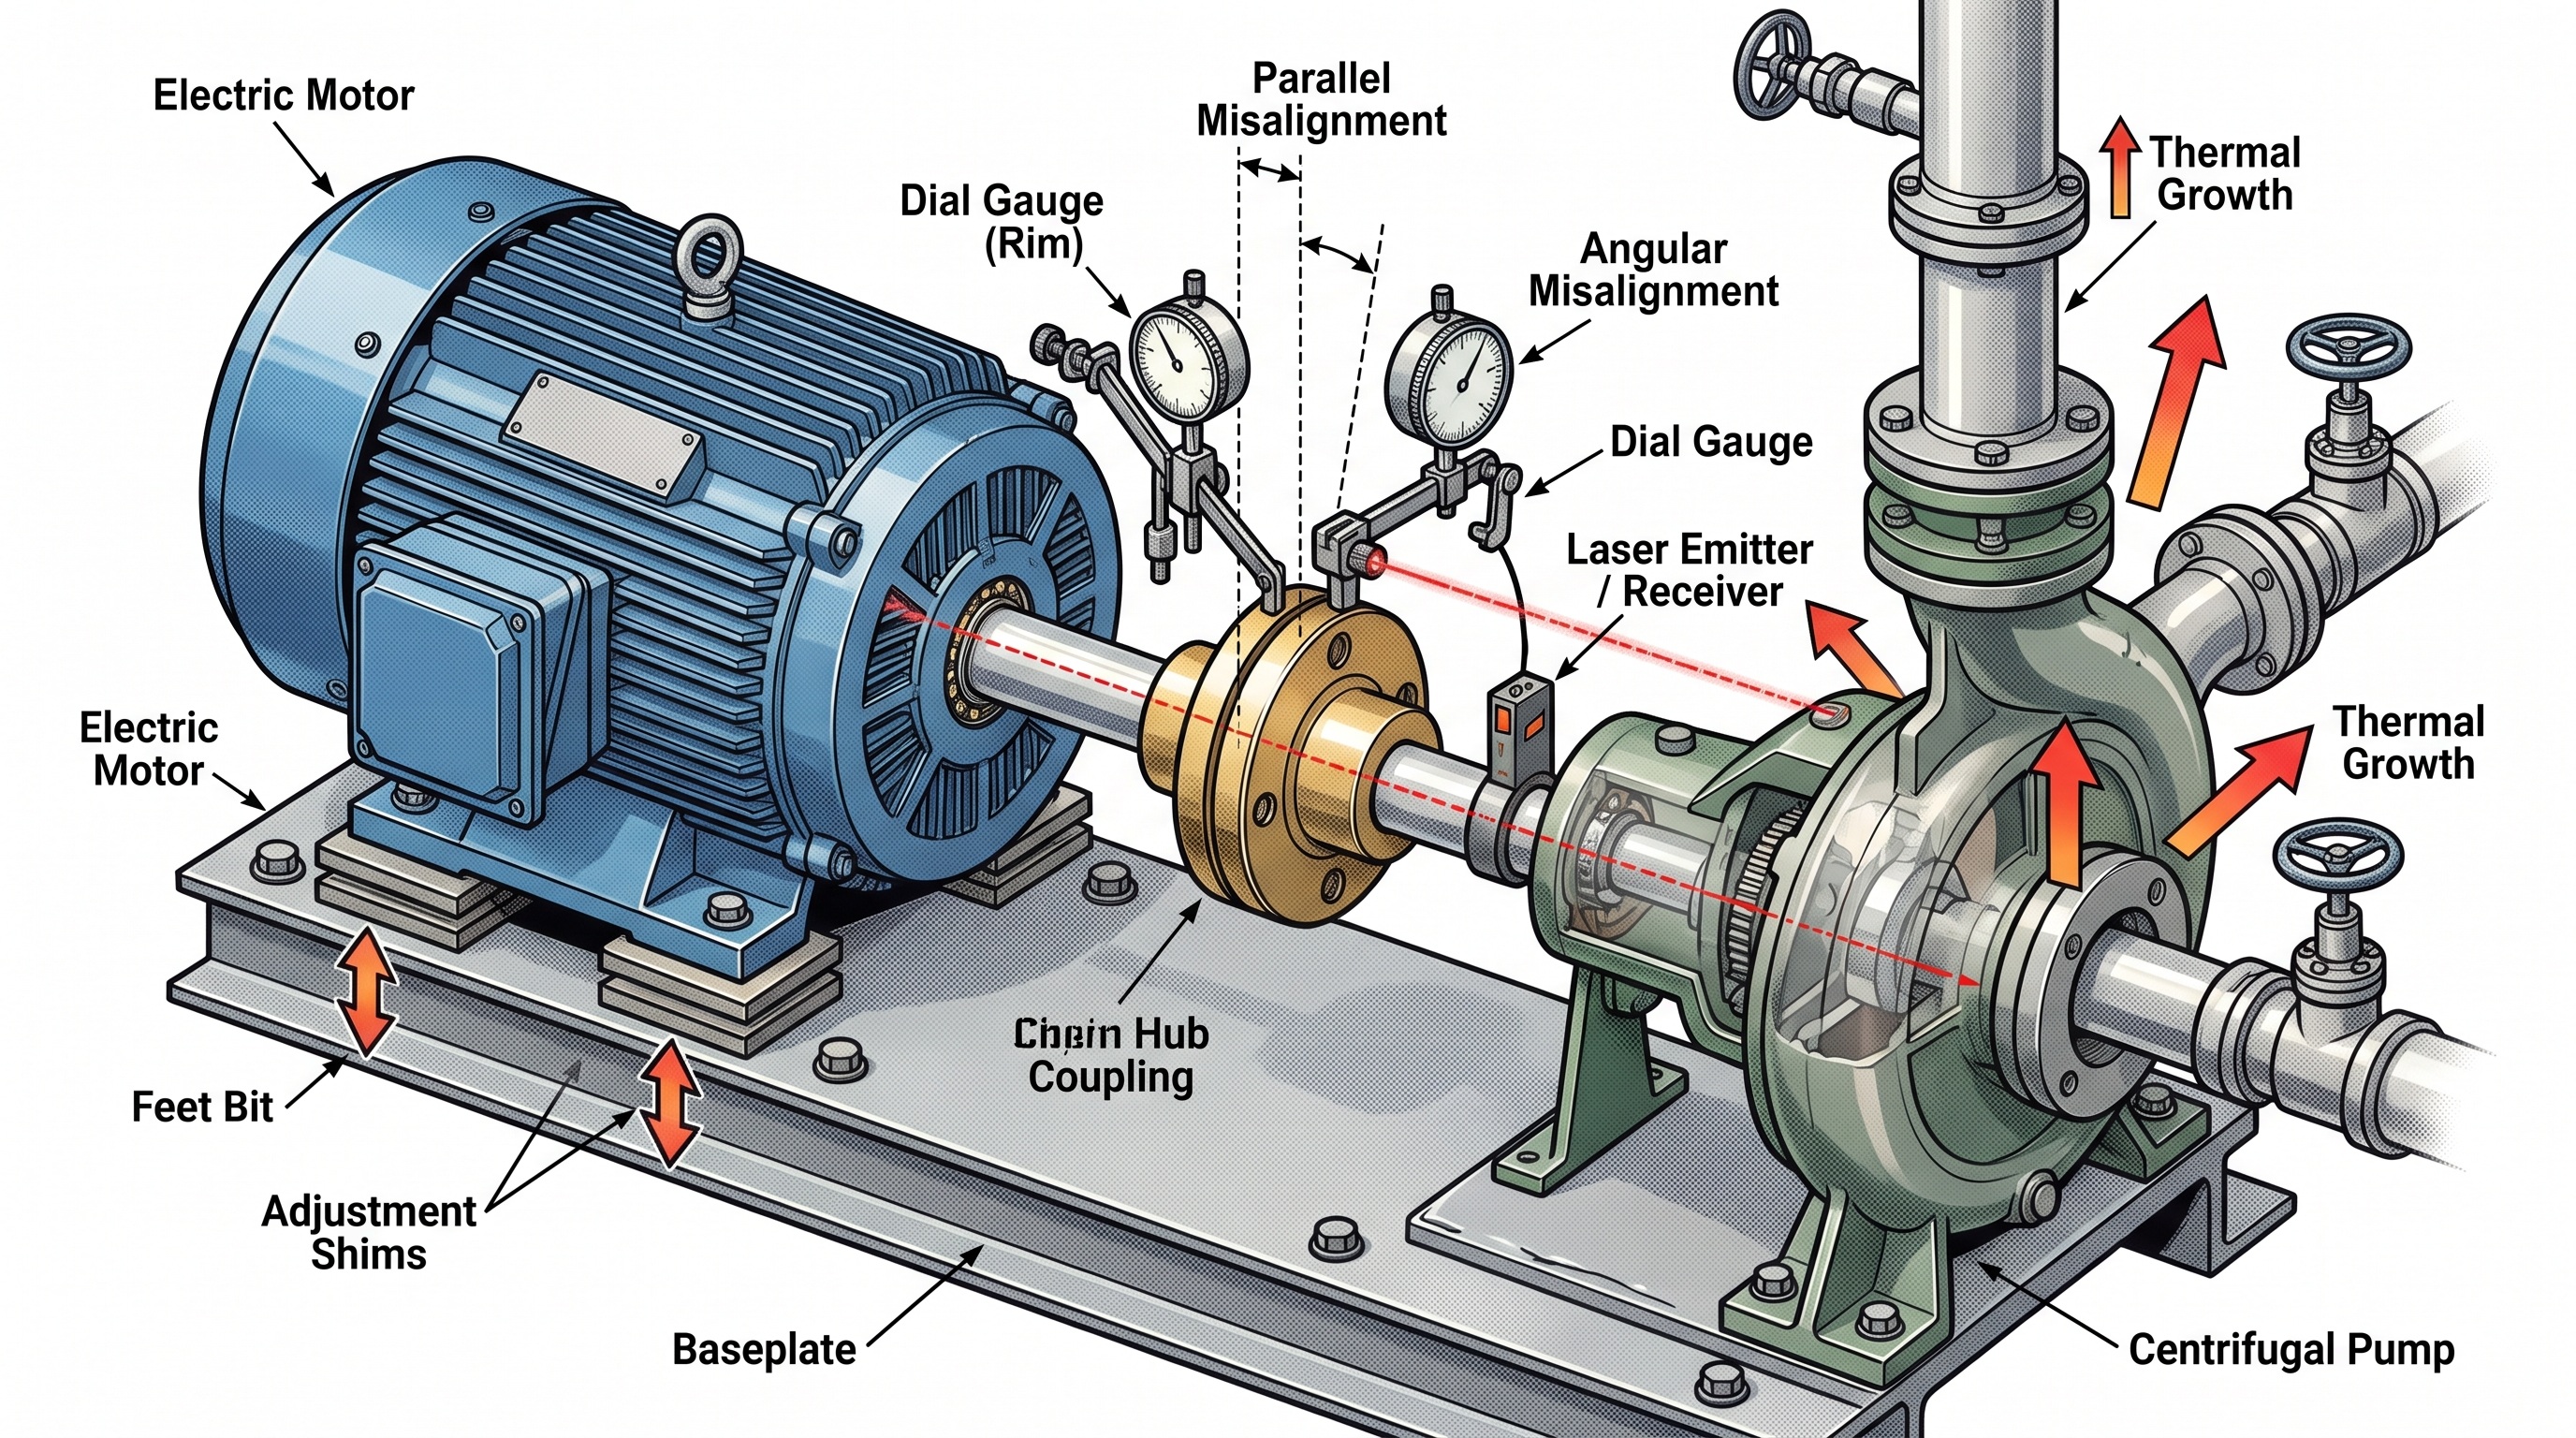
축 정렬은 구동기(Driver)와 피동기(Driven)의 회전 중심선(Centerline)을 3차원 공간상에서 일치시키는 작업입니다. 오차는 크게 두 축이 평행하게 어긋난 평행 편차(Parallel Offset)와 축심이 일정한 각도로 꺾인 각도 편차(Angular Misalignment)로 구분되며, 현장에서는 수평(Horizontal) 및 수직(Vertical) 평면에서 각각 독립적으로 측정 및 보정됩니다.
전통적인 다이얼 게이지 방식 중 가장 널리 쓰이는 기법은 지지 브래킷을 활용해 외경과 단면을 동시에 측정하는 림 앤 페이스(Rim & Face) 방법과 커플링 스페이서가 긴 고속 설비에 유리한 리버스 인디케이터(Reverse Indicator) 방식입니다. 그러나 다이얼 게이지는 브래킷의 자체 무게로 인해 아래로 처지는 현상인 인디케이터 새그(Sag) 보정이 필수적이며, 판독자의 시차 오차가 개입하기 쉽습니다. 반면 현대 플랜트에서 표준으로 자리잡은 듀얼 레이저 시스템은 광학 센서를 통해 브래킷 처짐 오차 없이 실시간 라이브 무브(Live Move) 데이터를 제공하여 작업 시간을 획기적으로 단축시킵니다.
| 측정 방식 및 구분 | 특징 및 규격 요구조건 | 현장 실무 적용성 및 주의사항 |
|---|---|---|
| 림 앤 페이스 (Rim & Face) | 외경 반경 방향 런아웃과 플랜지 축 방향 틈새 동시 측정 | 스팬이 짧은 소형 설비에 적합, 브래킷 처짐량(Indicator Sag) 사전 계측 필수 |
| 리버스 인디케이터 (Reverse) | 스페이서 양단에 각각 브래킷을 걸어 상대 축 외경만 교차 계측 | 축 방향 슬러스트 놀림의 영향을 받지 않아 API 대형 펌프에 주로 적용 |
| 광학 레이저 얼라인먼트 | 반도체 레이저 센서 수신, 0.001mm 단위 정밀 디지털 판독 | 직사광선 차광막 필요, 장비 세팅 속도 및 데이터 저장 신뢰도 매우 우수 |
| 콜드 vs 핫 관리 기준 | API 686 기준 허용 오차: 3600 RPM 설비 기준 오프셋 0.05mm 이하 | 정지 상태(Cold)에 열팽창 변위 목표치(Thermal Target)를 선반영하여 정렬 |
Cold Alignment와 Hot Alignment의 연계 원리
배관 연결 전 상온에서 수행하는 것을 콜드 얼라인먼트(Cold Alignment)라 부르고, 설비가 정격 운전 부하 및 유체 온도에 도달하여 열평형(Thermal Equilibrium)을 이룬 직후 확인하는 것을 핫 얼라인먼트(Hot Alignment)라고 합니다. 보일러 급수 펌프(BFP)나 200℃ 이상의 고온 오일을 이송하는 프로세스 펌프는 운전 중 케이싱이 팽창하여 축 중심선이 수직 방향으로 크게 상승합니다. 반면 구동 모터의 온도 상승량은 상대적으로 작기 때문에 상온에서 완벽히 수평을 맞춰 놓으면 실제 운전 시 펌프 축이 위로 치솟아 심각한 각도 및 평행 오차가 발생하게 됩니다.
따라서 벤더가 제시한 데이터 시트 상의 열팽창 보정치(Thermal Growth Offset) 또는 열팽창 공식(ΔL = α × L × ΔT)을 바탕으로, 상온 정렬 시 모터 측을 계산된 편차만큼 의도적으로 들어 올리거나 낮추어 세팅해야 합니다. 시운전 직후 설비가 식기 전 30분 이내에 커플링을 분리하고 급속 재측정하는 핫 체크(Hot Check)를 거쳐 최종 공차 만족 여부를 증빙해야 합니다.
3. 현장 시공 및 정비 트러블슈팅
소프트 풋(Soft Foot) 현상과 대처 방안
축 정렬 현장에서 정렬 공차가 며칠째 잡히지 않는 가장 흔한 원인은 바로 소프트 풋(Soft Foot)입니다. 테이블의 다리 하나가 짧아 덜컹거리는 것처럼, 기계 베이스플레이트나 모터 발(Foot) 평탄도 불량으로 인해 볼트를 조일 때마다 기계 프레임이 비틀리는 현상을 의미합니다. 소프트 풋이 존재하는 상태에서 강제로 볼트를 조이면 축 베어링 하우징에 인장 응력이 가해져 내부 간극이 찌그러지게 됩니다.
현장에서는 정렬 전 각 풋 볼트를 하나씩 풀었다 조이면서 다이얼 게이지의 지침 변화를 측정합니다. API 686 기준 0.05mm(0.002인치)를 초과하는 변위가 계측되면 소프트 풋으로 판정합니다. 이때 얇은 심(Shim)을 마구잡이로 5장 이상 겹쳐 끼우는 것은 금물입니다. 심이 겹치면 스프링 효과(Spongy Foot)가 발생하므로, 정밀 가공된 스테인리스 스틸 프리컷 심(Pre-cut Shim)을 사용하여 풋당 최대 3~4장 이내로 조합하여 단차를 잡아야 합니다.
배관 변형 응력(Pipe Strain) 검출 시나리오
엔지니어가 흔히 겪는 또 다른 함정은 배관 연결 후 축심이 완전히 틀어지는 파이프 스트레인(Pipe Strain) 문제입니다. 펌프 노즐 플랜지와 공정 배관 플랜지의 볼트 홀 센터가 맞지 않는데, 체인 블록이나 레버 풀러를 사용해 배관을 억지로 당겨 볼트를 체결하면 수 톤에 달하는 외부 하중이 펌프 노즐을 비틀어 축심을 영구적으로 이탈시킵니다.
이를 방지하기 위해 검사관 입회하에 커플링에 다이얼 게이지를 걸어둔 상태에서 배관 플랜지 최종 체결 테스트를 수행해야 합니다. 배관 플랜지 볼트를 규정 토크로 완전 체결했을 때 커플링 축심의 수직 및 수평 변위가 0.05mm 이내로 유지되어야 비로소 배관 응력이 전달되지 않은 것으로 합격 처리됩니다.
4. 엔지니어 필수 검수 체크리스트
- 자재 및 공구 검수: 녹이 슨 비규격 스틸 심 플레이트 사용 금지, 정밀 가공된 SUS304/316 정밀 심 플레이트 규격 확인, 레이저 장비 캘리브레이션 유효기간 확인
- 시공 전 확인: 샤프트 런아웃(Run-out) 0.025mm 이내 확인, 4개 베이스 풋의 소프트 풋(0.05mm 이하) 전수 측정 및 교정 여부 검토
- 정렬 중 간섭 체크: 모터 볼트 체결 시 베이스 잭 스크루(Jack Screw)가 완전히 풀려 기계 프레임 구속이 해제되었는지 여부 확인
- 배관 체결 입회: 흡입/토출 배관 플랜지 체결 중 축 변위량 실시간 계측 (허용 기준: 최대 0.05mm 이내 변위)
- 완료 후 검사: Cold Alignment 최종 레포트 서명 및 운전 정격 도달 후 30분 이내 Hot Check 데이터 제출 완료
5. 실무 적용 요약
회전기계 축 정렬은 단순히 커플링 양단의 틈새를 맞추는 계측 작업이 아니라 기계, 배관, 지지 구조물이 상호 유기적으로 결합되는 플랜트 설비 시공 품질의 최종 척도입니다. 소프트 풋 사전 제거와 배관 인장 응력 차단이라는 선결 조건이 이행되지 않은 상태에서 무리하게 얇은 심 플레이트만 덧대는 방식은 결코 근본적인 해결책이 될 수 없습니다. 설비의 운전 온도에 따른 열팽창 메커니즘을 사전에 명확히 숙지하고 상온 오프셋을 역산 적용할 때 비로소 장기 신뢰성을 담보하는 무진동 회전기계 시운전이 완성됩니다.
'기계 설비 실무' 카테고리의 다른 글
| 플랜트 회전기계 윤활유 플러싱(Flushing) 실무 절차 및 종합 시운전(Commissioning) 관리 기준 (0) | 2026.10.13 |
|---|---|
| 플랜트 공정 배관 플랜지 체결 검사와 모터 솔로런(Solo Run) 및 커플링 최종 연결 실무 가이드 (0) | 2026.10.12 |
| 플랜트 기계 기초 에폭시 무수축 그라우팅 시공 기준과 발열 크랙 방지 실무 요령 (0) | 2026.10.10 |
| 플랜트 기계 볼트 체결 실무: 토크 계수(K-Factor) 선정과 토크 렌치 검교정 관리 핵심 요령 (0) | 2026.10.10 |
| 에폭시 무수축 몰탈 그라우팅 시공 절차와 에어 포켓(Void) 방지 가이드 (0) | 2026.10.08 |


